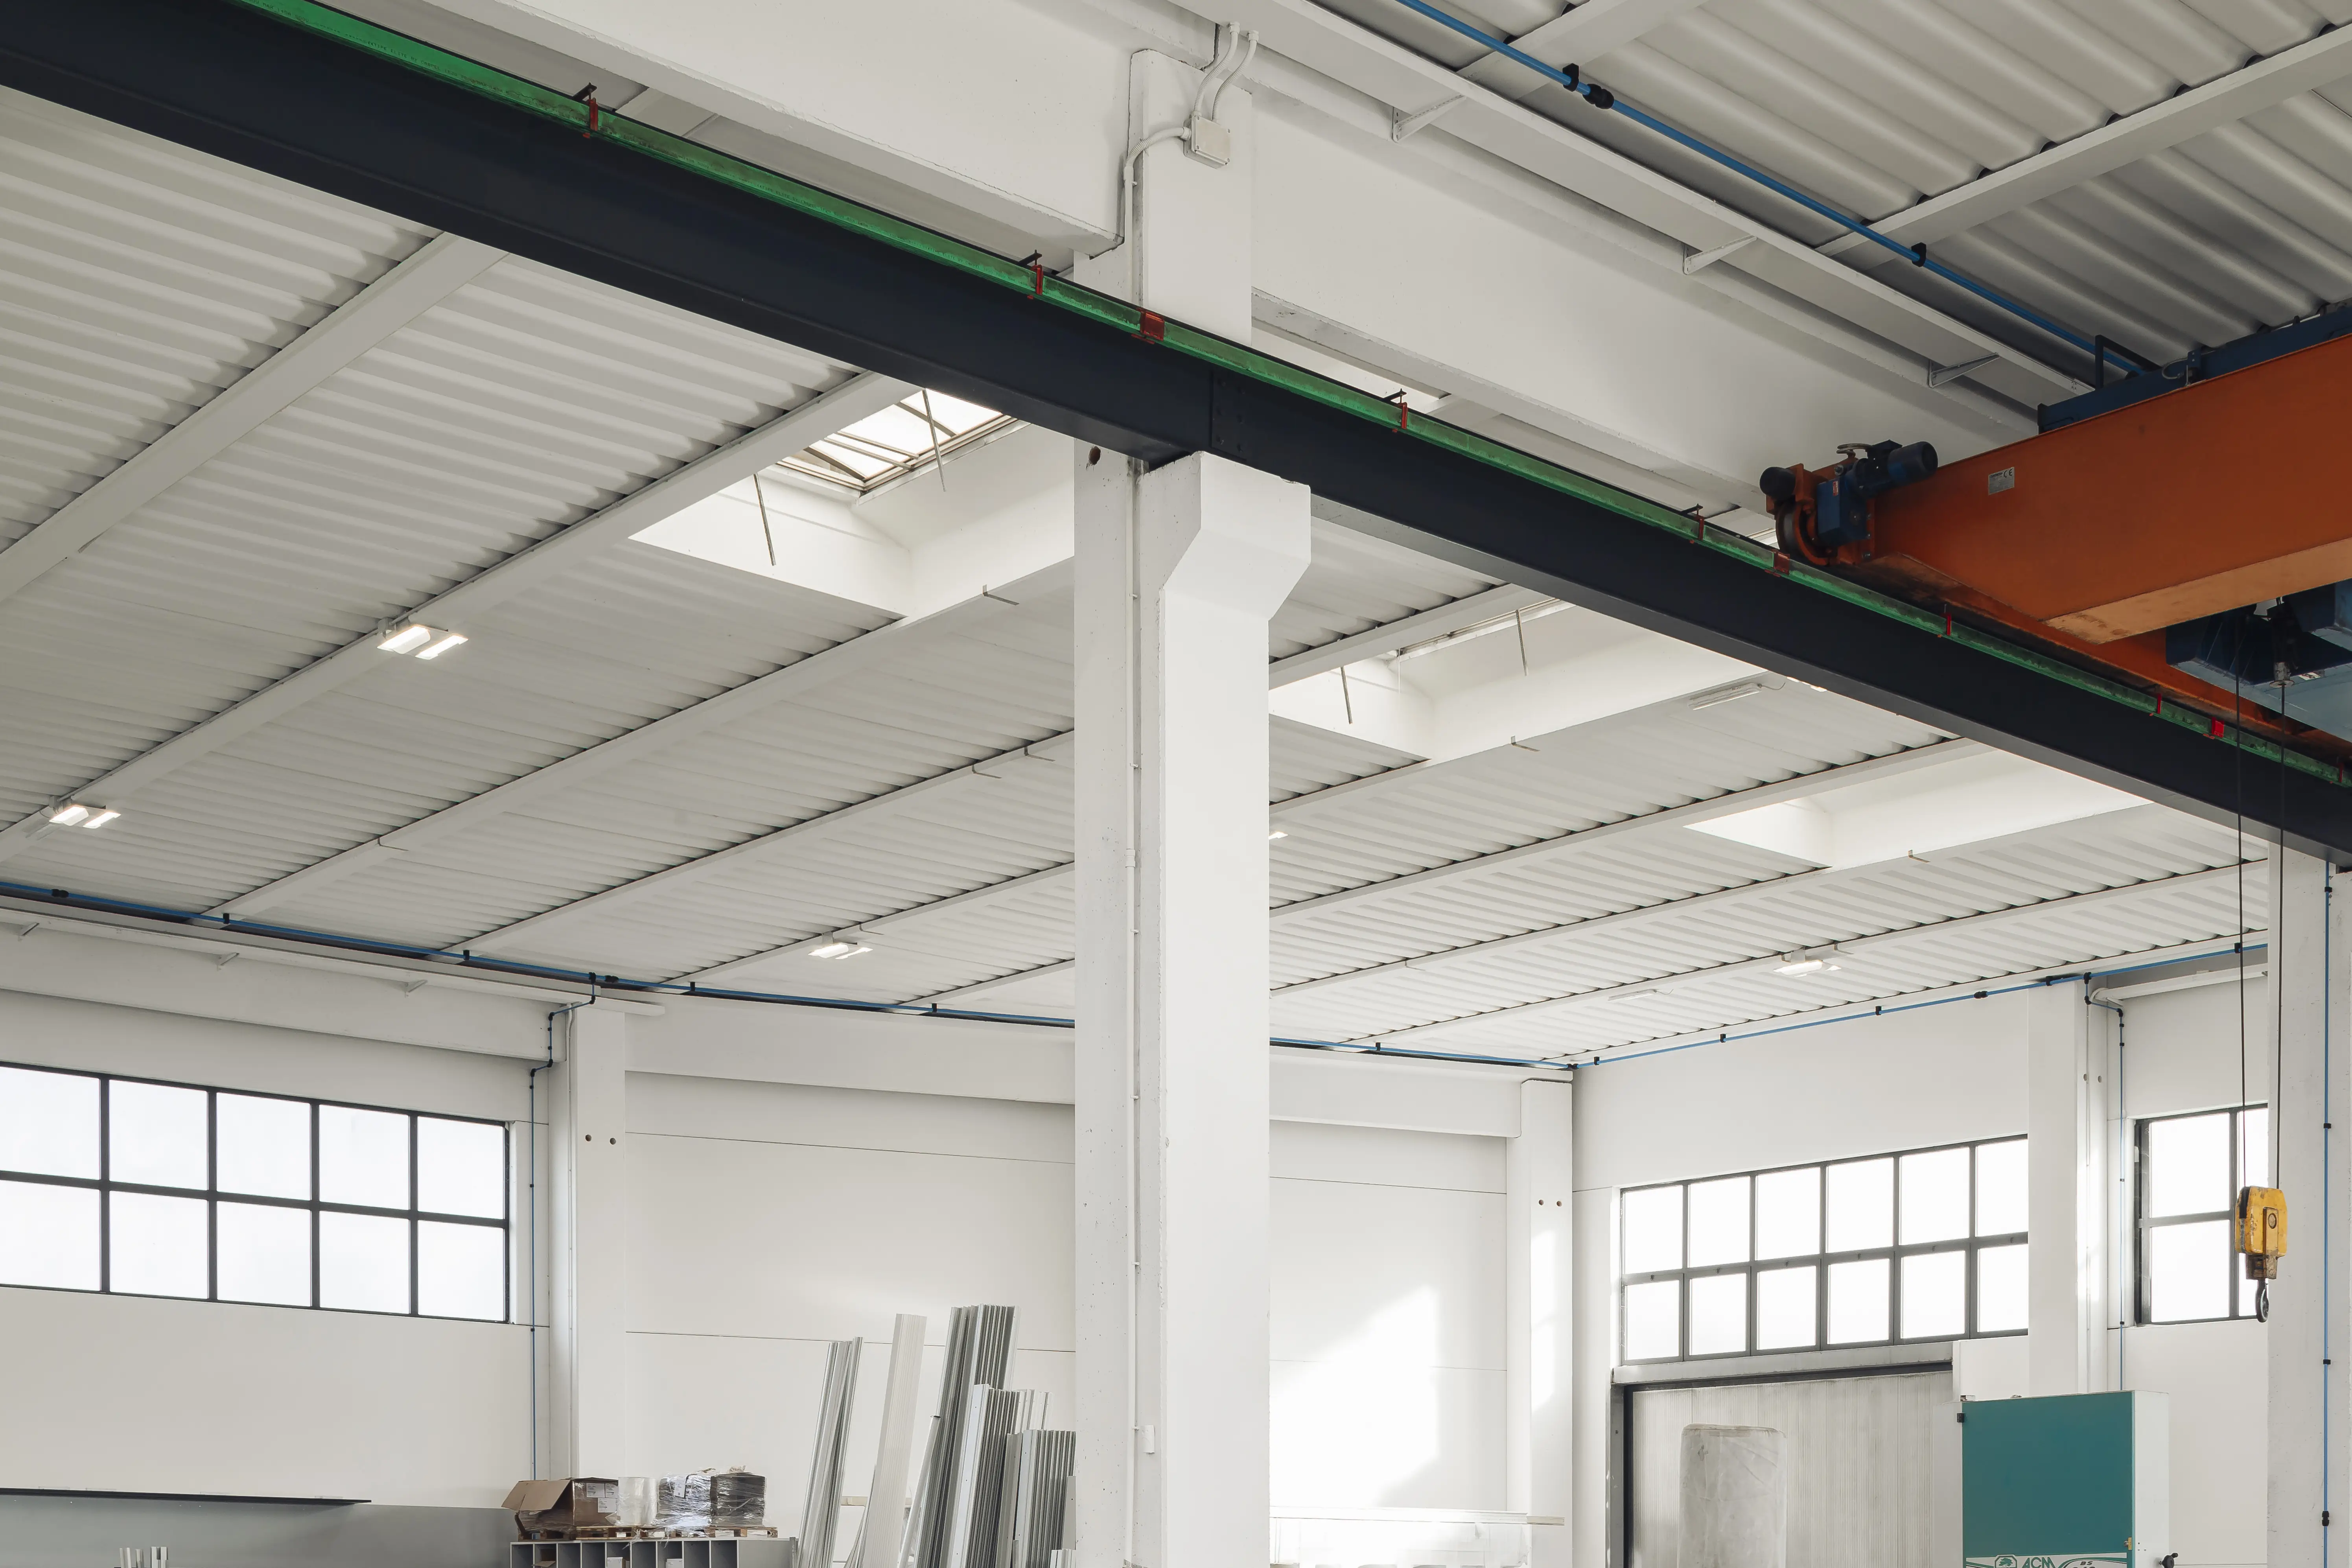
El error más común en las plantas de producción es iluminarlas como si fueran un único espacio: la misma retícula de luminarias, la misma potencia, la misma temperatura de color desde el almacén de materias primas hasta el banco de pruebas. El resultado es una sección de control de calidad con la mitad de la luz que necesita y un almacén con el doble, un consumo que nadie ha decidido y operarios que traen flexos de casa.
Un buen proyecto parte, en cambio, del flujo de producción y asigna a cada fase su tarea visual: cuán fino es el detalle que hay que ver, cuánto contraste tiene con el fondo, cuánto dura la actividad, si hay máquinas en movimiento. De ahí salen la iluminancia, el límite de deslumbramiento, la reproducción cromática y —a menudo olvidado— el requisito de que la luz no parpadee sobre las piezas giratorias. Es el método de la norma EN 12464-1, que de hecho no tiene una entrada «industria» sino decenas de entradas por tarea.
Esta página sigue ese recorrido, fase por fase. Los fundamentos de la iluminación para la industria —alturas, grados de protección, ópticas— y la tecnología LED industrial se tratan en sus páginas; para almacén y expediciones está la guía de iluminación para logística.
Las fases típicas de una planta manufacturera en el orden en que la mercancía las atraviesa, con los valores que la EN 12464-1 asigna a cada una. La iluminancia se calcula sobre el plano de trabajo real —el banco, el husillo, la cinta—, no sobre el suelo.
| Fase / sección | Ēm (lux) | UGR máx. | Ra mín. |
|---|---|---|---|
| Recepción de materiales y almacén de materias primas | 200 | 25 | 60 |
| Mecanizado basto, moldeo, forja | 200–300 | 25 | 80 |
| Mecanizado medio (tolerancias ≥ 0,1 mm) | 300 | 22 | 80 |
| Mecanizado de precisión, rectificado (tolerancias < 0,1 mm) | 500 | 19 | 80 |
| Soldadura | 300 | 25 | 80 |
| Montaje medio / fino / de precisión | 300 / 500 / 750 | 25 / 22 / 19 | 80 |
| Pintura y control de acabados | 750 | 22 | 90 |
| Control de calidad, trazado, pruebas | 750–1000 | 19 | 80–90 |
| Embalaje y expedición | 300 | 25 | 60 |
Dos detalles deciden la calidad del proyecto. El primero es la iluminación localizada: para las pruebas a 1000 lux no hace falta llevar toda la sección a 1000 lux, sino añadir a la instalación general (300–500 lux) luminarias dedicadas sobre los puestos de control, con una relación entre ambos niveles que no supere 1:3 para no crear contrastes fatigosos. El segundo es la dirección de la luz sobre las máquinas herramienta: una luminaria alineada con el eje de la máquina evita que la mano o la herramienta hagan sombra sobre la pieza, y es una decisión de posición que ningún lux adicional puede compensar.
Tres familias de requisitos que cambian a lo largo de la línea de producción, y cómo las gamas 3F Filippi las cubren.
Tornos, fresadoras, prensas y cintas imponen dos cosas: ningún efecto estroboscópico —un driver con rizado residual puede hacer que una pieza que gira parezca parada— y resistencia a vibraciones, nieblas de aceite y polvos metálicos. Las luminarias 3F Filippi montan drivers conformes a los límites de Ecodiseño sobre parpadeo y efecto estroboscópico (PstLM ≤ 1, SVM ≤ 0,4) y cuerpos de aluminio inyectado o chapa pintada con grado IP65–IP66 donde hace falta.
Flujos de hasta 65.000 lúmenes y ópticas para alturas de 4 a más de 15 metros: la misma gama cubre la sección de moldeo de techo alto y el taller a 5 metros.
Aquí la luz es un instrumento de medida. Reproducción cromática IRC ≥ 90 en las secciones de pintura y donde se juzgan los acabados, temperatura de color 5000 K para el control de calidad, ópticas microprismáticas o apantalladas para mantener el UGR ≤ 19 en los puestos donde el operario mira la pieza durante horas. Tolerancia cromática SDCM 3, para que dos puestos contiguos muestren el mismo color.
Para las cabinas de pintura y las zonas con disolventes, versiones con grado de protección elevado y —donde la atmósfera lo exige— luminarias certificadas ATEX.
Una planta a tres turnos enciende la luz 6.000 horas al año: componentes cualificados de −30 a +70 °C, vida útil declarada L80 y drivers sustituibles en su posición reducen el mantenimiento en altura a unas pocas visitas al año. Conformidad con EN 12464-1, EN 60598-1 y EN 60598-2-22 para las versiones de emergencia en las vías de evacuación, marcado CE y ENEC.
Versiones DALI y con sensor: una sección que trabaja a turnos discontinuos y un almacén que se cruza diez veces al día no necesitan la misma luz siempre encendida; la página sobre iluminación smart para la industria cuantifica el ahorro.
Los cuatro efectos que la dirección de producción mide tras la intervención.
El control de calidad que de verdad ve el defecto, el montaje que distingue dos cables del mismo color, la pintura que reconoce un matiz: la luz correcta sobre la tarea reduce los no conformes y las devoluciones del cliente. Es la ventaja más difícil de poner en un presupuesto y la primera que nota el responsable de calidad.
Ningún efecto estroboscópico en las piezas giratorias, sombras eliminadas en las zonas de intervención de las máquinas, iluminancia cilíndrica correcta en los pasillos por donde pasan carretillas y personas. Uniformidad y ausencia de zonas oscuras entre secciones son, ante todo, prevención de accidentes.
Iluminar cada sección al nivel que necesita —y no todo al nivel de la sección más exigente— recorta el consumo antes incluso de considerar la eficiencia del LED, que por sí sola vale hasta un 70 % respecto a las lámparas de descarga. Con sensores en las secciones de ocupación discontinua, el ahorro global supera el 80 %.
Larga vida útil, componentes sustituibles sin desmontar la luminaria, encendido instantáneo tras una interrupción de red: la luz deja de ser una causa de parada. Y el relamping de una instalación existente se hace sección por sección, fuera de turno, sin interrumpir la línea.
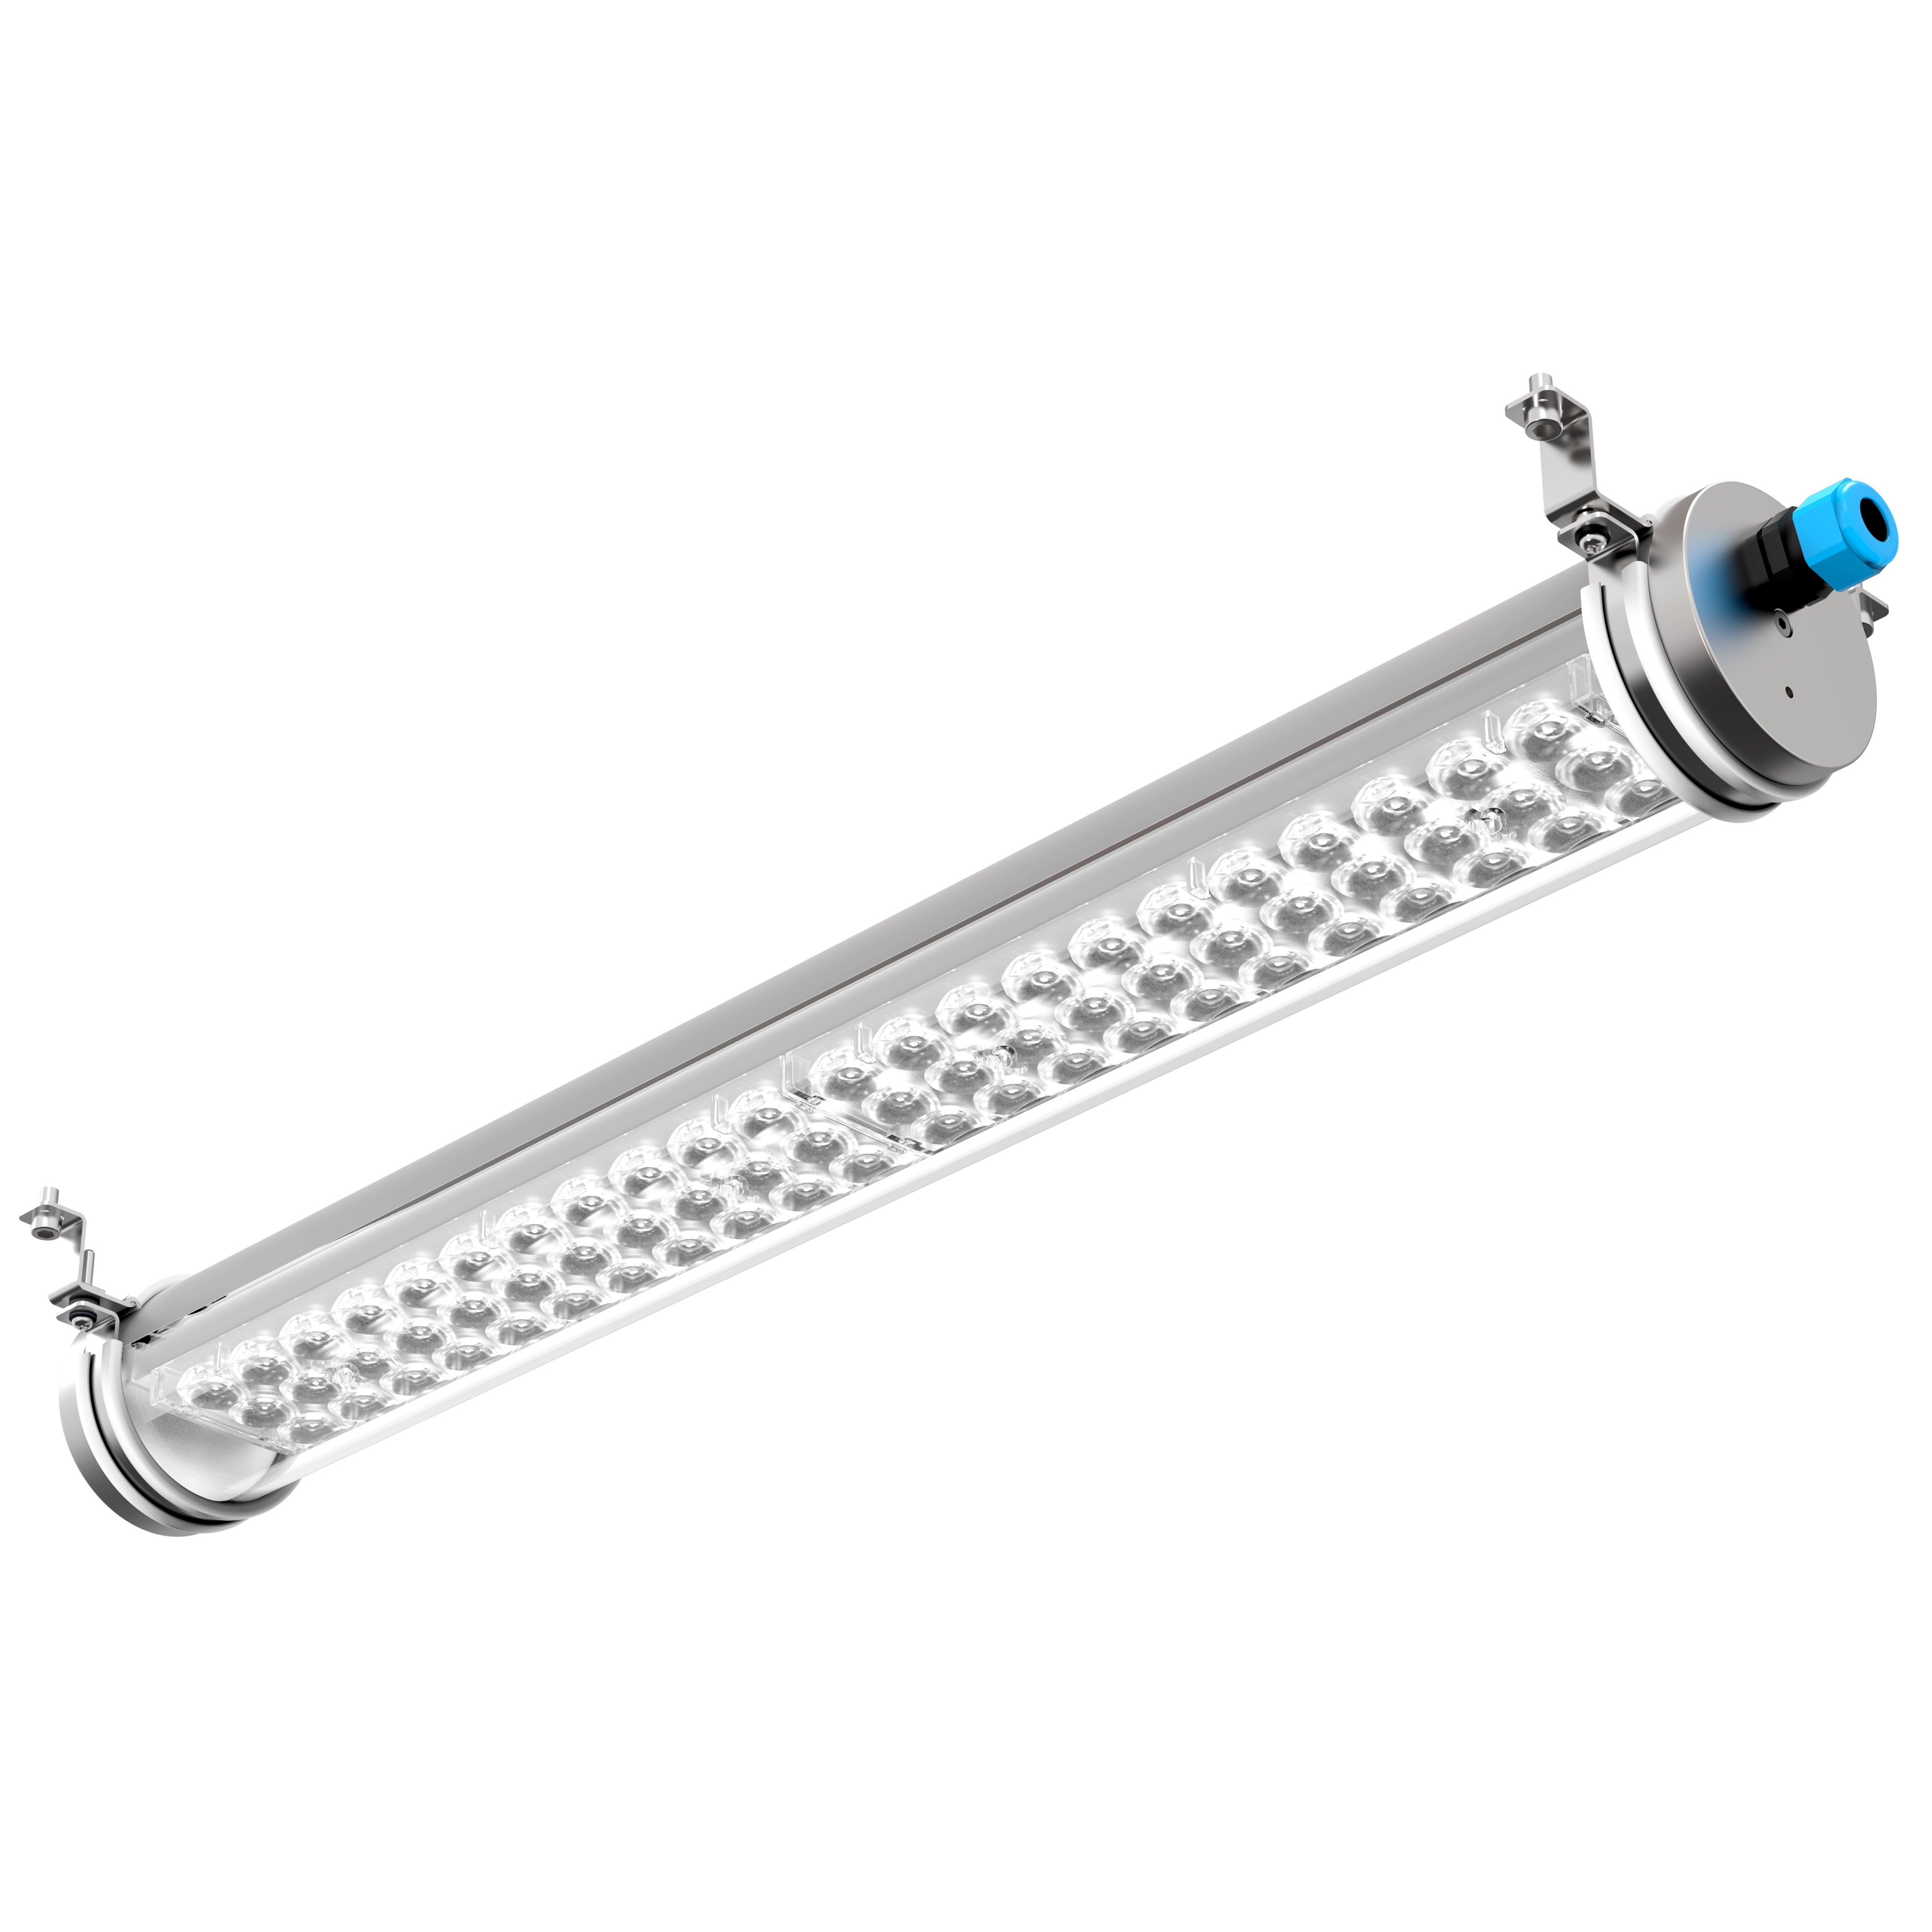
Lineales continuas para las líneas de montaje, estancas de alto flujo para moldeo y mecanizado pesado, luminarias de alta reproducción cromática para pintura y control, sistemas de carril para los puestos que cambian. Cada ficha recoge fotometrías, grados IP/IK, temperaturas de funcionamiento y archivos para el cálculo.
Otras gamas adecuadas para las secciones productivas: Beta 500, 3F Linda, 3F LEM, Beta 235, Beta i3F, 3F Cub, 3F Manta, Retrofit Beta A3F-i3F, Retrofit Beta 430, Retrofit 3F Cub, Retrofit 3F Linda.
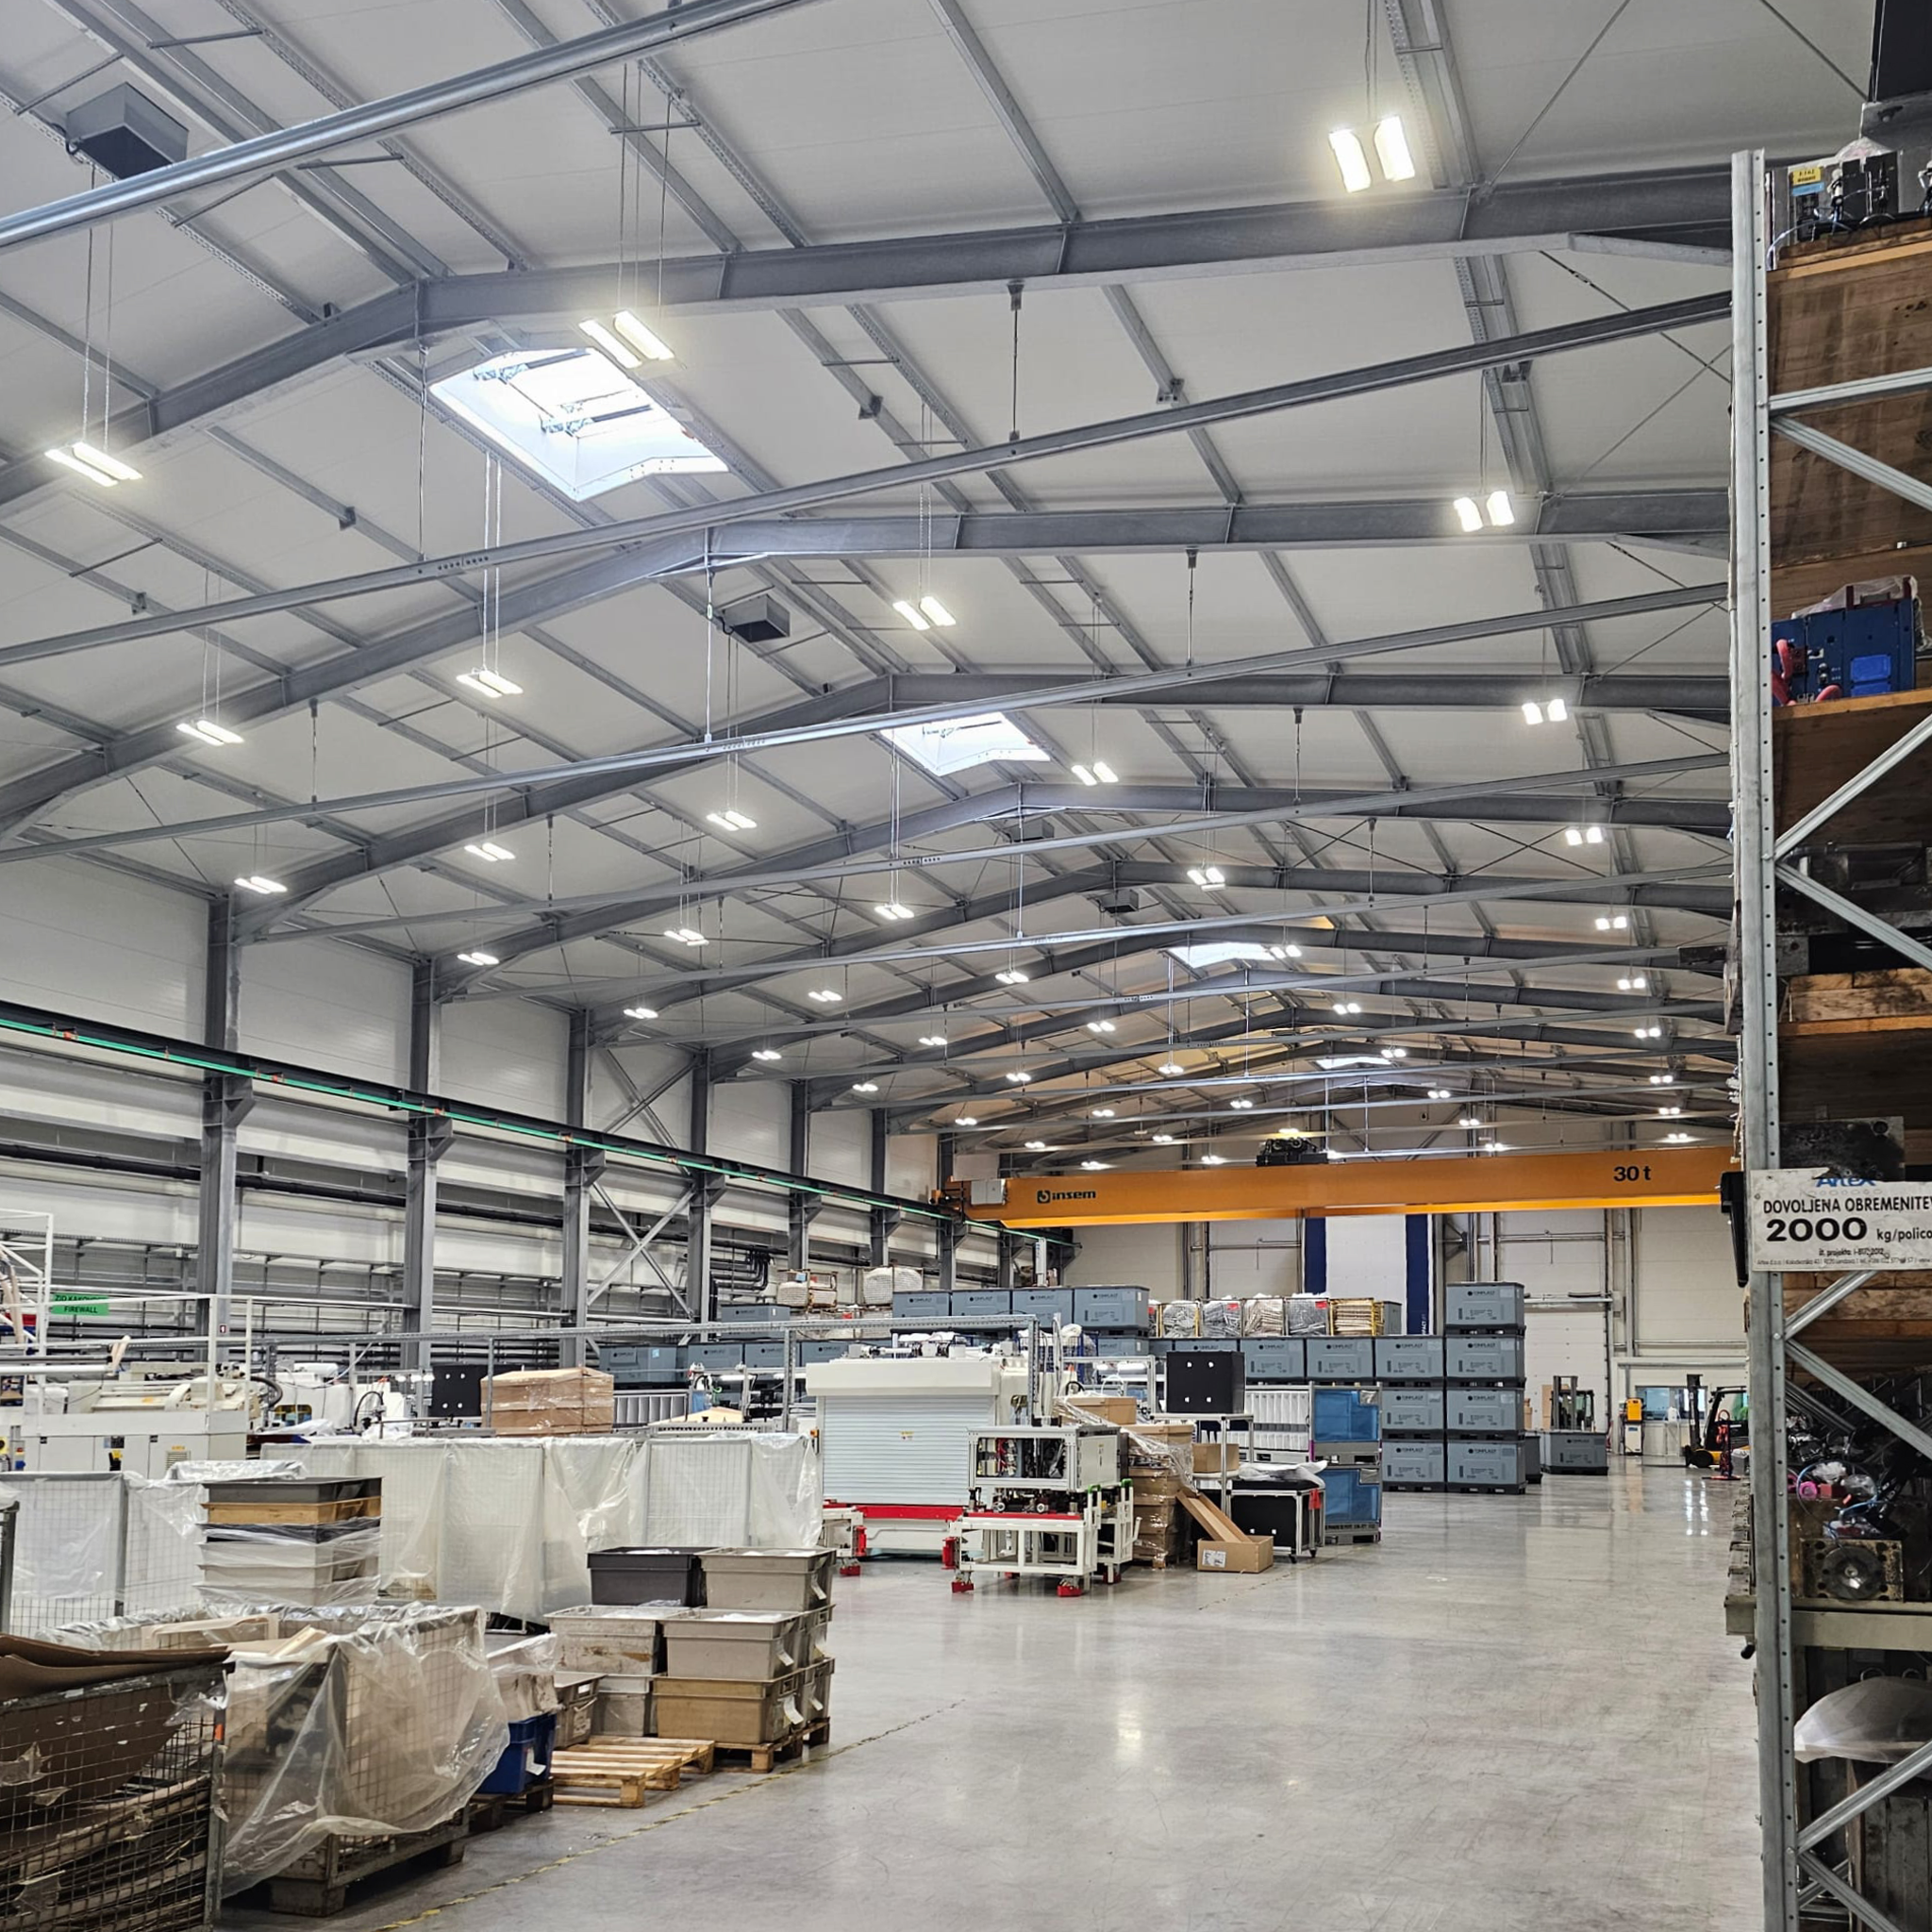
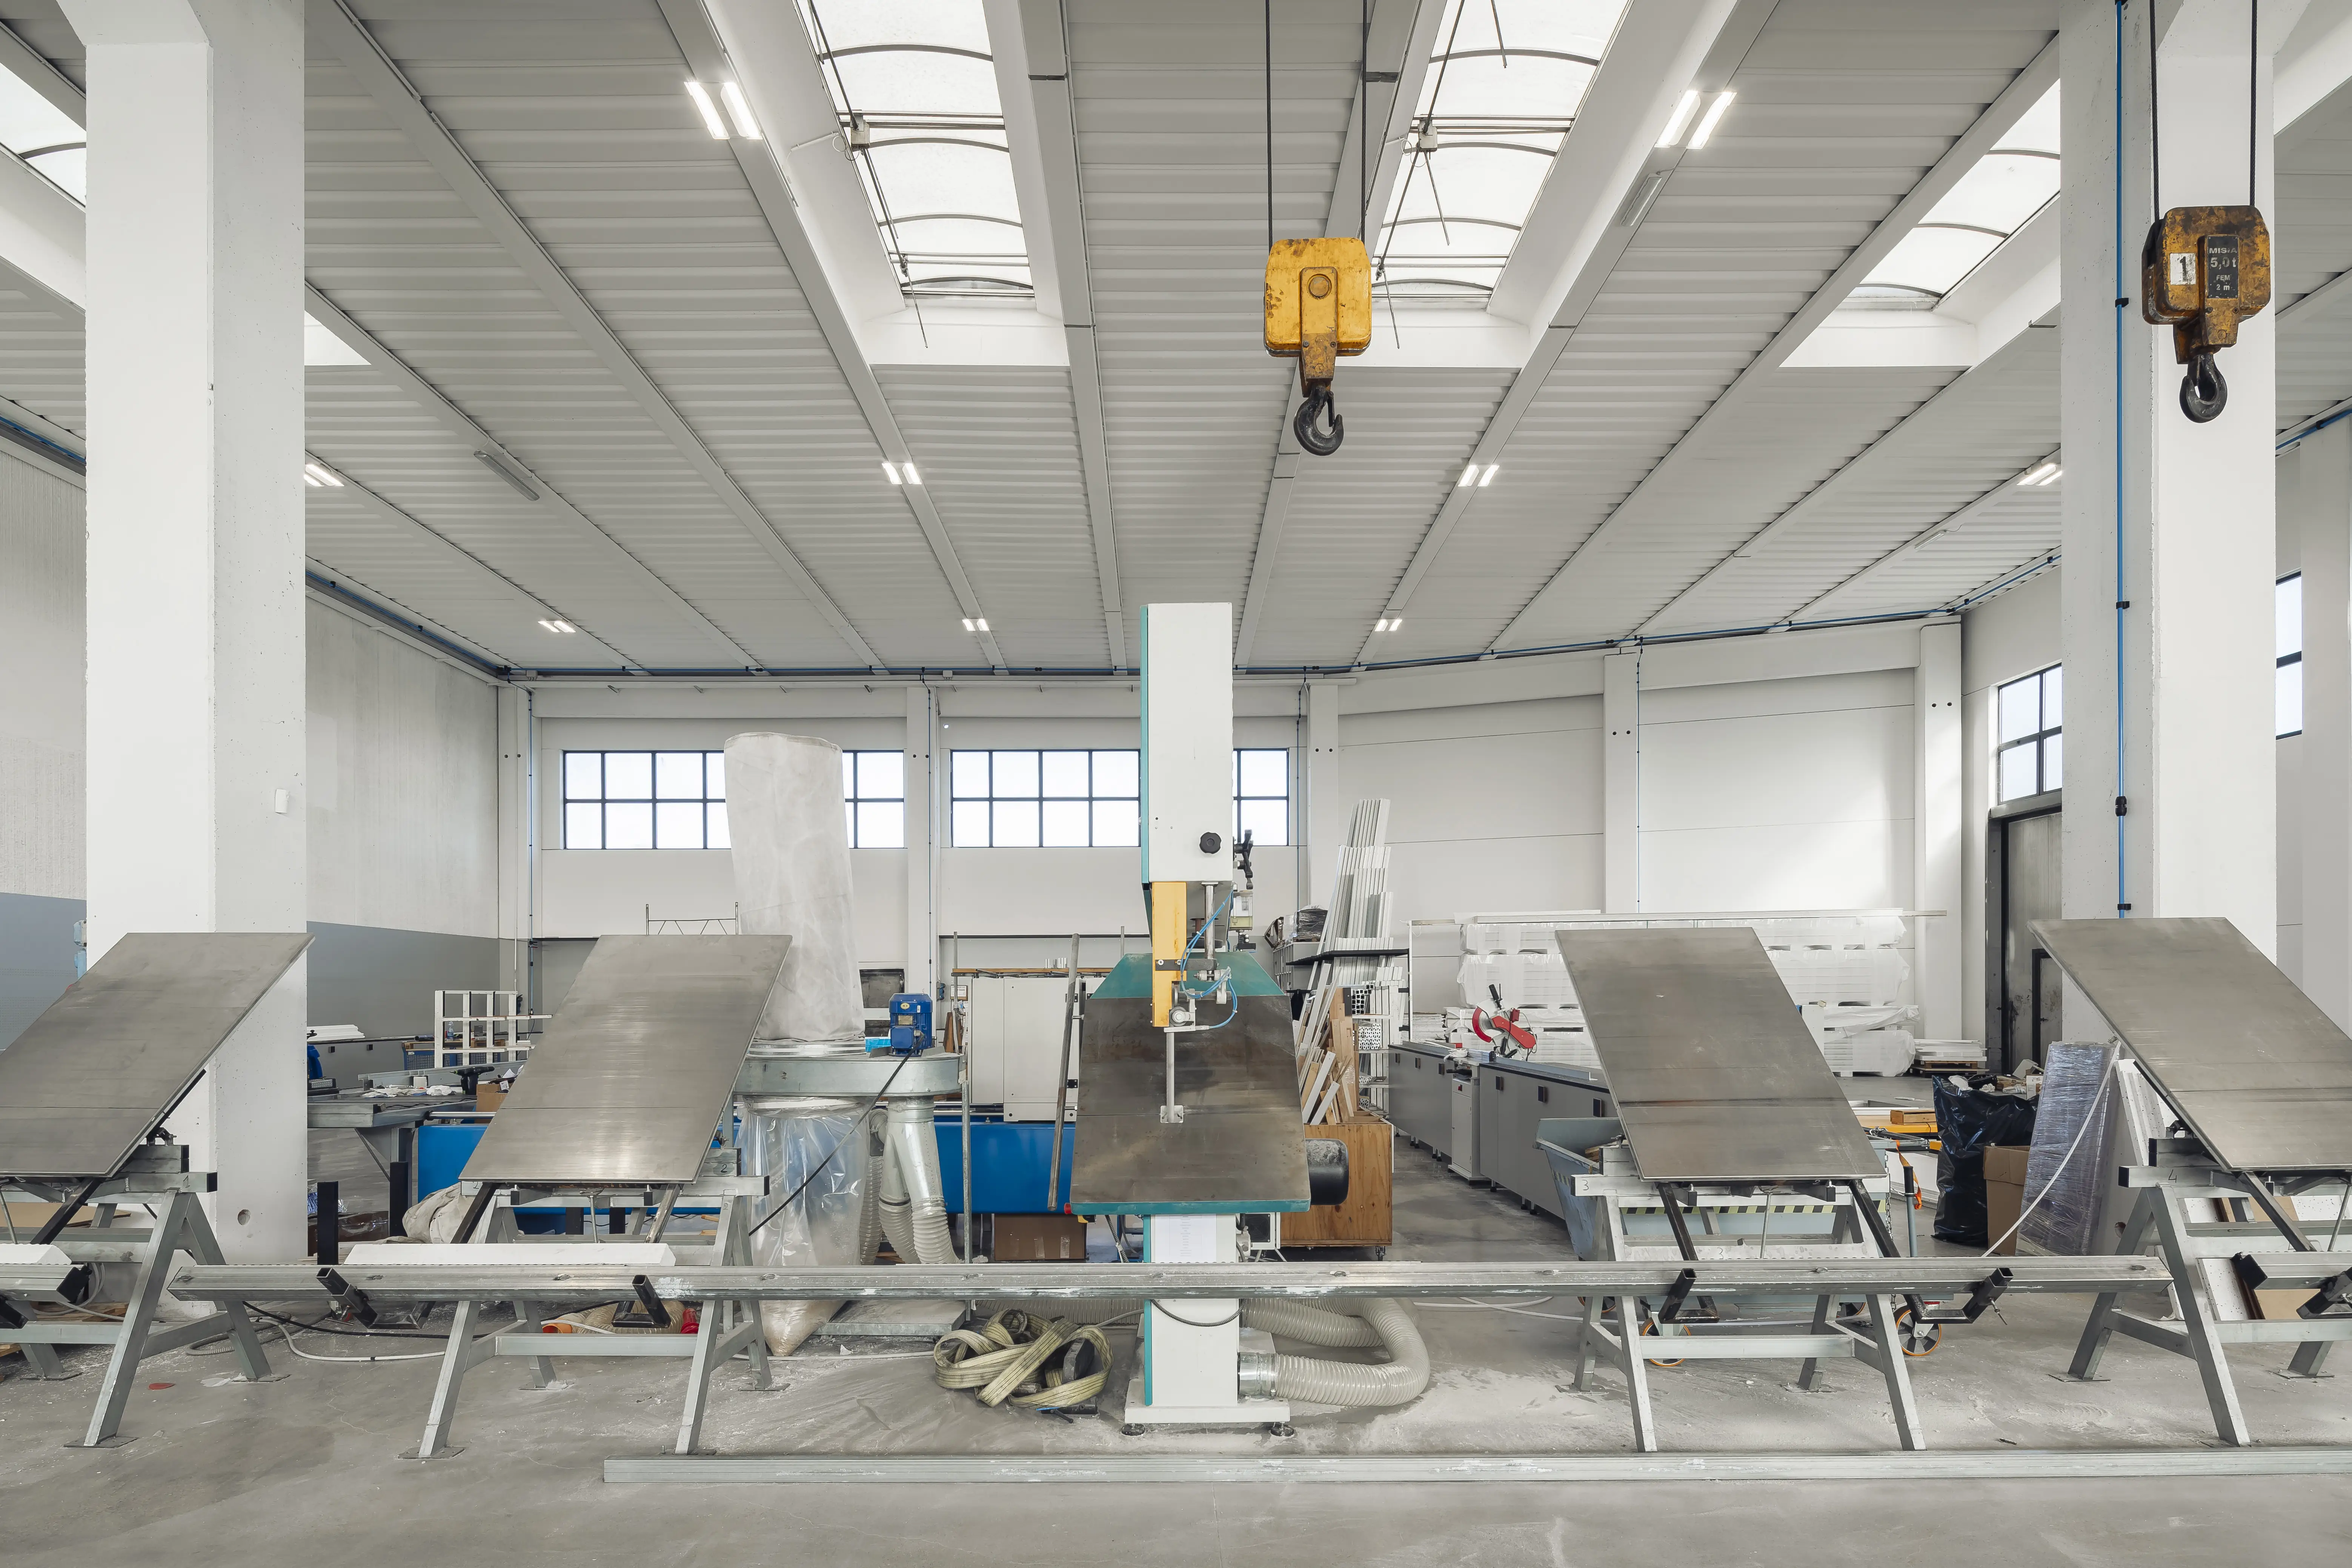
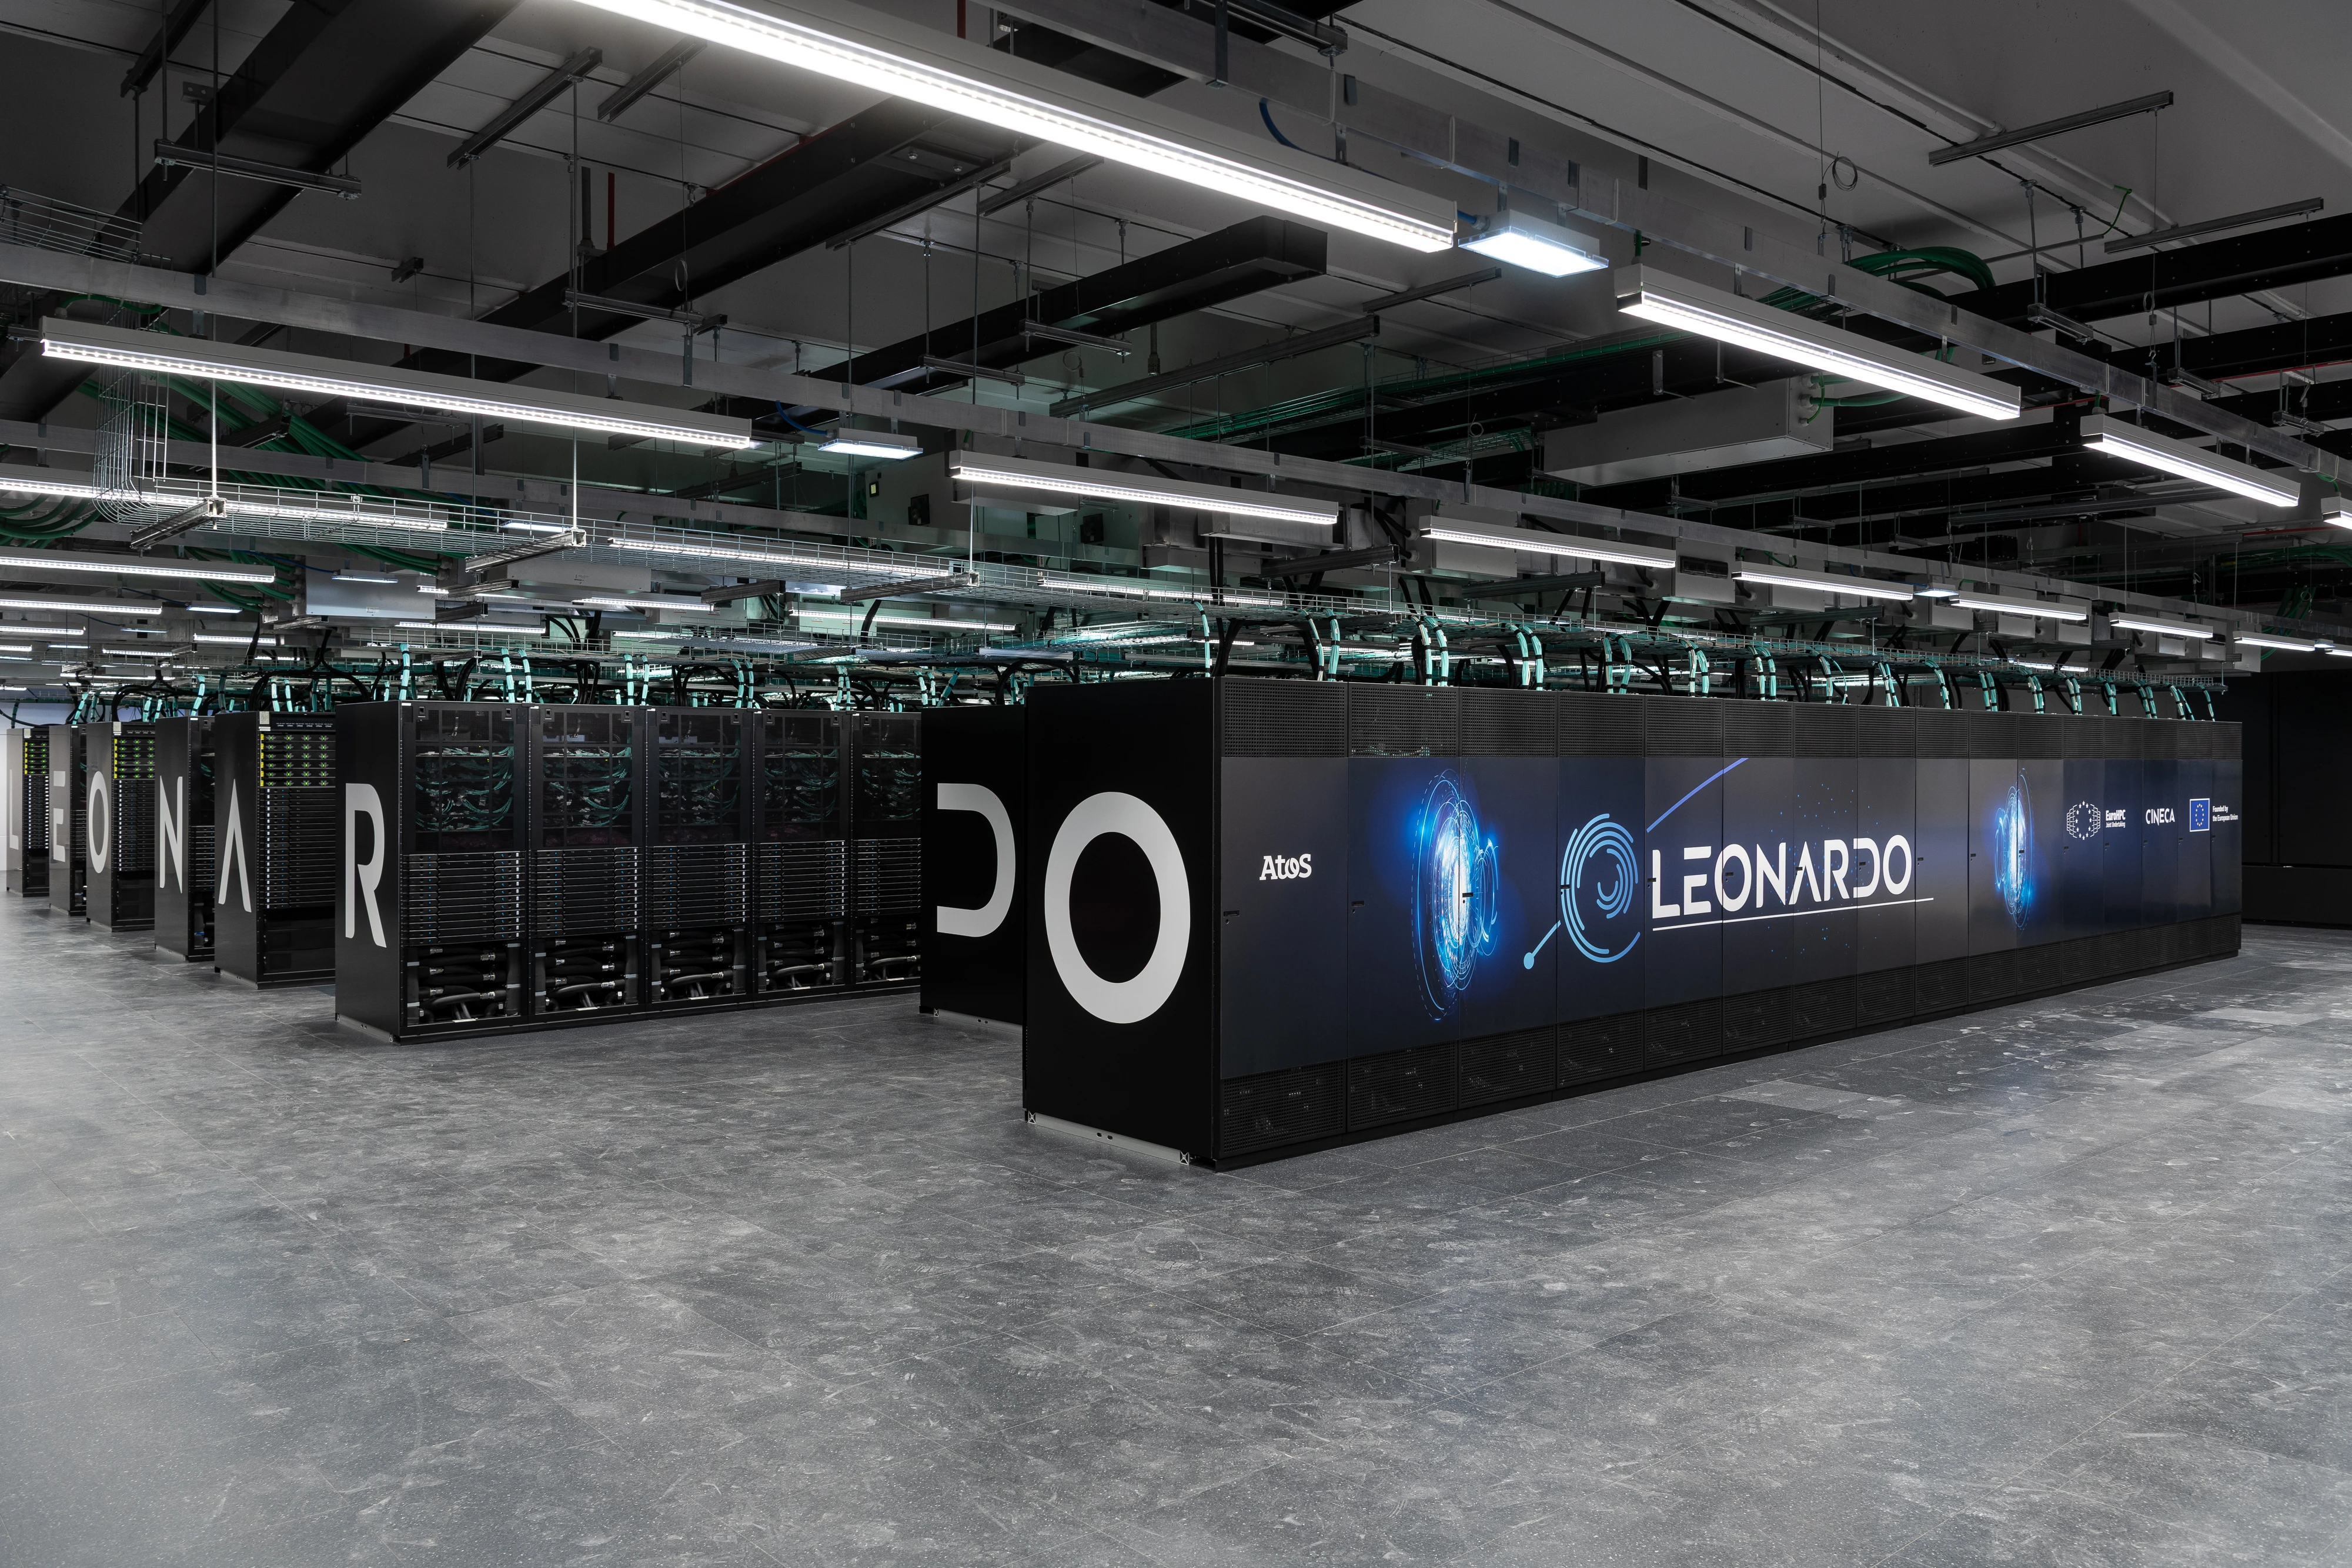
Tres centros productivos en los que la luz se proyectó siguiendo el flujo, de la materia prima a las pruebas finales.
Debe garantizar una iluminancia adecuada a la actividad de cada sección —de 200 lux para el mecanizado basto a 750–1000 para control y pruebas— con uniformidad elevada sobre el plano de trabajo, resistencia a las condiciones ambientales (polvo, vibraciones, humedad, temperatura) y plena conformidad con la EN 12464-1 y las normas de seguridad. Una iluminación correcta reduce errores, fatiga visual y riesgos operativos: es parte del proceso, no un servicio accesorio.
Porque en las plantas las condiciones pueden ser especialmente severas: nieblas de aceite en los talleres, polvo en el trabajo de la madera, calor en la fundición, disolventes en pintura. Luminarias diseñadas para estos entornos —con grados de protección IP65–IP66, resistencia a los impactos IK08–IK10 y componentes cualificados para temperaturas extremas— aseguran continuidad de funcionamiento, fiabilidad en el tiempo y menos paradas por averías o mantenimiento. La guía de los entornos exigentes entra en detalle.
Sí, en ambos frentes. Las soluciones LED industriales mejoran la visibilidad en las áreas de trabajo, mantienen prestaciones constantes incluso en funcionamiento continuo y reducen el consumo hasta un 70 % respecto a las lámparas de descarga y fluorescentes. Se traduce en más seguridad para los operarios —sin reencendidos lentos tras un apagón, sin efecto estroboscópico en las máquinas—, mejor calidad del trabajo y menores costes de gestión de la planta.
La EN 12464-1 prescribe 750 lux para el control y el trazado y hasta 1000 lux para la inspección de colores y defectos finos, con UGR ≤ 19 y reproducción cromática IRC ≥ 90 donde se evalúan los acabados. No hace falta llevar toda la sección a estos niveles: se usa una iluminación localizada sobre los puestos, encima de una instalación general de 300–500 lux, manteniendo la relación entre ambos niveles dentro de 1:3 para evitar contrastes fatigosos.
Es la ilusión por la que una pieza que gira a una frecuencia cercana a la del parpadeo de la luz parece parada o lenta: en las máquinas herramienta es un riesgo concreto. Se evita con drivers LED que limitan el rizado de la corriente dentro de los valores del reglamento europeo de Ecodiseño (índice SVM ≤ 0,4 como referencia), como los montados en las luminarias 3F Filippi. En los talleres con lámparas fluorescentes de balasto electromagnético, en cambio, el efecto está presente a 100 Hz y es uno de los motivos para sustituirlas.
Sí. El relamping se organiza por sección y por turno: un equipo sustituye las luminarias de una zona fuera de horario o durante el mantenimiento programado, y la línea arranca de nuevo con la luz nueva. Las luminarias 3F Filippi están diseñadas para reutilizar los puntos de luz y las líneas existentes; la iluminación de emergencia en las vías de evacuación se actualiza en el mismo paso. El proceso se describe en la página sobre el relamping industrial.
Con la distribución, los trabajos y las alturas de cada sección, nuestro departamento técnico devuelve el cálculo luminotécnico por fase, la elección de luminarias y ópticas y la estimación de consumos. Sin compromiso.