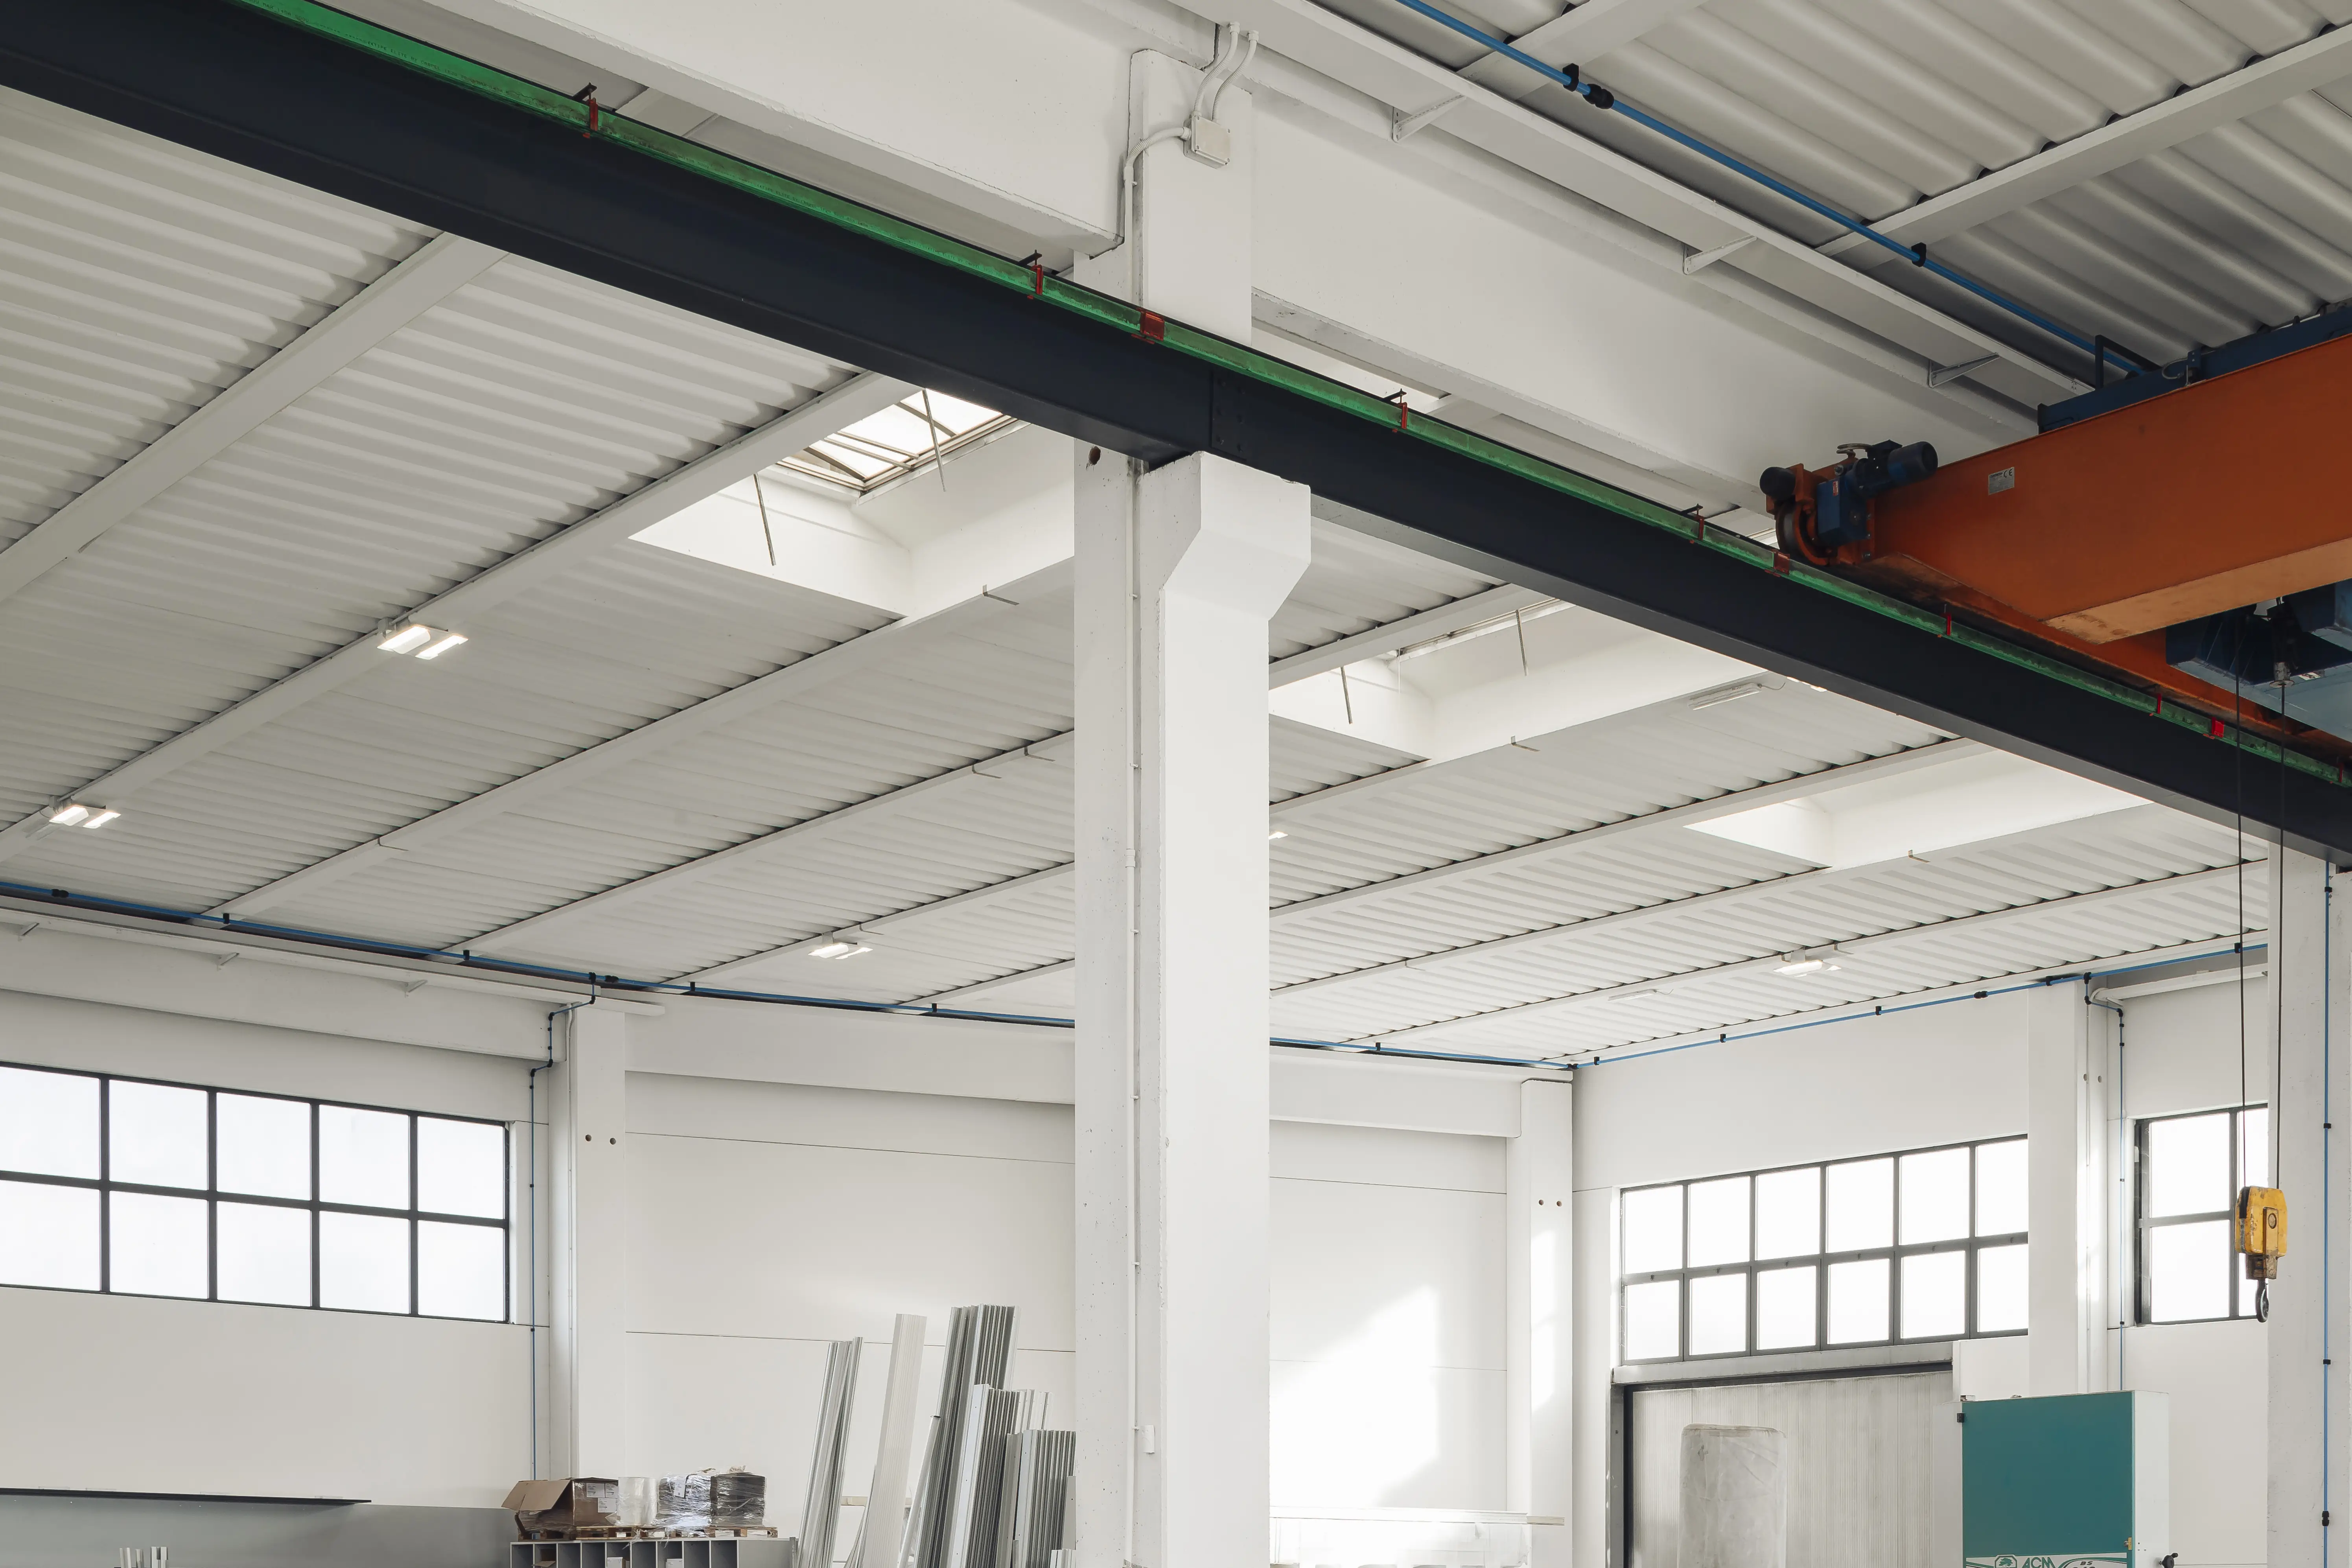
L'erreur la plus courante dans les sites de production est de les éclairer comme un espace unique : même trame de luminaires, même puissance, même température de couleur du magasin de matières premières au banc d'essai. Résultat : un contrôle qualité avec la moitié de la lumière nécessaire et un magasin avec le double, une consommation que personne n'a décidée et des opérateurs qui apportent des lampes de bureau de chez eux.
Un bon projet part au contraire du flux de production et attribue à chaque phase sa tâche visuelle : quelle finesse de détail à voir, quel contraste avec le fond, quelle durée d'activité, y a-t-il des machines en mouvement. De là découlent l'éclairement, la limite d'éblouissement, le rendu des couleurs et — souvent oublié — l'exigence que la lumière ne scintille pas sur les pièces tournantes. C'est la méthode de la norme EN 12464-1, qui n'a d'ailleurs pas de rubrique « industrie » mais des dizaines de rubriques par tâche.
Cette page suit ce parcours, phase par phase. Les fondamentaux de l'éclairage industriel — hauteurs, indices de protection, optiques — et la technologie LED industrielle sont traités dans leurs pages dédiées ; pour le stockage et les expéditions, voir le guide de l'éclairage pour la logistique.
Les phases typiques d'une usine manufacturière dans l'ordre où la marchandise les traverse, avec les valeurs que la EN 12464-1 attribue à chacune. L'éclairement se calcule sur le plan de travail réel — l'établi, la broche, le convoyeur — pas sur le sol.
| Phase / atelier | Ēm (lux) | UGR max | Ra min |
|---|---|---|---|
| Réception et magasin de matières premières | 200 | 25 | 60 |
| Usinage grossier, moulage, forgeage | 200–300 | 25 | 80 |
| Usinage moyen (tolérances ≥ 0,1 mm) | 300 | 22 | 80 |
| Usinage de précision, rectification (tolérances < 0,1 mm) | 500 | 19 | 80 |
| Soudure | 300 | 25 | 80 |
| Assemblage moyen / fin / de précision | 300 / 500 / 750 | 25 / 22 / 19 | 80 |
| Peinture et contrôle des finitions | 750 | 22 | 90 |
| Contrôle qualité, traçage, essais | 750–1000 | 19 | 80–90 |
| Emballage et expédition | 300 | 25 | 60 |
Deux détails décident de la qualité du projet. Le premier est l'éclairage localisé : pour les essais à 1000 lux, il n'est pas nécessaire de porter tout l'atelier à 1000 lux, mais d'ajouter à l'installation générale (300–500 lux) des luminaires dédiés sur les postes de contrôle, avec un rapport entre les deux niveaux qui ne dépasse pas 1:3 pour ne pas créer de contrastes fatigants. Le second est la direction de la lumière sur les machines-outils : un luminaire aligné sur l'axe de la machine évite que la main ou l'outil ne fassent de l'ombre sur la pièce, et c'est un choix d'implantation qu'aucun lux supplémentaire ne peut compenser.
Trois familles d'exigences qui changent le long de la ligne de production, et comment les gammes 3F Filippi les couvrent.
Tours, fraiseuses, presses et convoyeurs imposent deux choses : aucun effet stroboscopique — un driver à ondulation résiduelle peut faire paraître immobile une pièce qui tourne — et une résistance aux vibrations, aux brouillards d'huile et aux poussières métalliques. Les luminaires 3F Filippi montent des drivers conformes aux limites Écoconception sur le scintillement et l'effet stroboscopique (PstLM ≤ 1, SVM ≤ 0,4) et des corps en aluminium moulé ou tôle peinte avec indice IP65–IP66 là où il faut.
Flux jusqu'à 65 000 lumens et optiques pour des hauteurs de 4 à plus de 15 mètres : la même gamme couvre l'atelier de moulage à plafond haut et l'atelier à 5 mètres.
Ici la lumière est un instrument de mesure. Rendu des couleurs IRC ≥ 90 dans les ateliers de peinture et partout où l'on juge les finitions, température de couleur 5000 K pour le contrôle qualité, optiques microprismatiques ou à grille pour tenir l'UGR ≤ 19 sur les postes où l'opérateur regarde la pièce pendant des heures. Tolérance chromatique SDCM 3, pour que deux postes voisins montrent la même couleur.
Pour les cabines de peinture et les zones avec solvants, versions à indice de protection élevé et — là où l'atmosphère l'exige — luminaires certifiés ATEX.
Une usine en trois-huit allume sa lumière 6 000 heures par an : composants qualifiés de −30 à +70 °C, durée de vie déclarée L80 et drivers remplaçables en place réduisent la maintenance en hauteur à quelques visites par an. Conformité aux EN 12464-1, EN 60598-1 et EN 60598-2-22 pour les versions de secours sur les issues, marquage CE et ENEC.
Versions DALI et à détecteur : un atelier qui travaille par postes discontinus et un magasin traversé dix fois par jour n'ont pas besoin de la même lumière toujours allumée — la page éclairage smart industriel chiffre l'économie.
Les quatre effets que la direction de production mesure après l'intervention.
Le contrôle qualité qui voit vraiment le défaut, l'assemblage qui distingue deux fils de même couleur, la peinture qui reconnaît une nuance : la bonne lumière sur la tâche réduit les non-conformités et les retours clients. C'est l'avantage le plus difficile à mettre dans un devis et le premier que remarque le responsable qualité.
Aucun effet stroboscopique sur les pièces tournantes, ombres éliminées sur les zones d'intervention des machines, éclairement cylindrique correct dans les allées où passent chariots et personnes. Uniformité et absence de zones sombres entre ateliers sont d'abord de la prévention des accidents.
Éclairer chaque atelier au niveau qui lui est nécessaire — et non tout au niveau de l'atelier le plus exigeant — réduit la consommation avant même de compter l'efficacité de la LED, qui vaut à elle seule jusqu'à 70 % par rapport aux lampes à décharge. Avec des détecteurs dans les ateliers à occupation discontinue, l'économie globale dépasse 80 %.
Longue durée de vie, composants remplaçables sans démonter le luminaire, allumage instantané après une coupure de réseau : la lumière cesse d'être une cause d'arrêt. Et le relamping d'une installation existante se fait atelier par atelier, hors poste, sans interrompre la ligne.
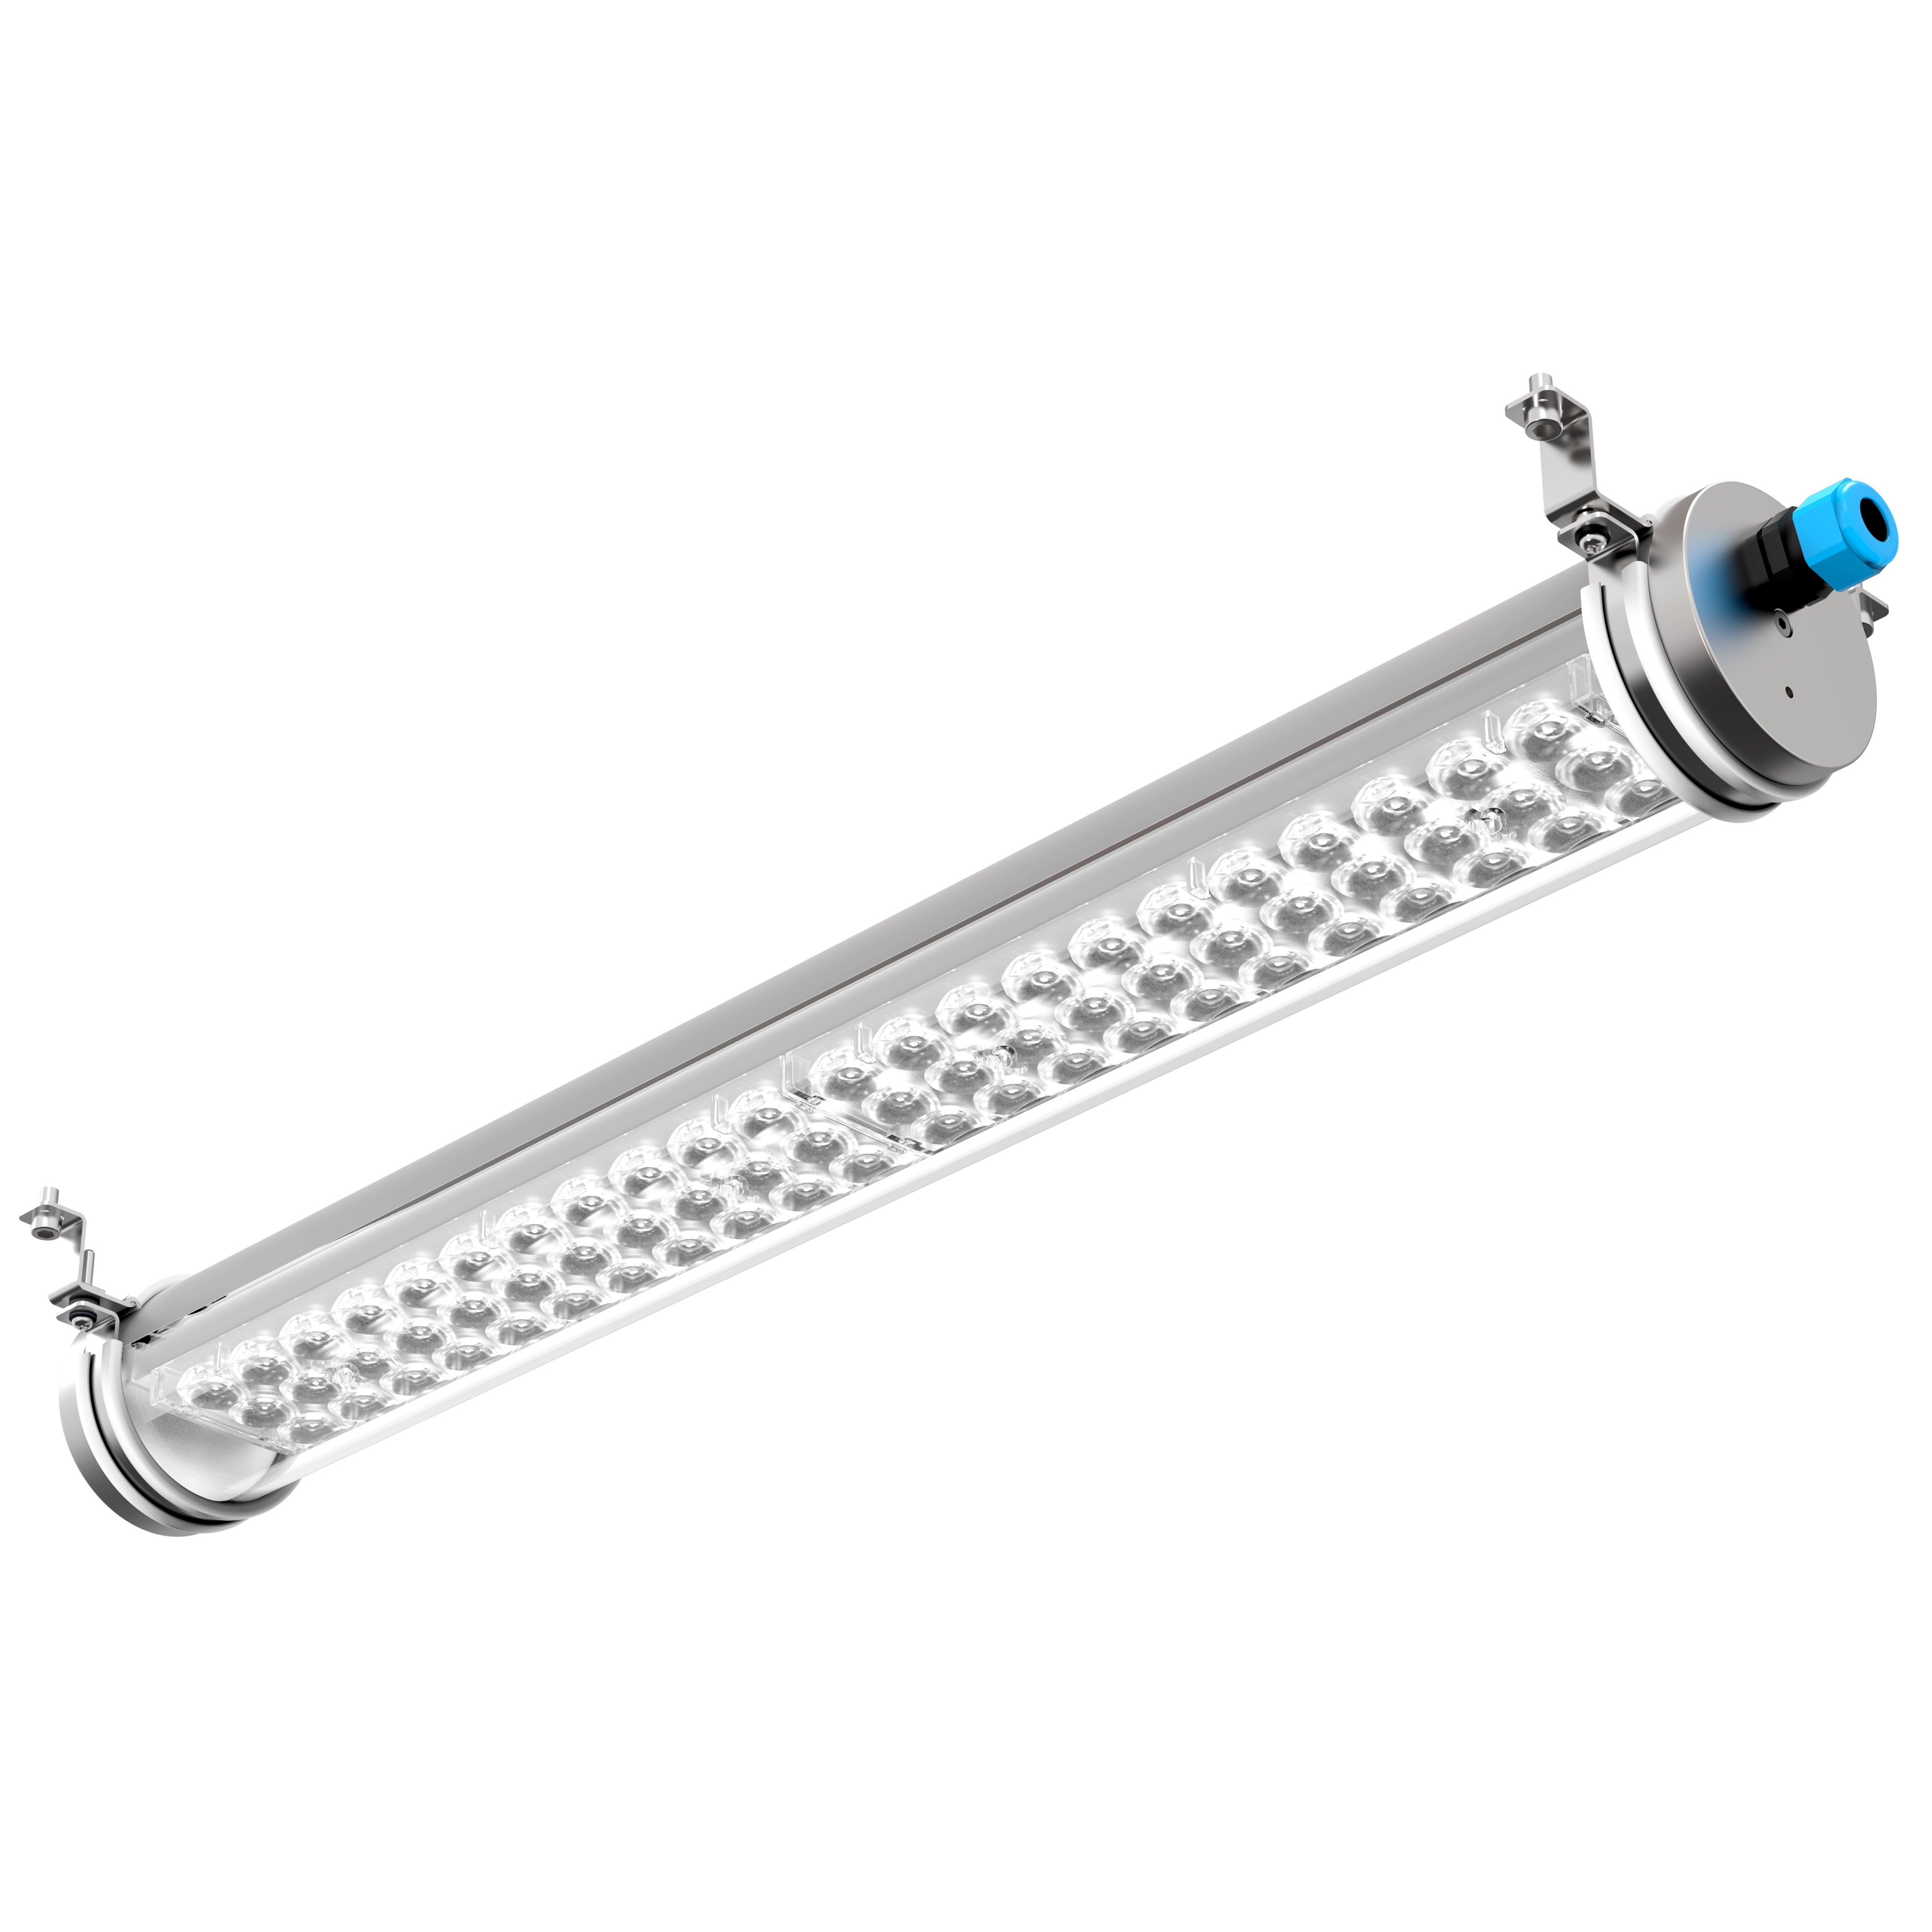
Linéaires continus pour les lignes d'assemblage, étanches à haut flux pour le moulage et l'usinage lourd, luminaires à haut rendu des couleurs pour la peinture et le contrôle, systèmes sur rail pour les postes qui changent. Chaque fiche indique photométries, indices IP/IK, températures de fonctionnement et fichiers de calcul.
Autres gammes adaptées aux ateliers de production : Beta 500, 3F Linda, 3F LEM, Beta 235, Beta i3F, 3F Cub, 3F Manta, Retrofit Beta A3F-i3F, Retrofit Beta 430, Retrofit 3F Cub, Retrofit 3F Linda.
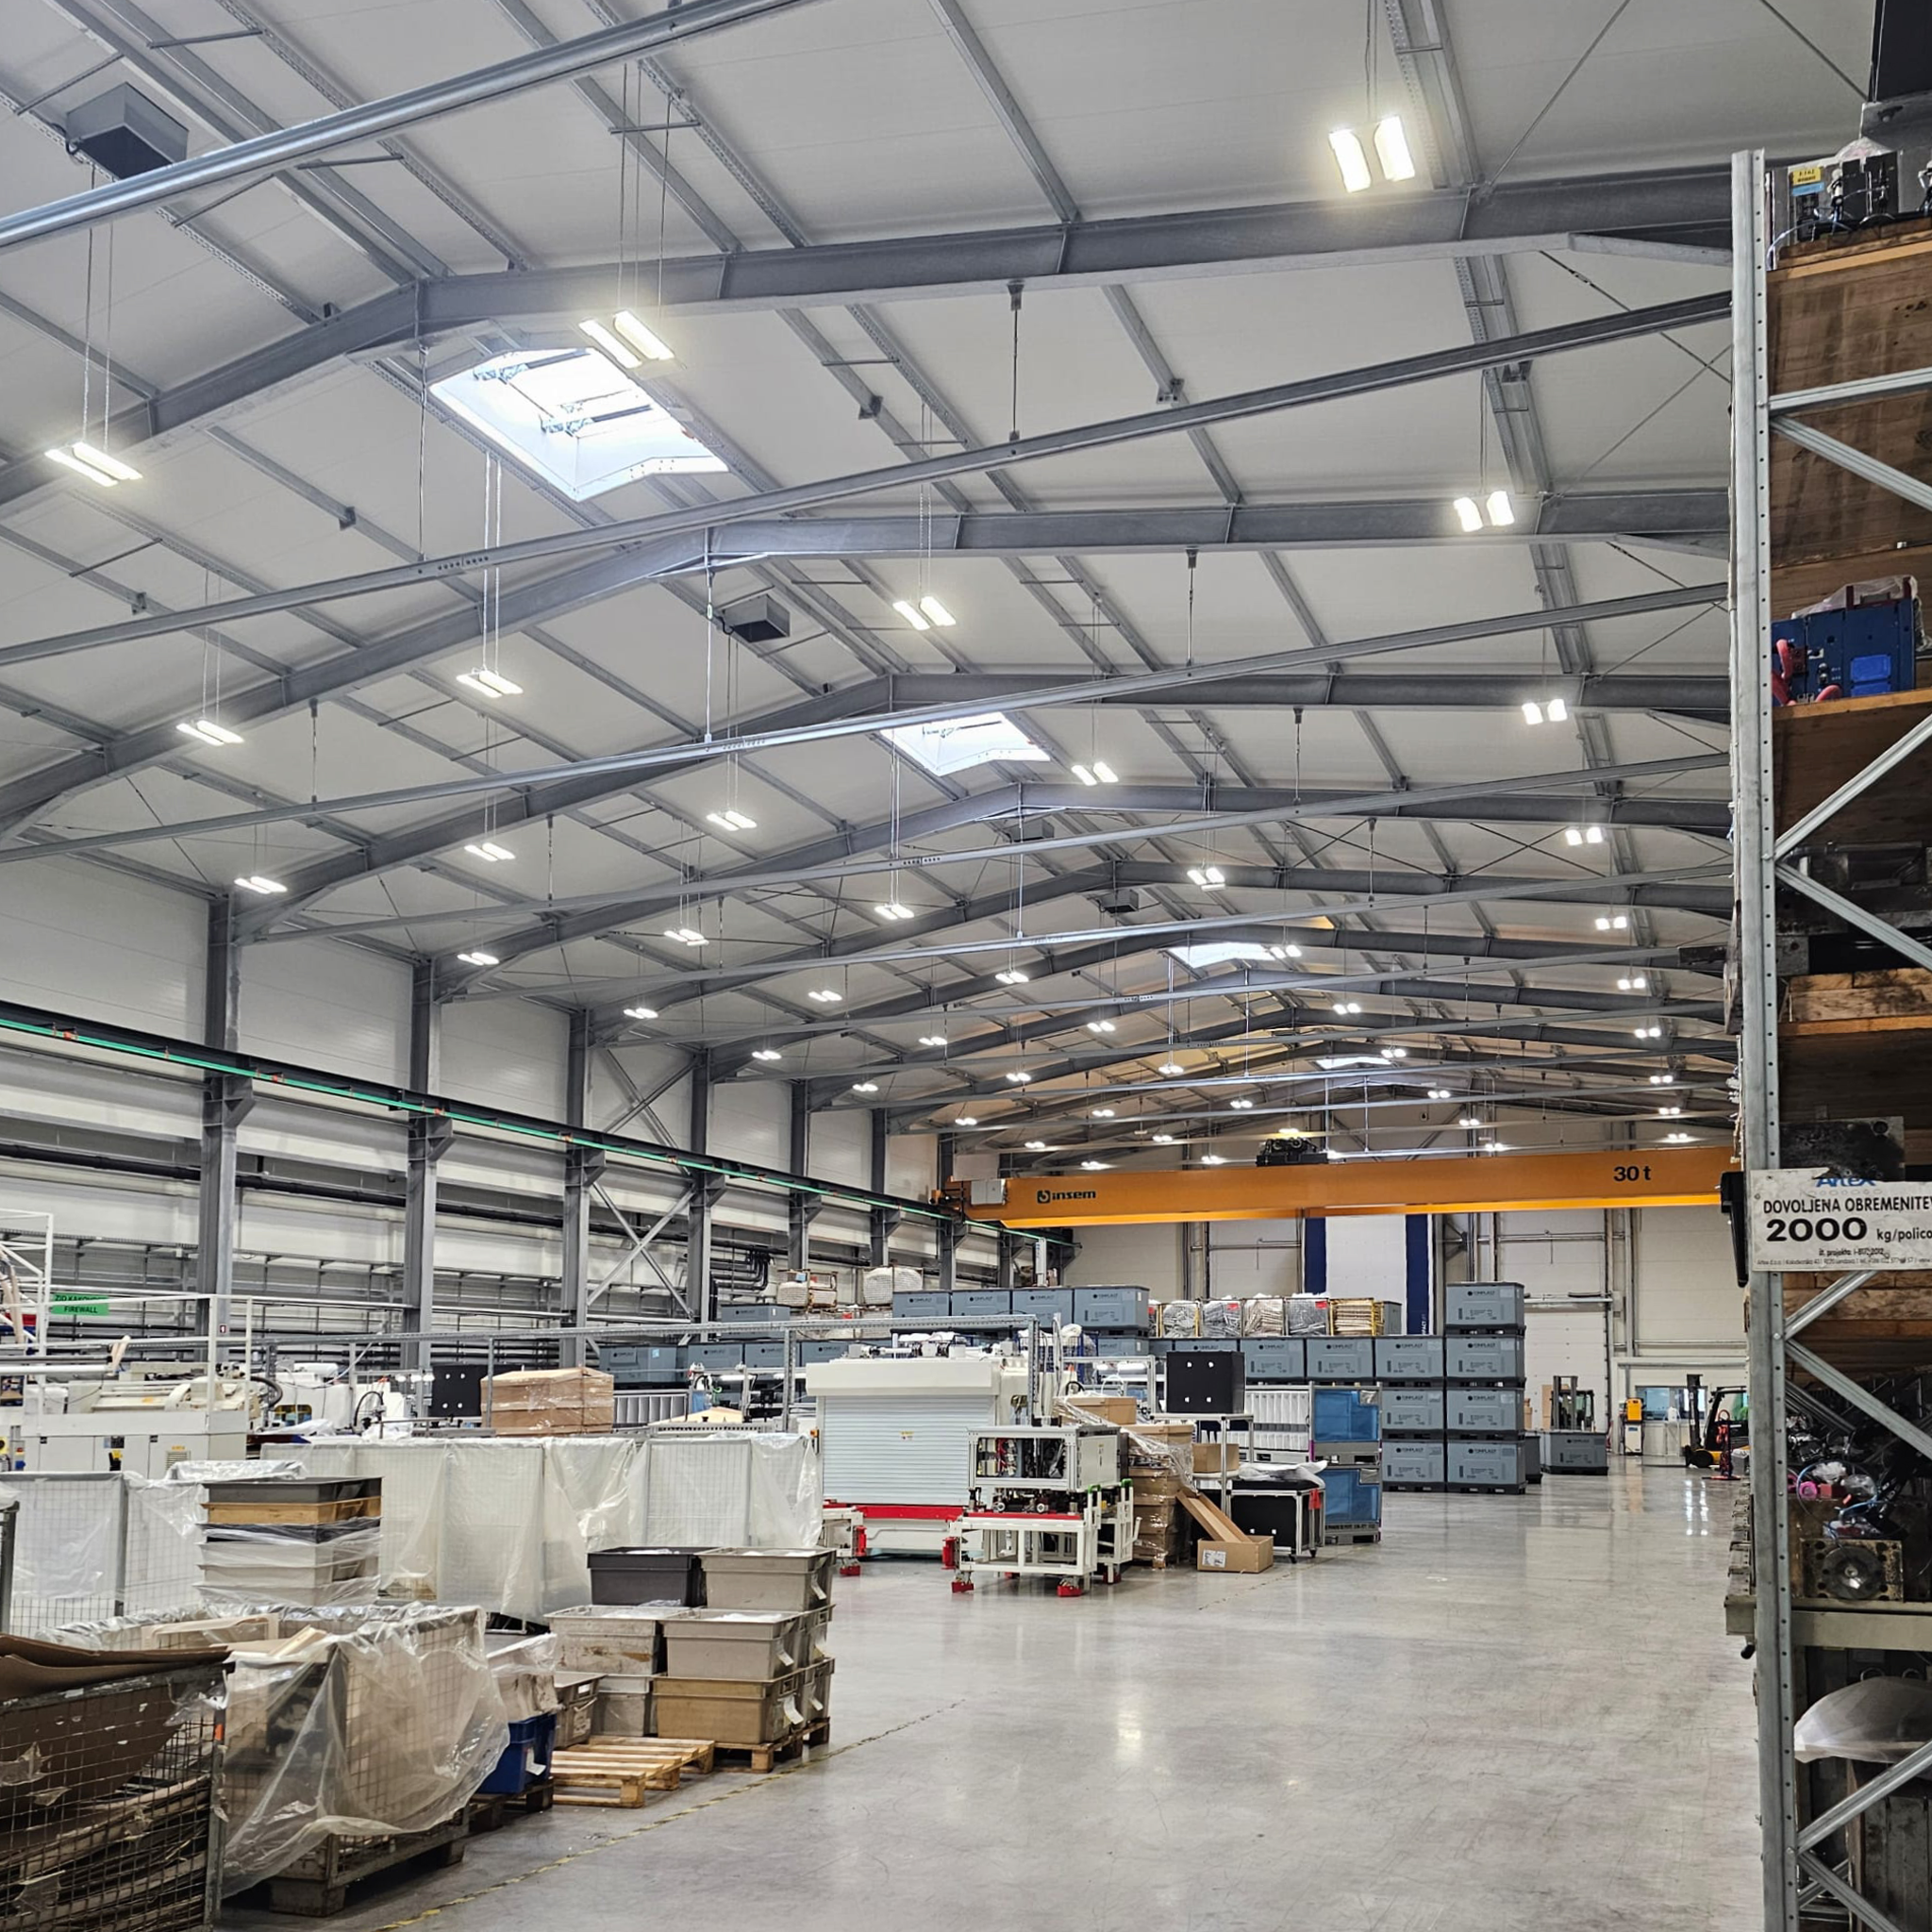
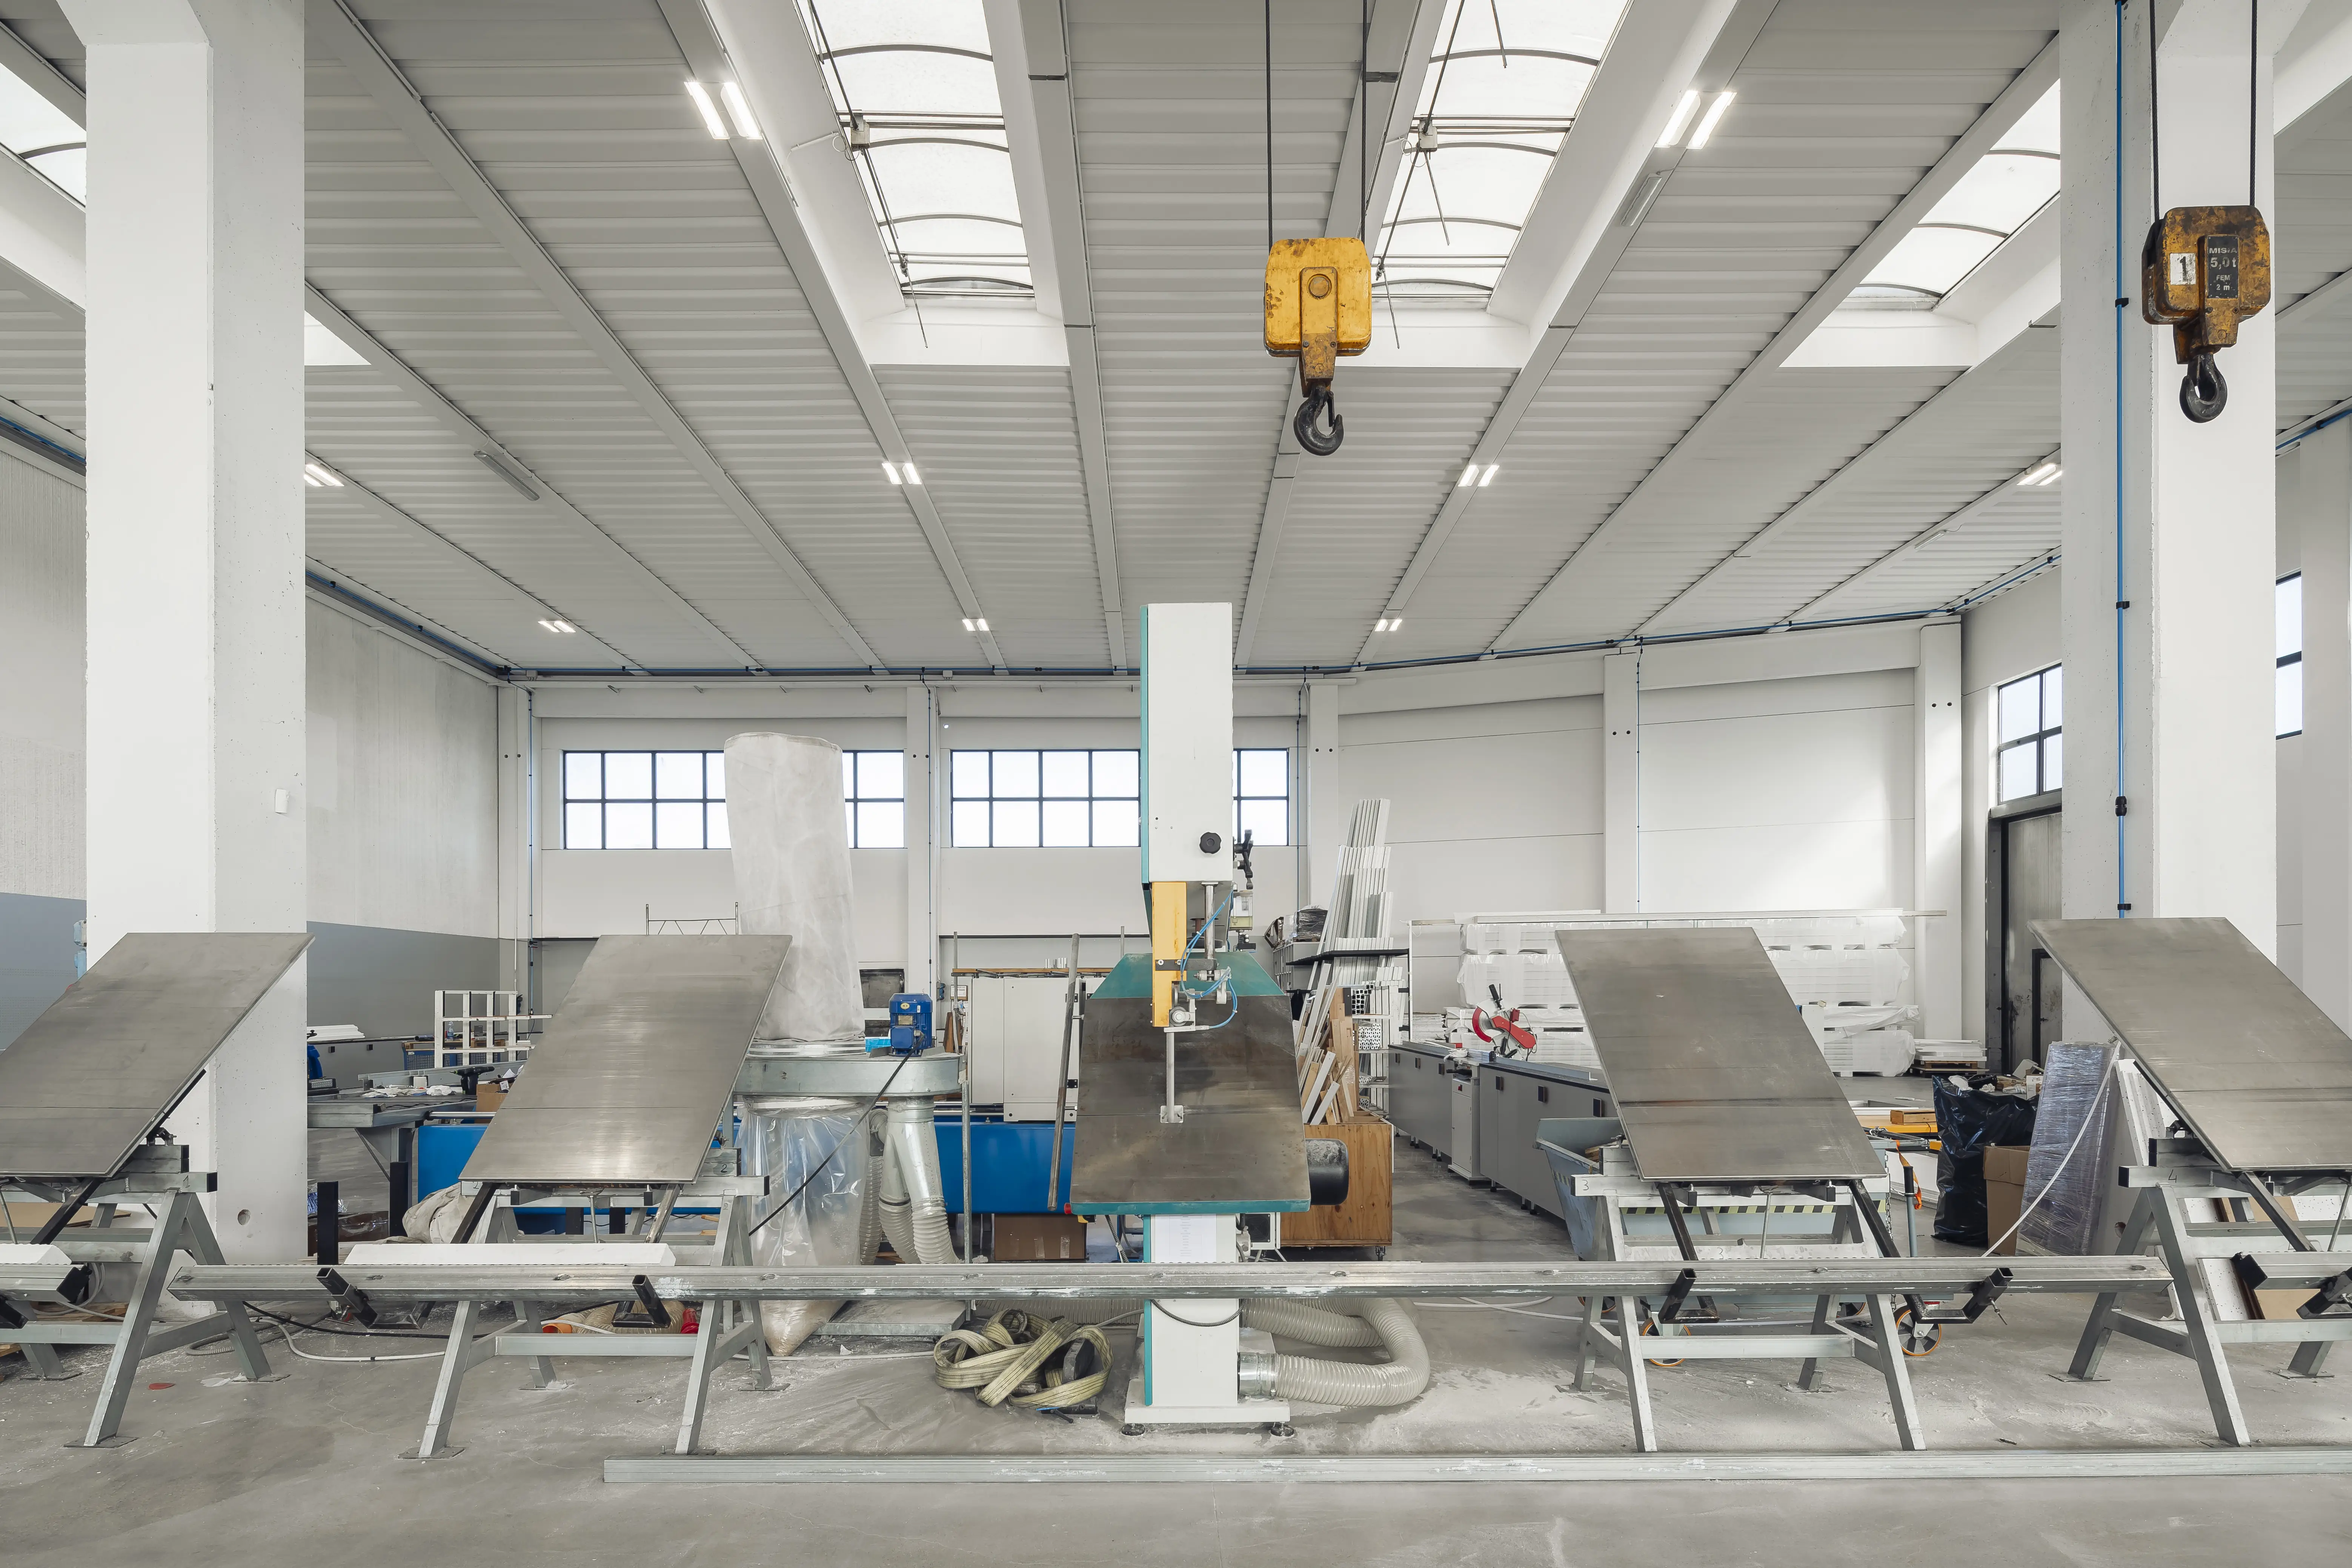
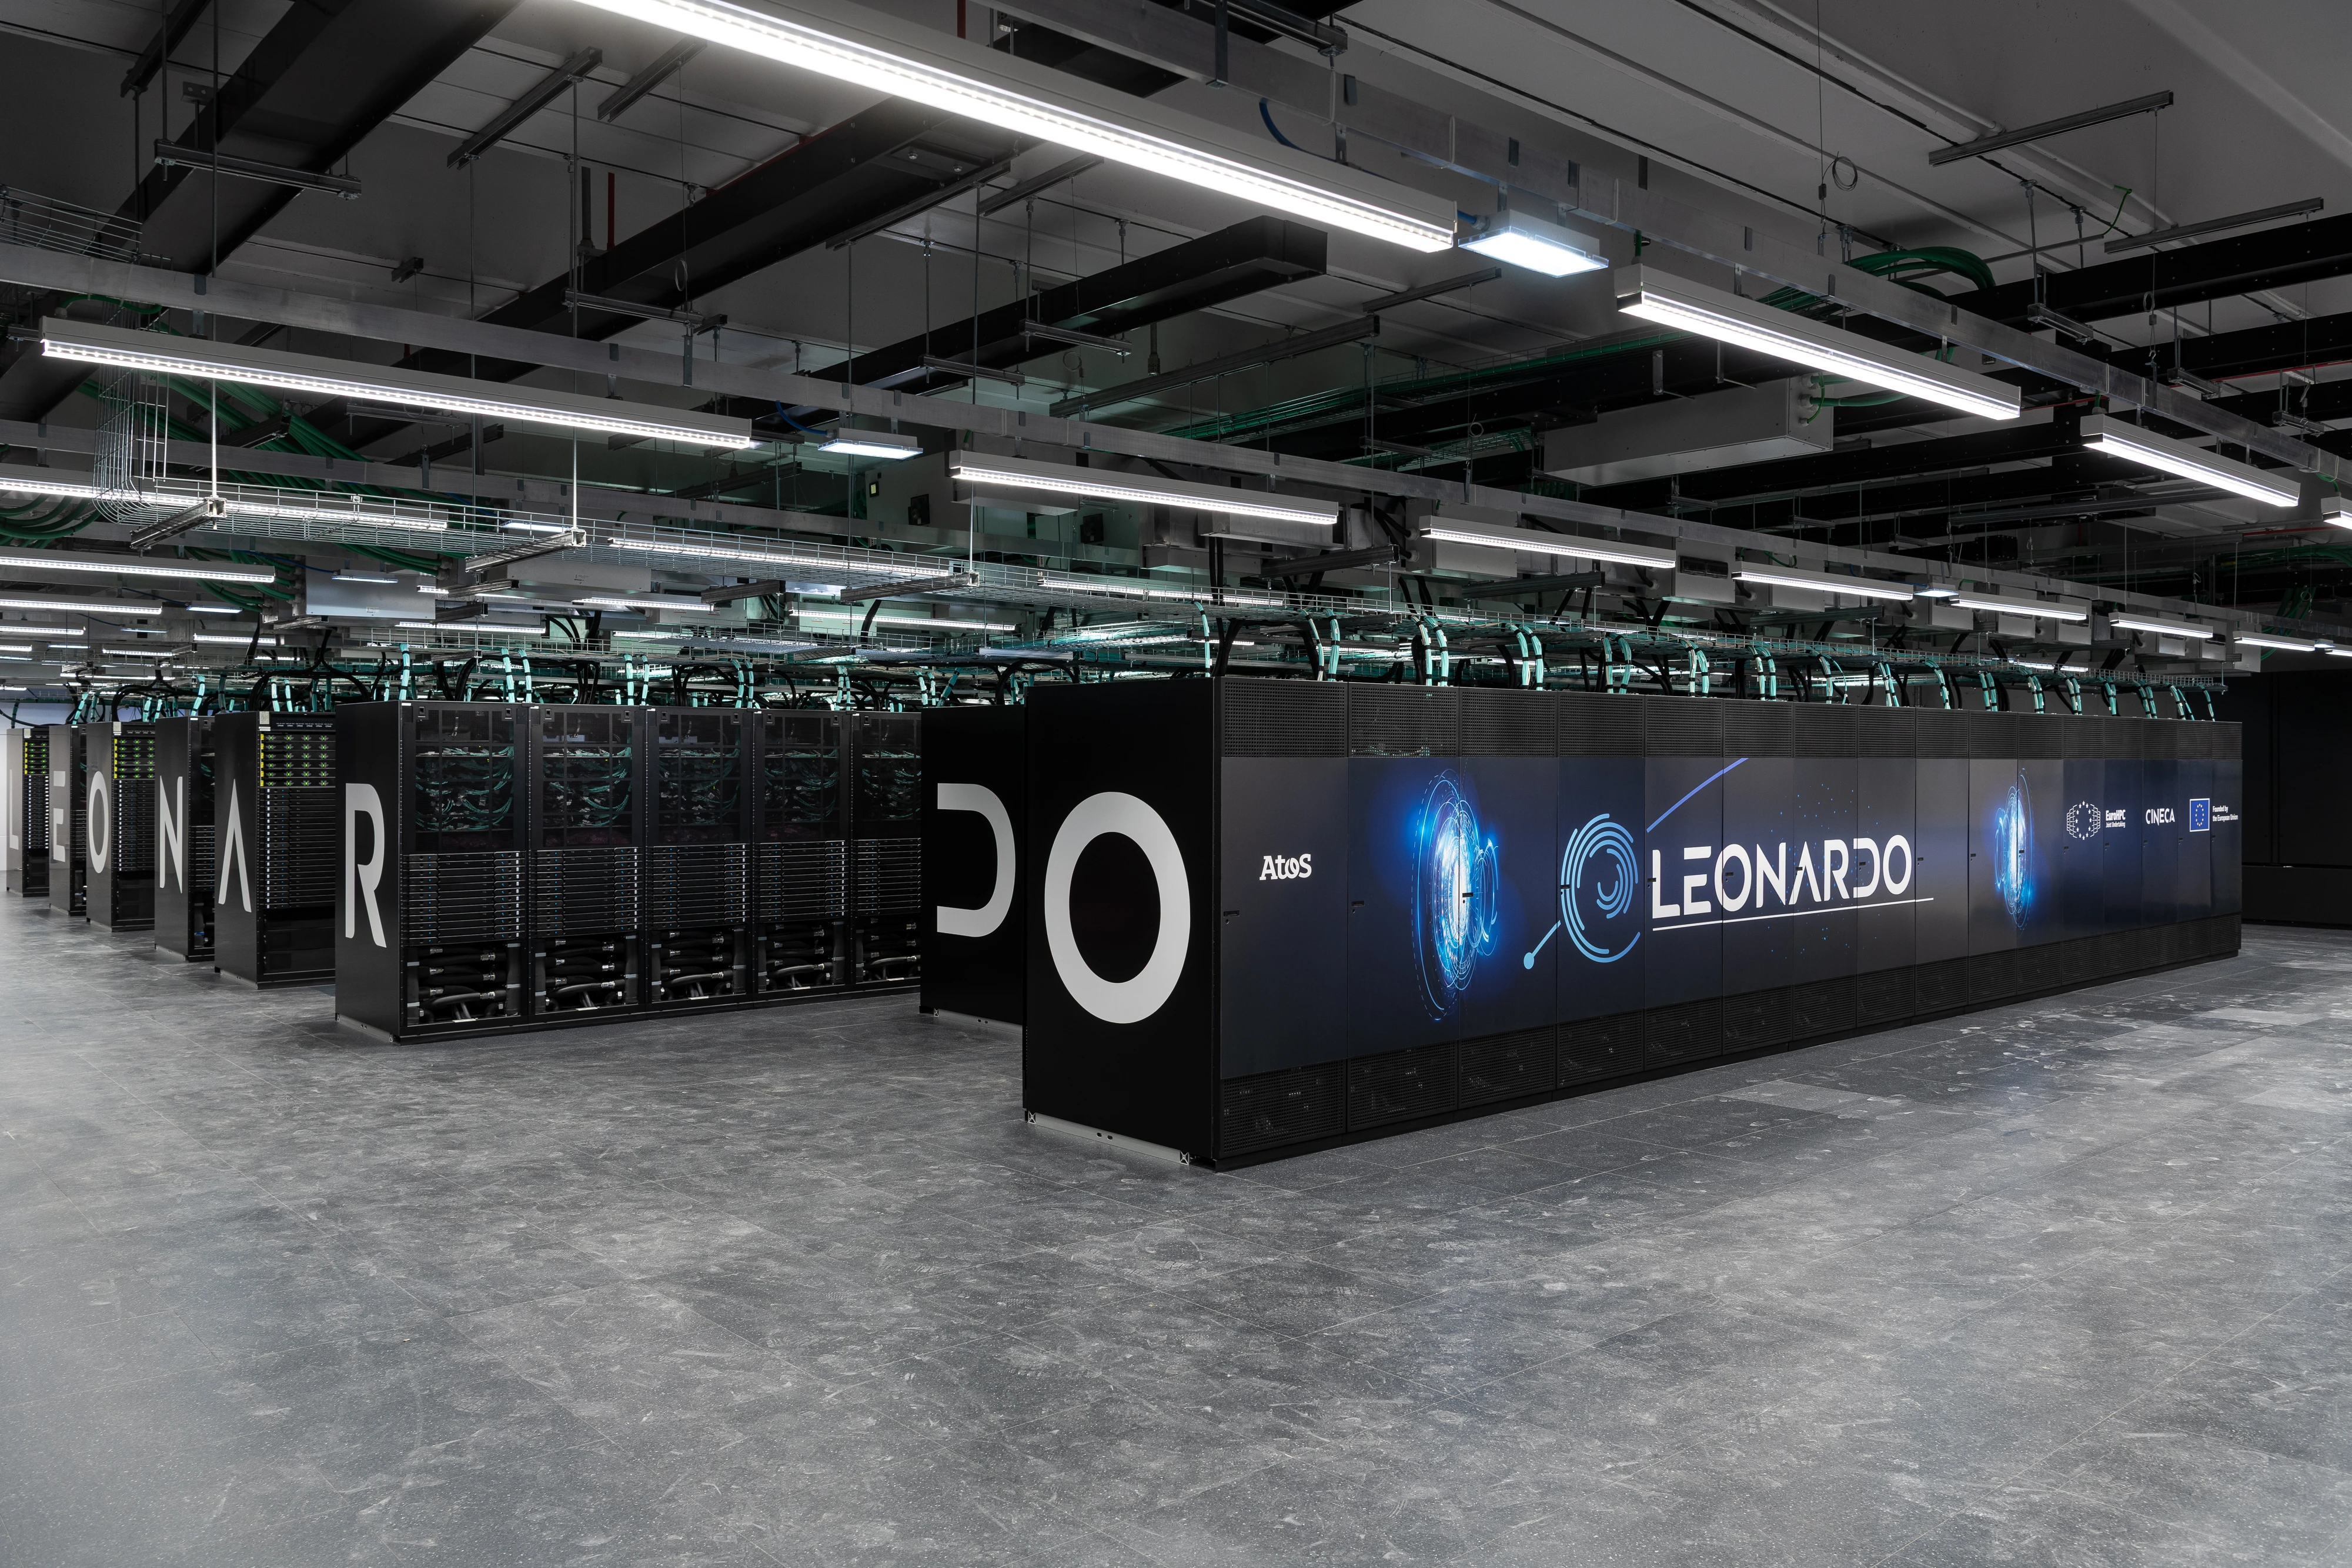
Trois sites de production où la lumière a été conçue en suivant le flux, de la matière première aux essais finaux.
Il doit garantir un éclairement adapté à l'activité de chaque atelier — de 200 lux pour l'usinage grossier à 750–1000 pour le contrôle et les essais — avec une uniformité élevée sur le plan de travail, une résistance aux conditions d'environnement (poussières, vibrations, humidité, température) et une pleine conformité à la EN 12464-1 et aux normes de sécurité. Un éclairage correct réduit les erreurs, la fatigue visuelle et les risques opérationnels : il fait partie du process, ce n'est pas un service annexe.
Parce que dans les usines, les conditions peuvent être particulièrement sévères : brouillards d'huile en mécanique, poussières dans le travail du bois, chaleur en fonderie, solvants en peinture. Des luminaires conçus pour ces environnements — avec des indices de protection IP65–IP66, une résistance aux chocs IK08–IK10 et des composants qualifiés pour les températures extrêmes — assurent continuité de fonctionnement, fiabilité dans le temps et moins d'arrêts pour pannes ou maintenance. Le guide des environnements difficiles entre dans le détail.
Oui, sur les deux fronts. Les solutions LED industrielles améliorent la visibilité dans les zones de travail, maintiennent des performances constantes même en fonctionnement continu et réduisent la consommation jusqu'à 70 % par rapport aux lampes à décharge et fluorescentes. Cela se traduit par plus de sécurité pour les opérateurs — pas de rallumage lent après une coupure, pas d'effet stroboscopique sur les machines — une meilleure qualité de travail et des coûts d'exploitation plus bas.
La EN 12464-1 prescrit 750 lux pour le contrôle et le traçage et jusqu'à 1000 lux pour l'inspection des couleurs et des défauts fins, avec un UGR ≤ 19 et un rendu des couleurs IRC ≥ 90 là où l'on évalue les finitions. Inutile de porter tout l'atelier à ces niveaux : on utilise un éclairage localisé sur les postes, au-dessus d'une installation générale à 300–500 lux, en gardant le rapport entre les deux niveaux dans 1:3 pour éviter les contrastes fatigants.
C'est l'illusion par laquelle une pièce qui tourne à une fréquence proche de celle du scintillement de la lumière paraît immobile ou lente : sur les machines-outils, c'est un risque concret. On l'évite avec des drivers LED qui limitent l'ondulation du courant aux valeurs du règlement Écoconception européen (indice SVM ≤ 0,4 comme référence), comme ceux montés sur les luminaires 3F Filippi. Dans les ateliers équipés de lampes fluorescentes à ballast ferromagnétique, en revanche, l'effet est présent à 100 Hz et c'est l'une des raisons de les remplacer.
Oui. Le relamping s'organise par atelier et par poste : une équipe remplace les luminaires d'une zone hors horaires ou pendant la maintenance programmée, et la ligne redémarre avec la nouvelle lumière. Les luminaires 3F Filippi sont conçus pour réutiliser les points lumineux et les lignes existants ; l'éclairage de sécurité sur les issues est mis à jour dans le même passage. La démarche est décrite sur la page relamping industrie.
Avec le plan, les tâches et les hauteurs de chaque atelier, notre bureau d'études vous retourne l'étude d'éclairage par phase, le choix des luminaires et des optiques et l'estimation des consommations. Sans engagement.