Der häufigste Fehler in Produktionsstätten ist, sie zu beleuchten, als wären sie ein einziger Raum: dasselbe Leuchtenraster, dieselbe Leistung, dieselbe Farbtemperatur vom Rohstofflager bis zum Prüfstand. Das Ergebnis: eine Qualitätskontrolle mit der Hälfte des nötigen Lichts und ein Lager mit dem Doppelten, ein Verbrauch, den niemand entschieden hat, und Mitarbeiter, die Tischlampen von zu Hause mitbringen.
Eine gute Planung geht stattdessen vom Produktionsfluss aus und weist jeder Phase ihre Sehaufgabe zu: Wie fein ist das Detail, das zu erkennen ist, welchen Kontrast hat es zum Hintergrund, wie lange dauert die Tätigkeit, gibt es bewegte Maschinen? Daraus folgen Beleuchtungsstärke, Blendungsgrenze, Farbwiedergabe und — oft vergessen — die Anforderung, dass das Licht an rotierenden Teilen nicht flimmern darf. Das ist die Methode der EN 12464-1, die eben keinen Eintrag «Industrie» kennt, sondern Dutzende Einträge je Tätigkeit.
Diese Seite folgt diesem Weg, Phase für Phase. Die Grundlagen der Industriebeleuchtung — Höhen, Schutzarten, Optiken — und die industrielle LED-Technik werden auf eigenen Seiten behandelt; für Lager und Versand gibt es den Leitfaden zur Beleuchtung für die Logistik.
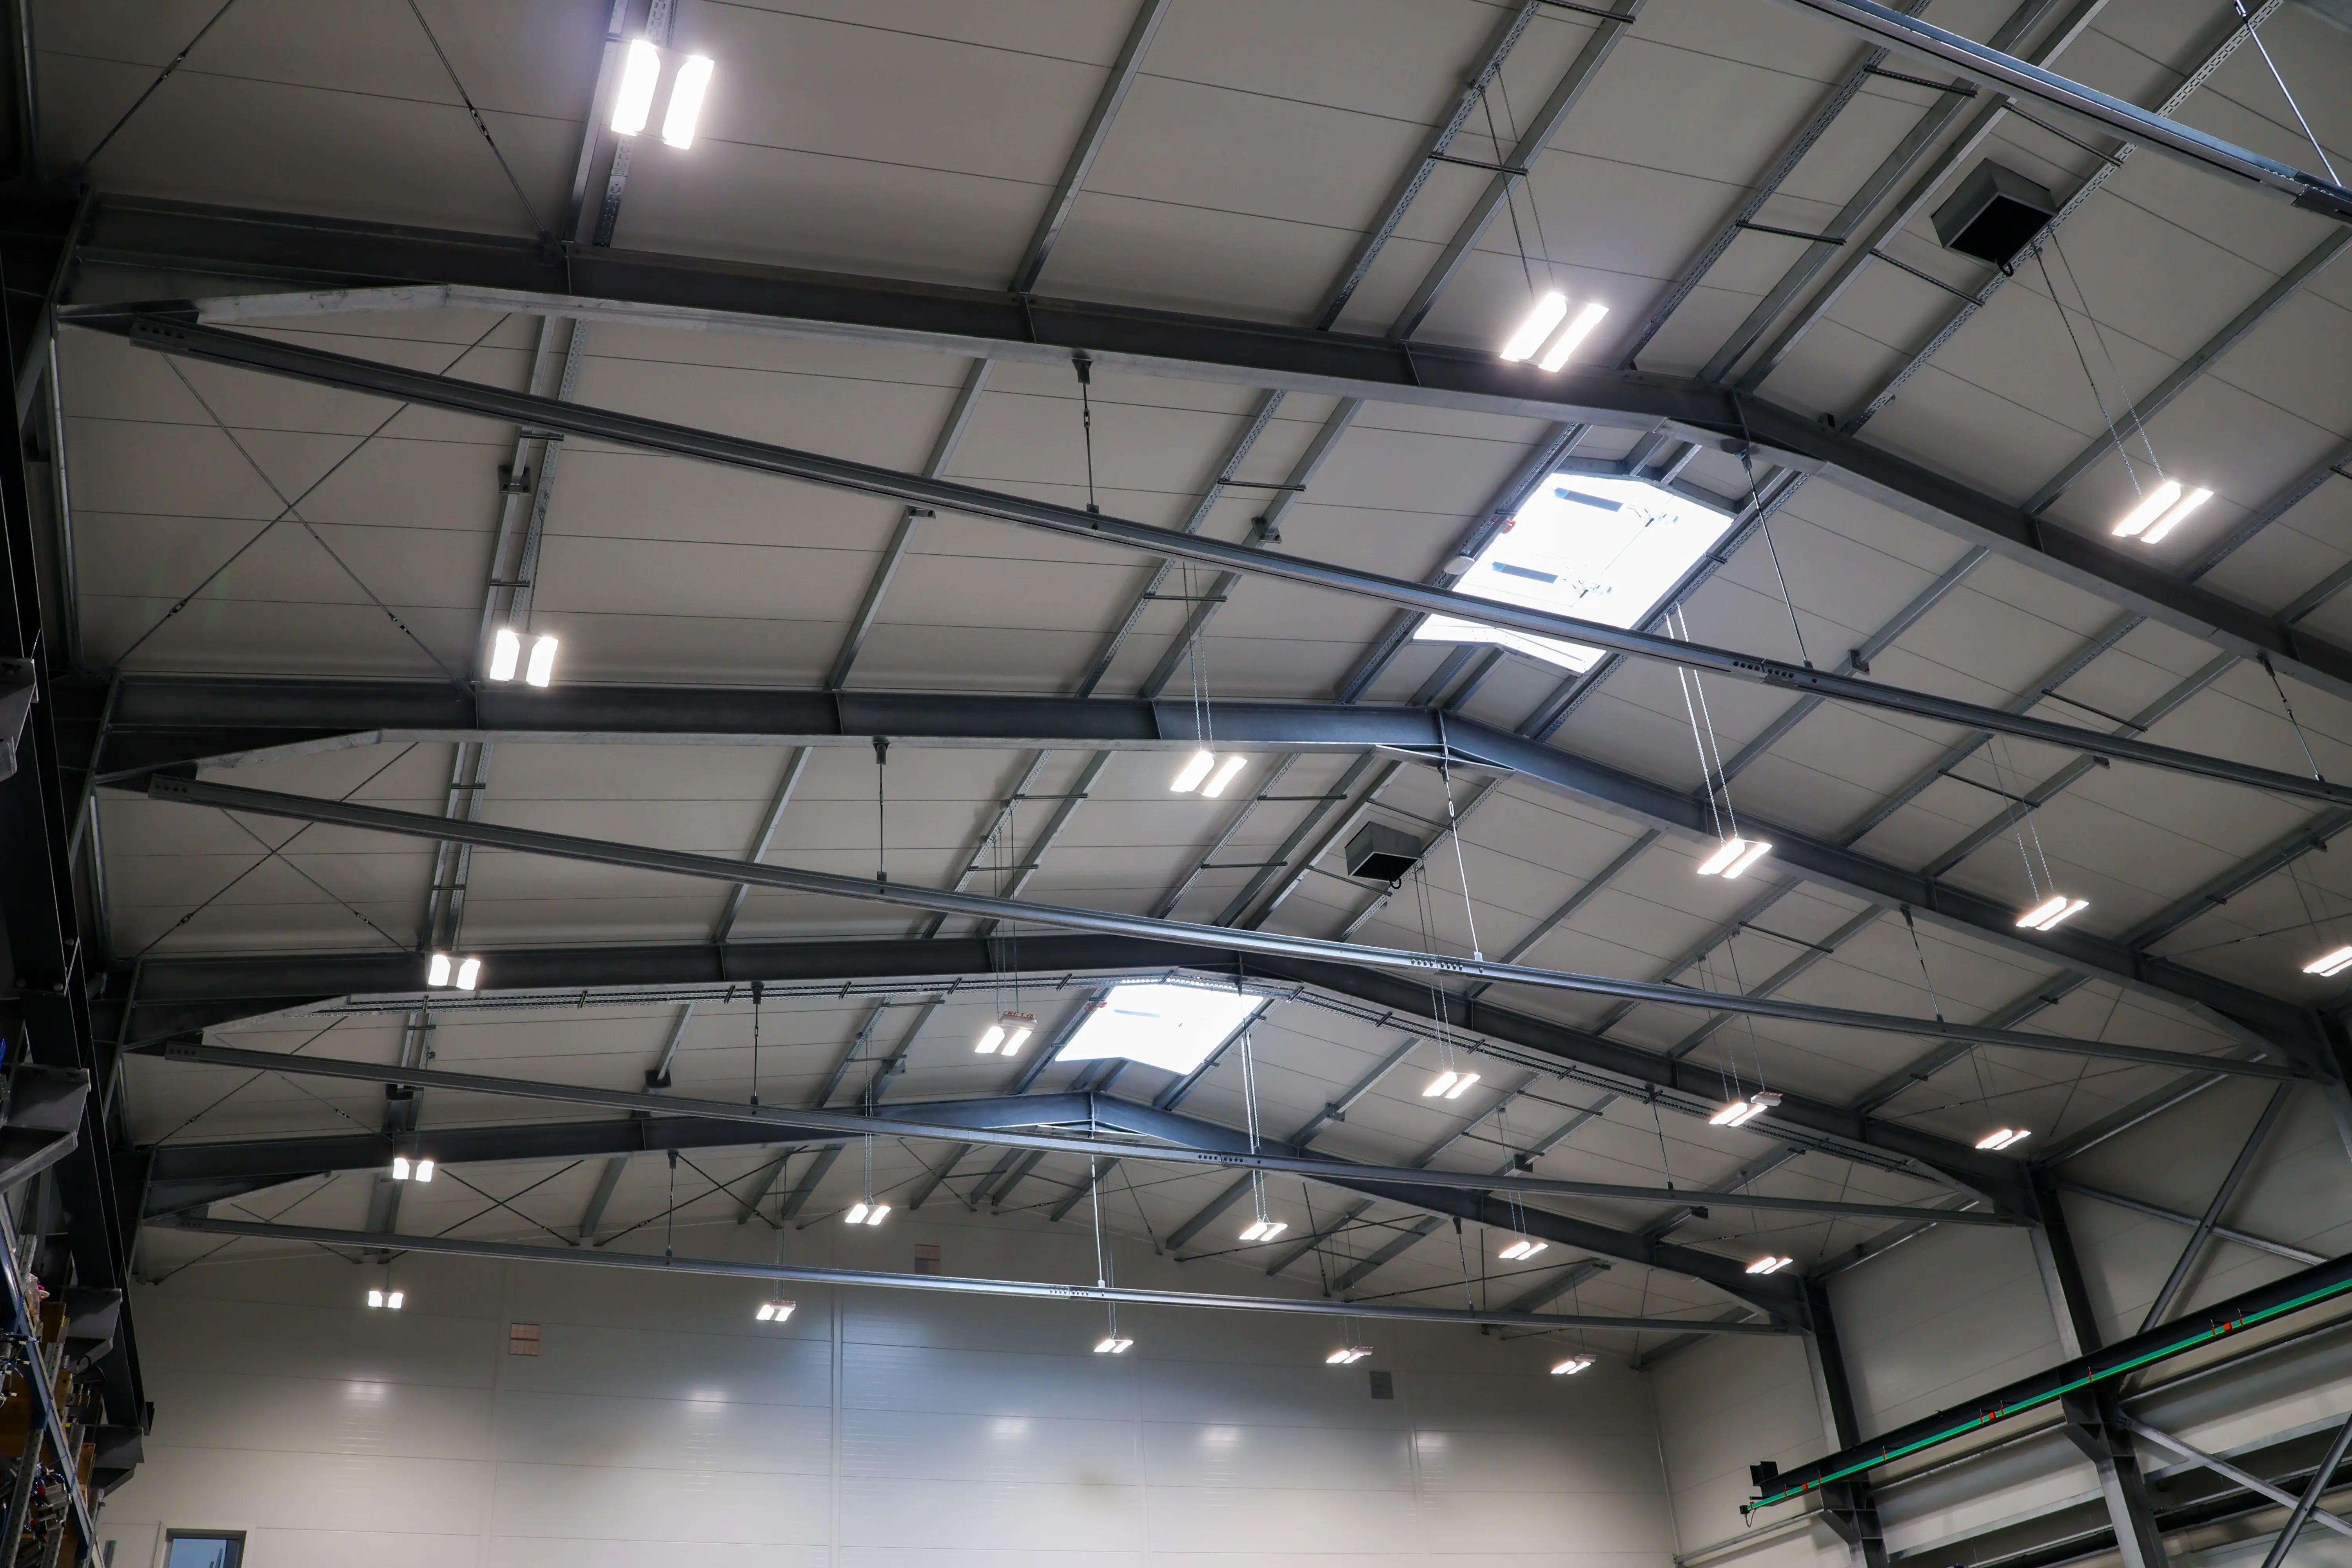
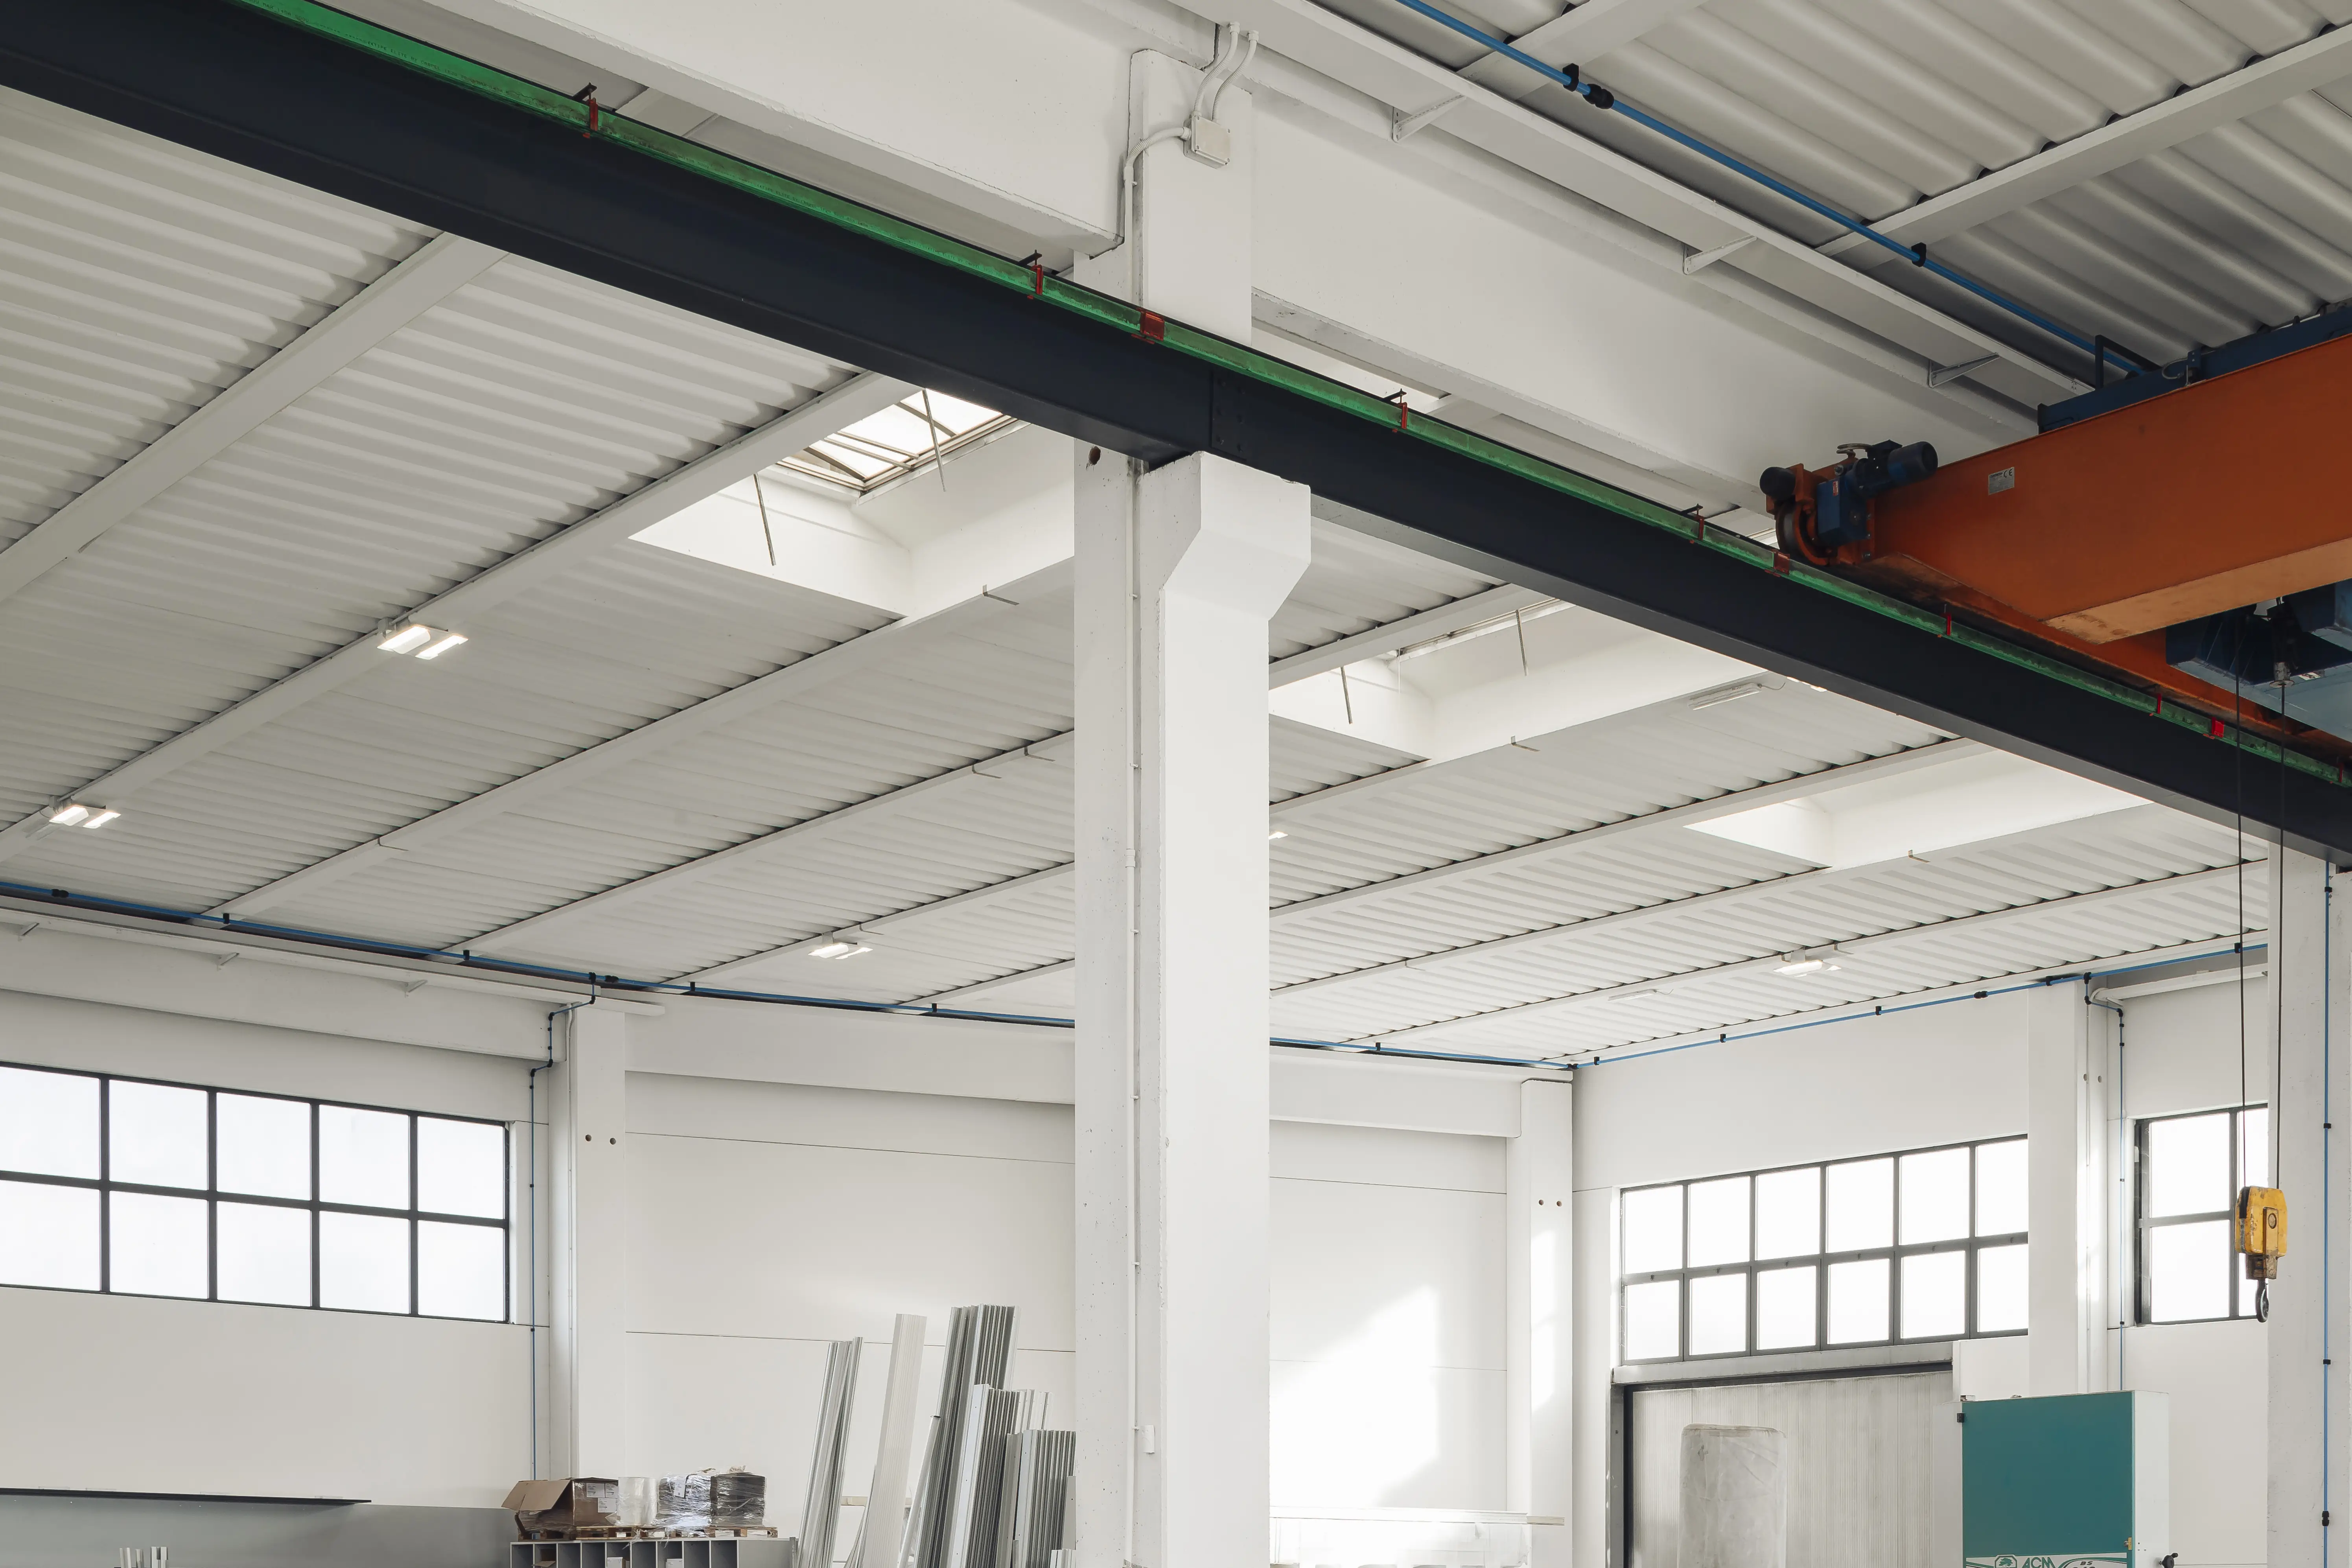
Die typischen Phasen eines Fertigungsbetriebs in der Reihenfolge, in der die Ware sie durchläuft, mit den Werten, die die EN 12464-1 jeder zuordnet. Die Beleuchtungsstärke wird auf der realen Arbeitsebene berechnet — Werkbank, Spindel, Förderband —, nicht auf dem Boden.
| Phase / Abteilung | Ēm (Lux) | UGR max. | Ra min. |
|---|---|---|---|
| Wareneingang und Rohstofflager | 200 | 25 | 60 |
| Grobbearbeitung, Formgebung, Schmieden | 200–300 | 25 | 80 |
| Mittlere Zerspanung (Toleranzen ≥ 0,1 mm) | 300 | 22 | 80 |
| Präzisionsbearbeitung, Schleifen (Toleranzen < 0,1 mm) | 500 | 19 | 80 |
| Schweißen | 300 | 25 | 80 |
| Mittlere / feine / Präzisionsmontage | 300 / 500 / 750 | 25 / 22 / 19 | 80 |
| Lackierung und Oberflächenkontrolle | 750 | 22 | 90 |
| Qualitätskontrolle, Anreißen, Prüfung | 750–1000 | 19 | 80–90 |
| Verpackung und Versand | 300 | 25 | 60 |
Zwei Details entscheiden über die Qualität der Planung. Das erste ist die Arbeitsplatzbeleuchtung: Für die Prüfung mit 1000 Lux muss nicht die ganze Abteilung auf 1000 Lux gebracht werden, sondern die Allgemeinbeleuchtung (300–500 Lux) wird an den Prüfplätzen durch eigene Leuchten ergänzt, mit einem Verhältnis der beiden Niveaus von höchstens 1:3, um ermüdende Kontraste zu vermeiden. Das zweite ist die Lichtrichtung an Werkzeugmaschinen: Eine mit der Maschinenachse ausgerichtete Leuchte verhindert, dass Hand oder Werkzeug einen Schatten auf das Werkstück werfen — eine Positionierungsentscheidung, die kein zusätzliches Lux ausgleichen kann.
Drei Anforderungsfamilien, die sich entlang der Fertigungslinie ändern — und wie die Familien von 3F Filippi sie abdecken.
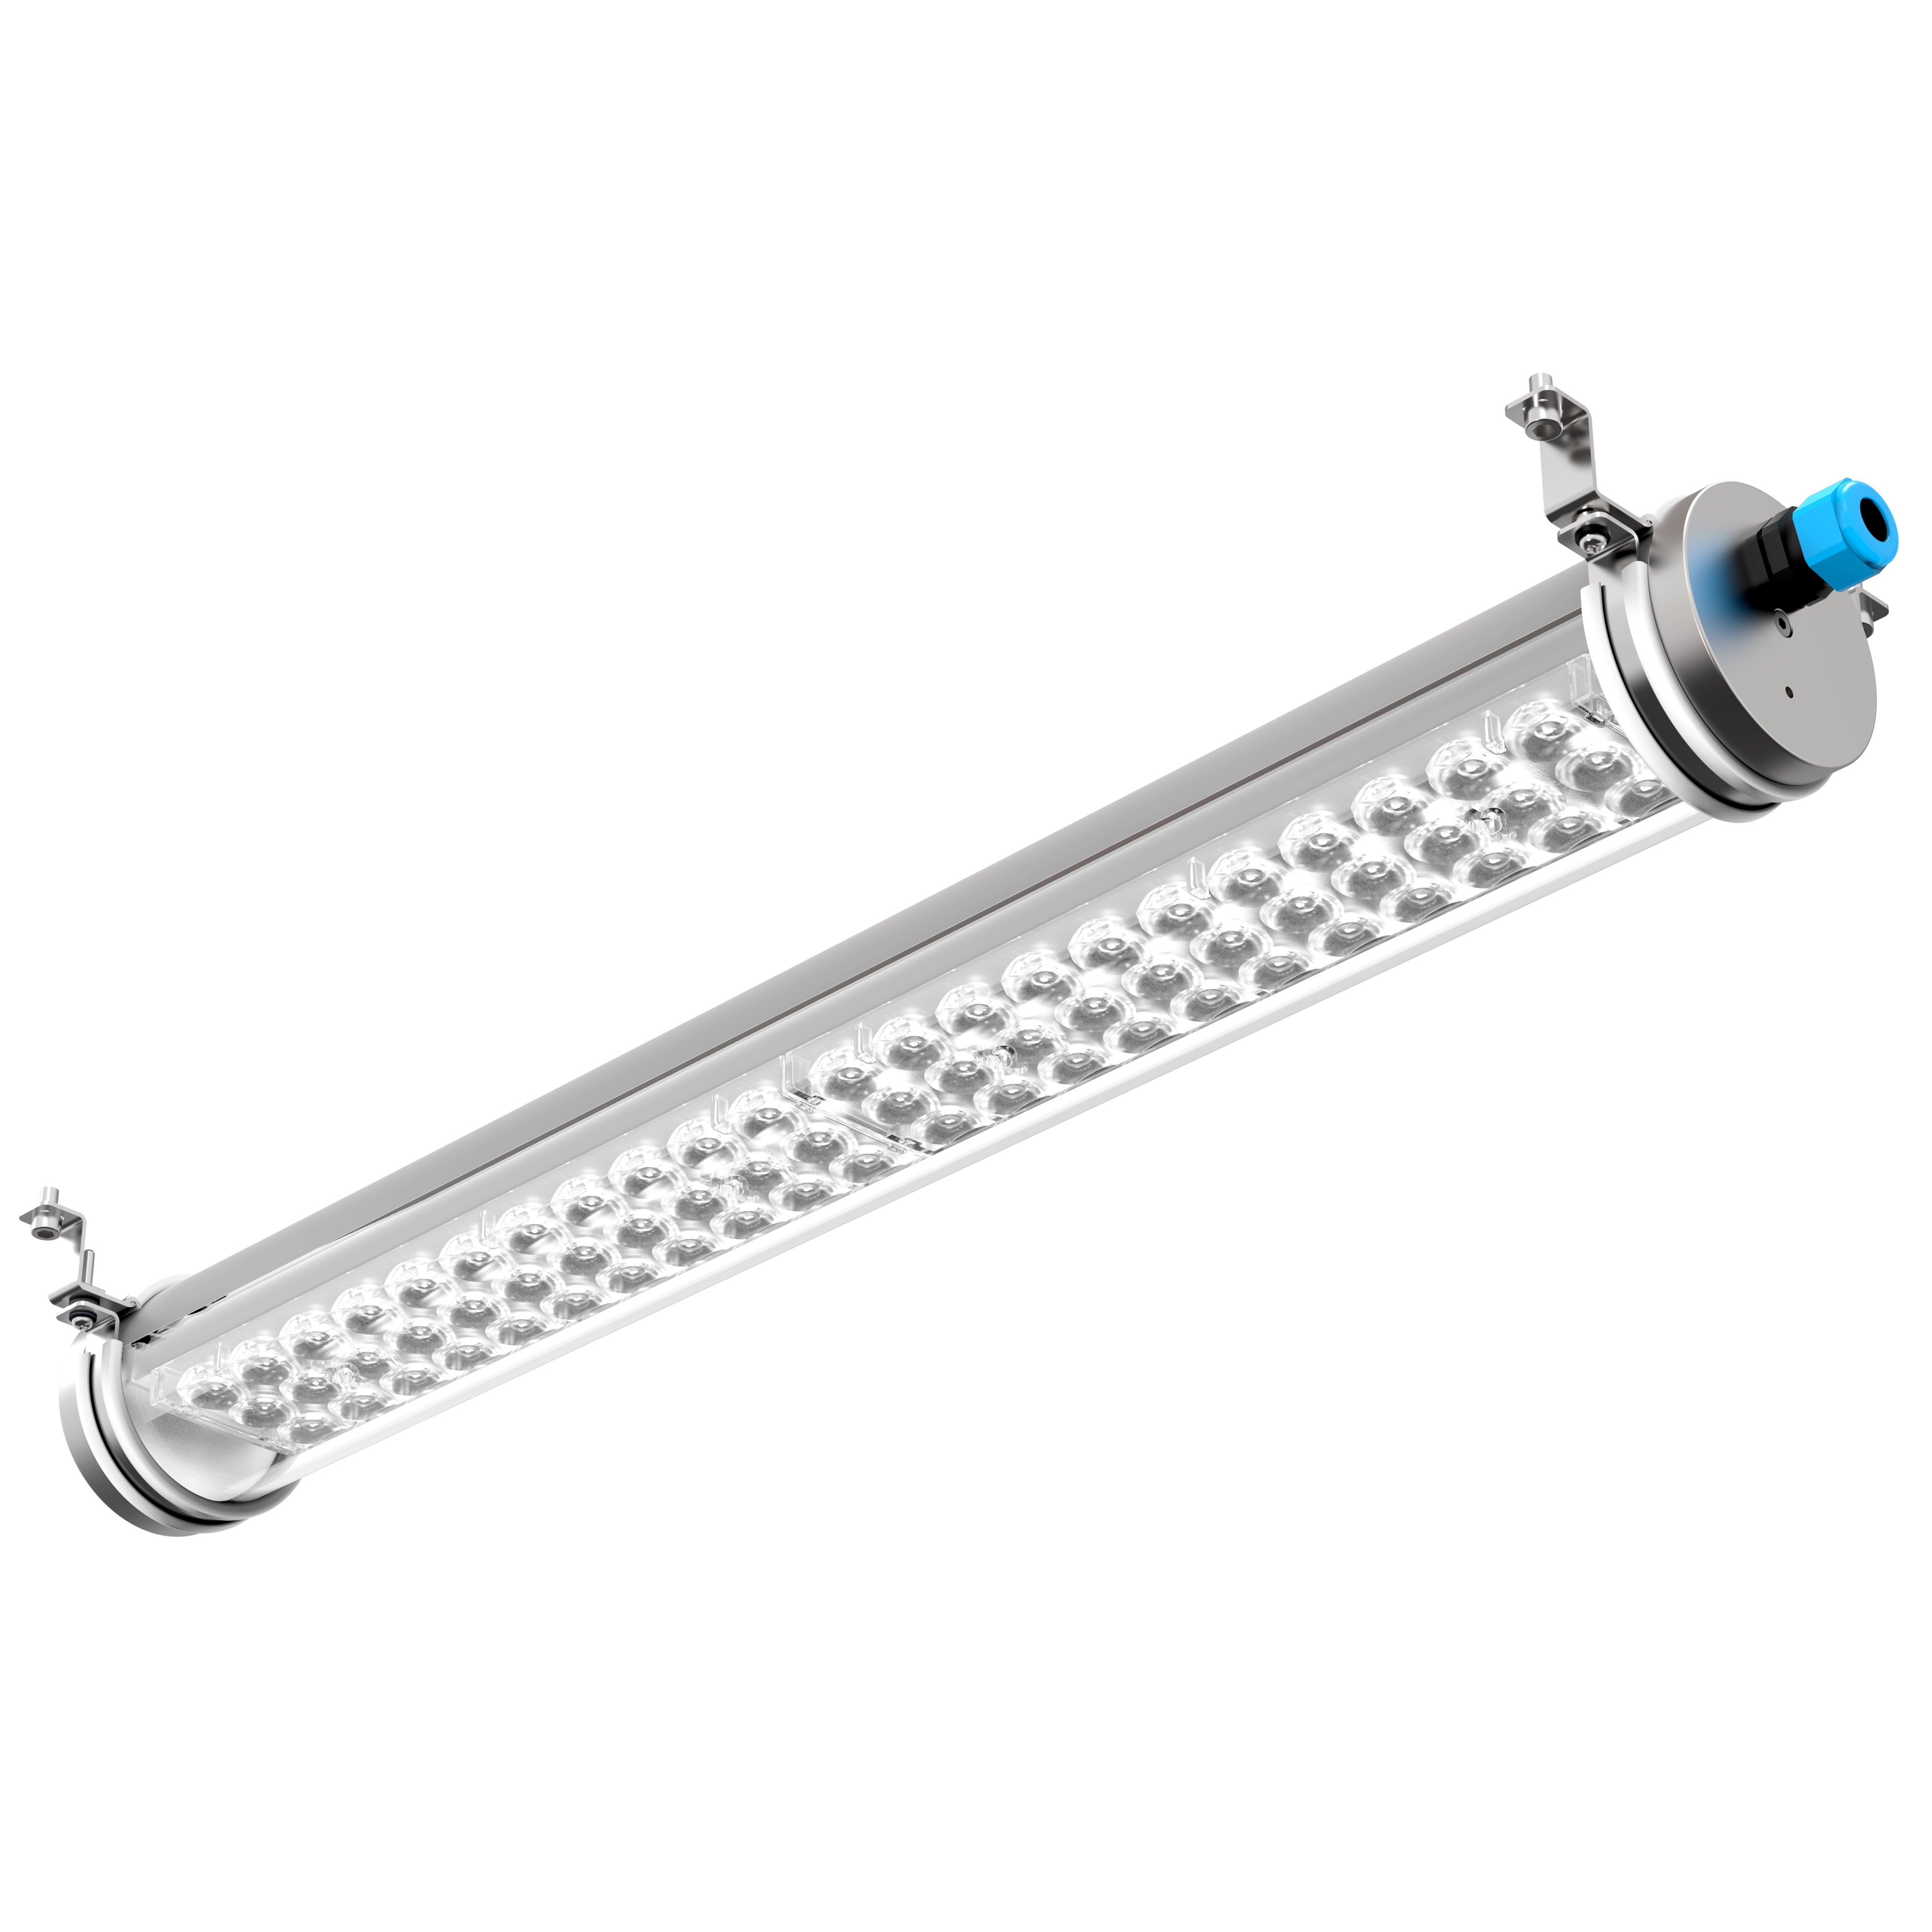
Drehmaschinen, Fräsen, Pressen und Förderbänder verlangen zweierlei: keinen Stroboskopeffekt — ein Treiber mit Restwelligkeit kann ein rotierendes Teil stillstehend erscheinen lassen — und Beständigkeit gegen Vibration, Ölnebel und Metallstaub. Die Leuchten von 3F Filippi verwenden Treiber, die die Ökodesign-Grenzwerte für Flimmern und Stroboskopeffekt einhalten (PstLM ≤ 1, SVM ≤ 0,4), sowie Gehäuse aus Aluminiumdruckguss oder lackiertem Stahlblech mit Schutzart IP65–IP66, wo nötig.
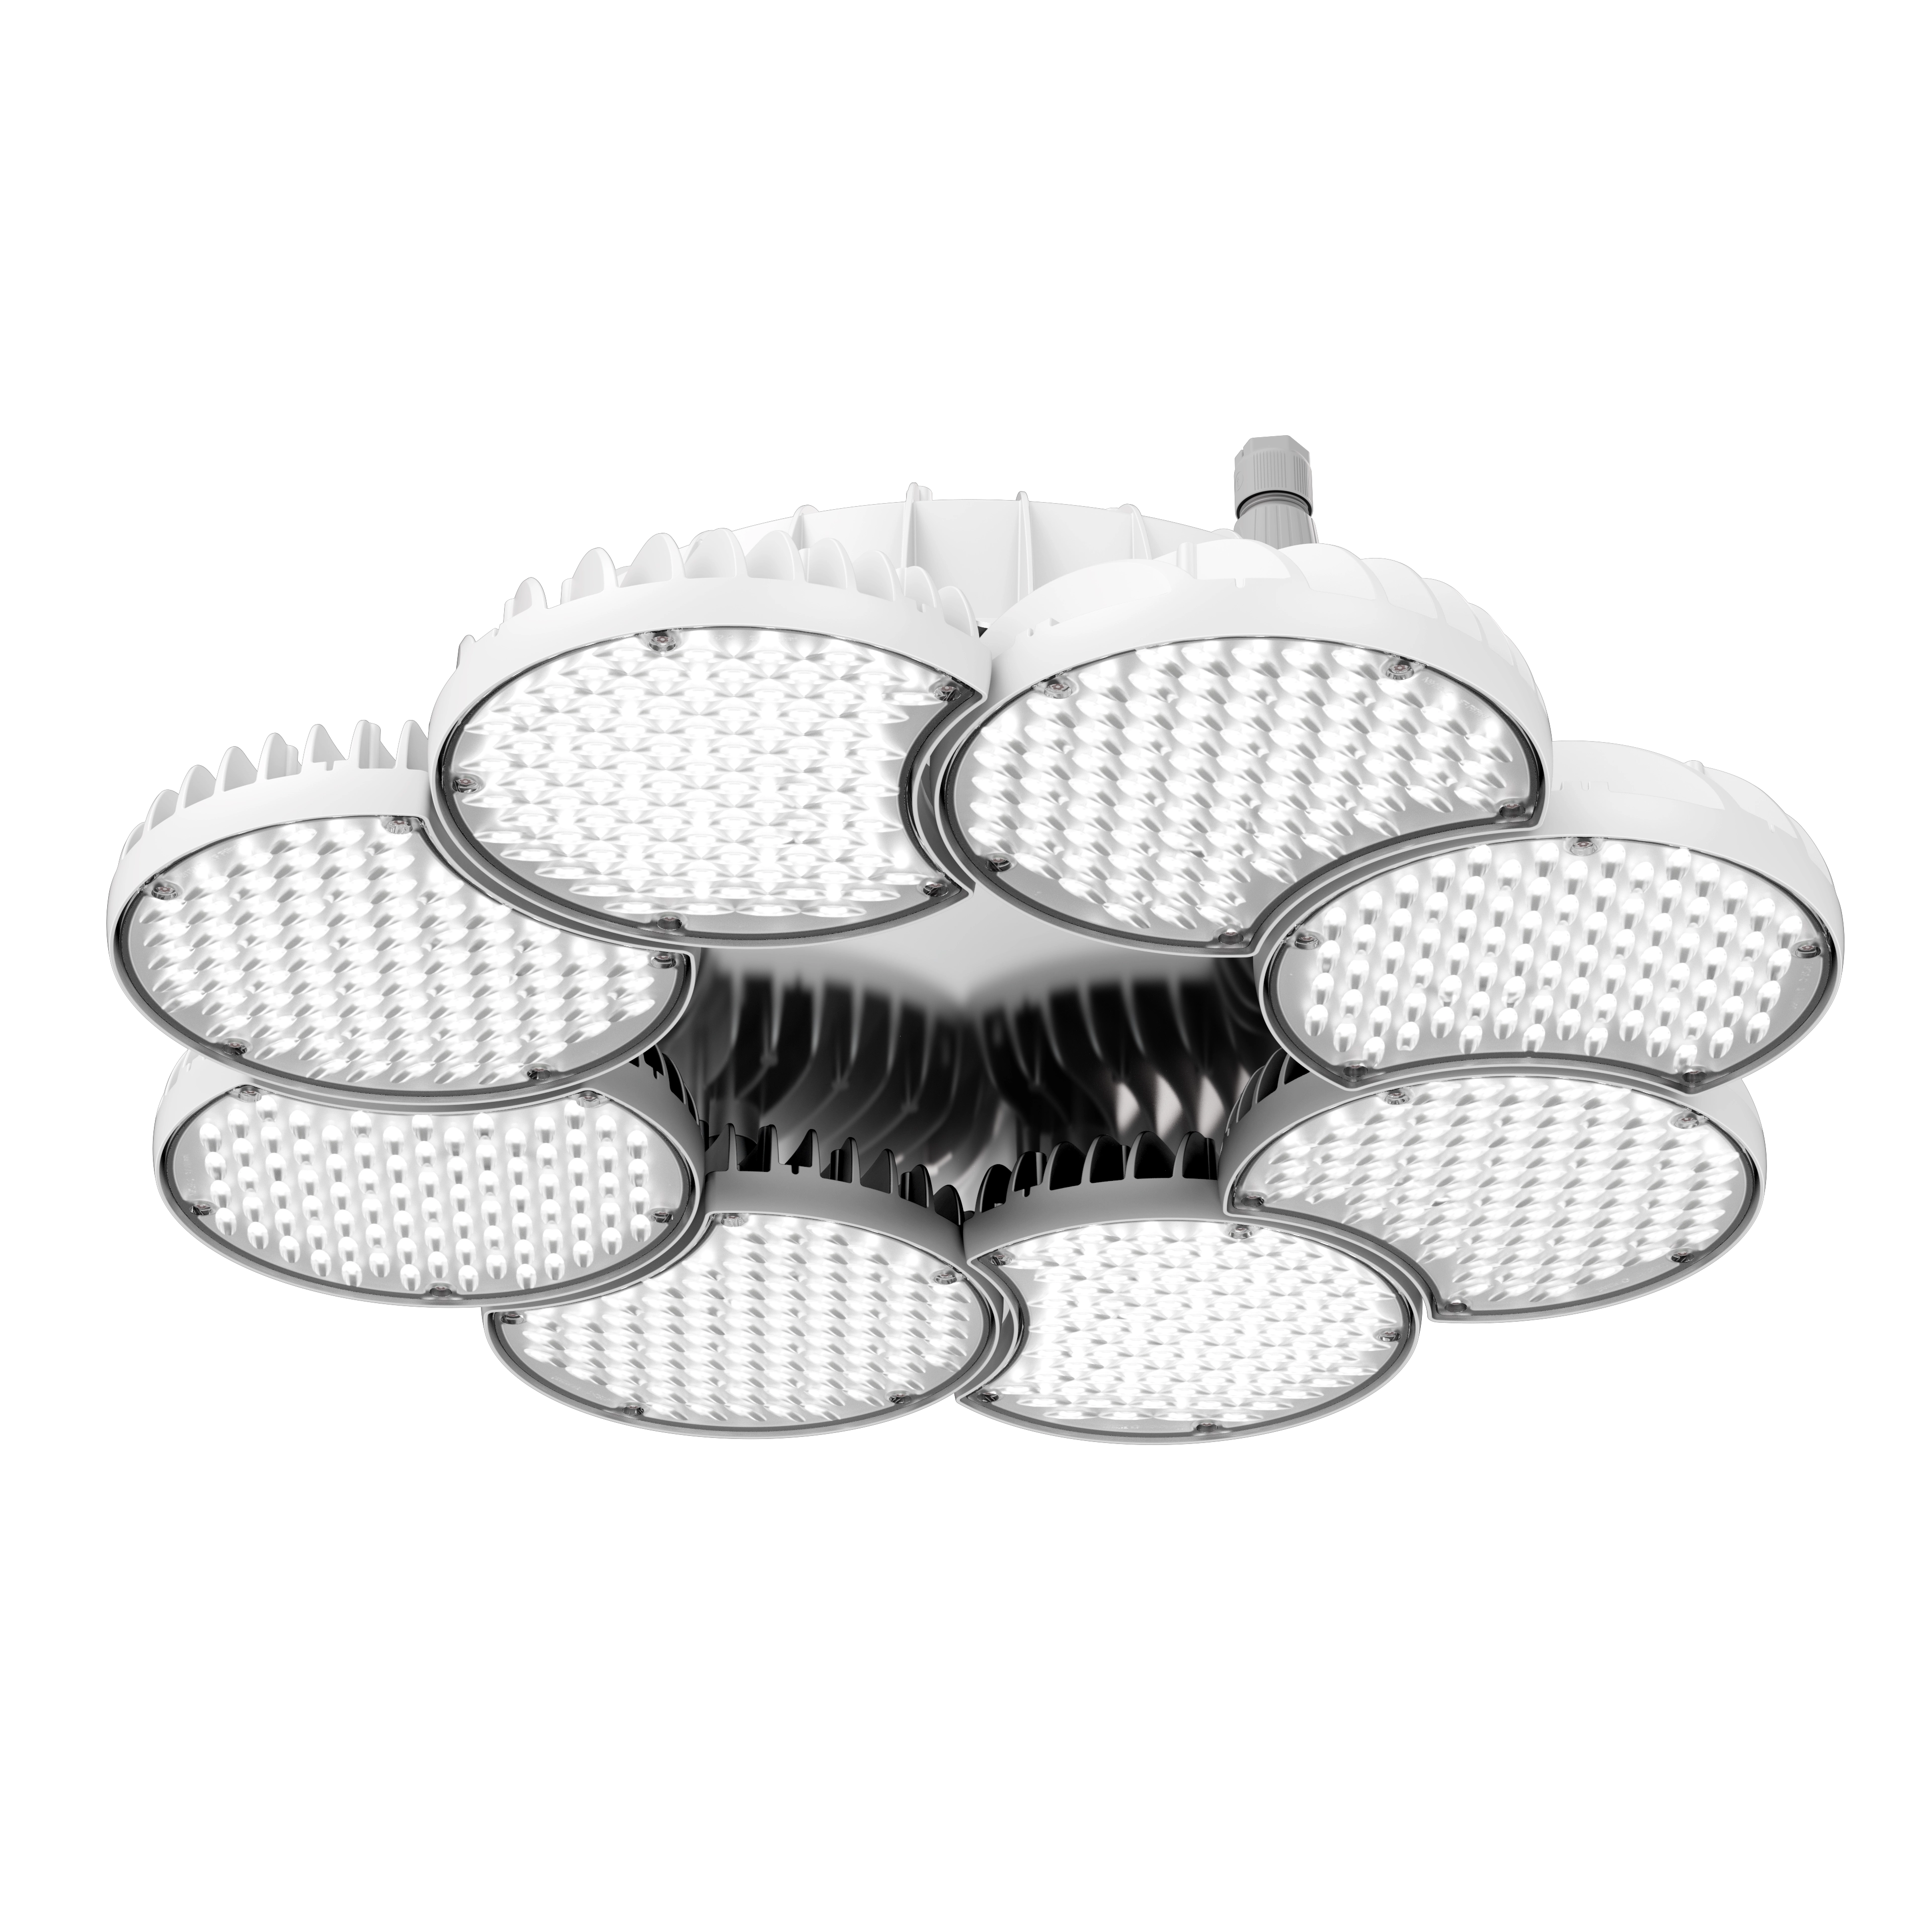
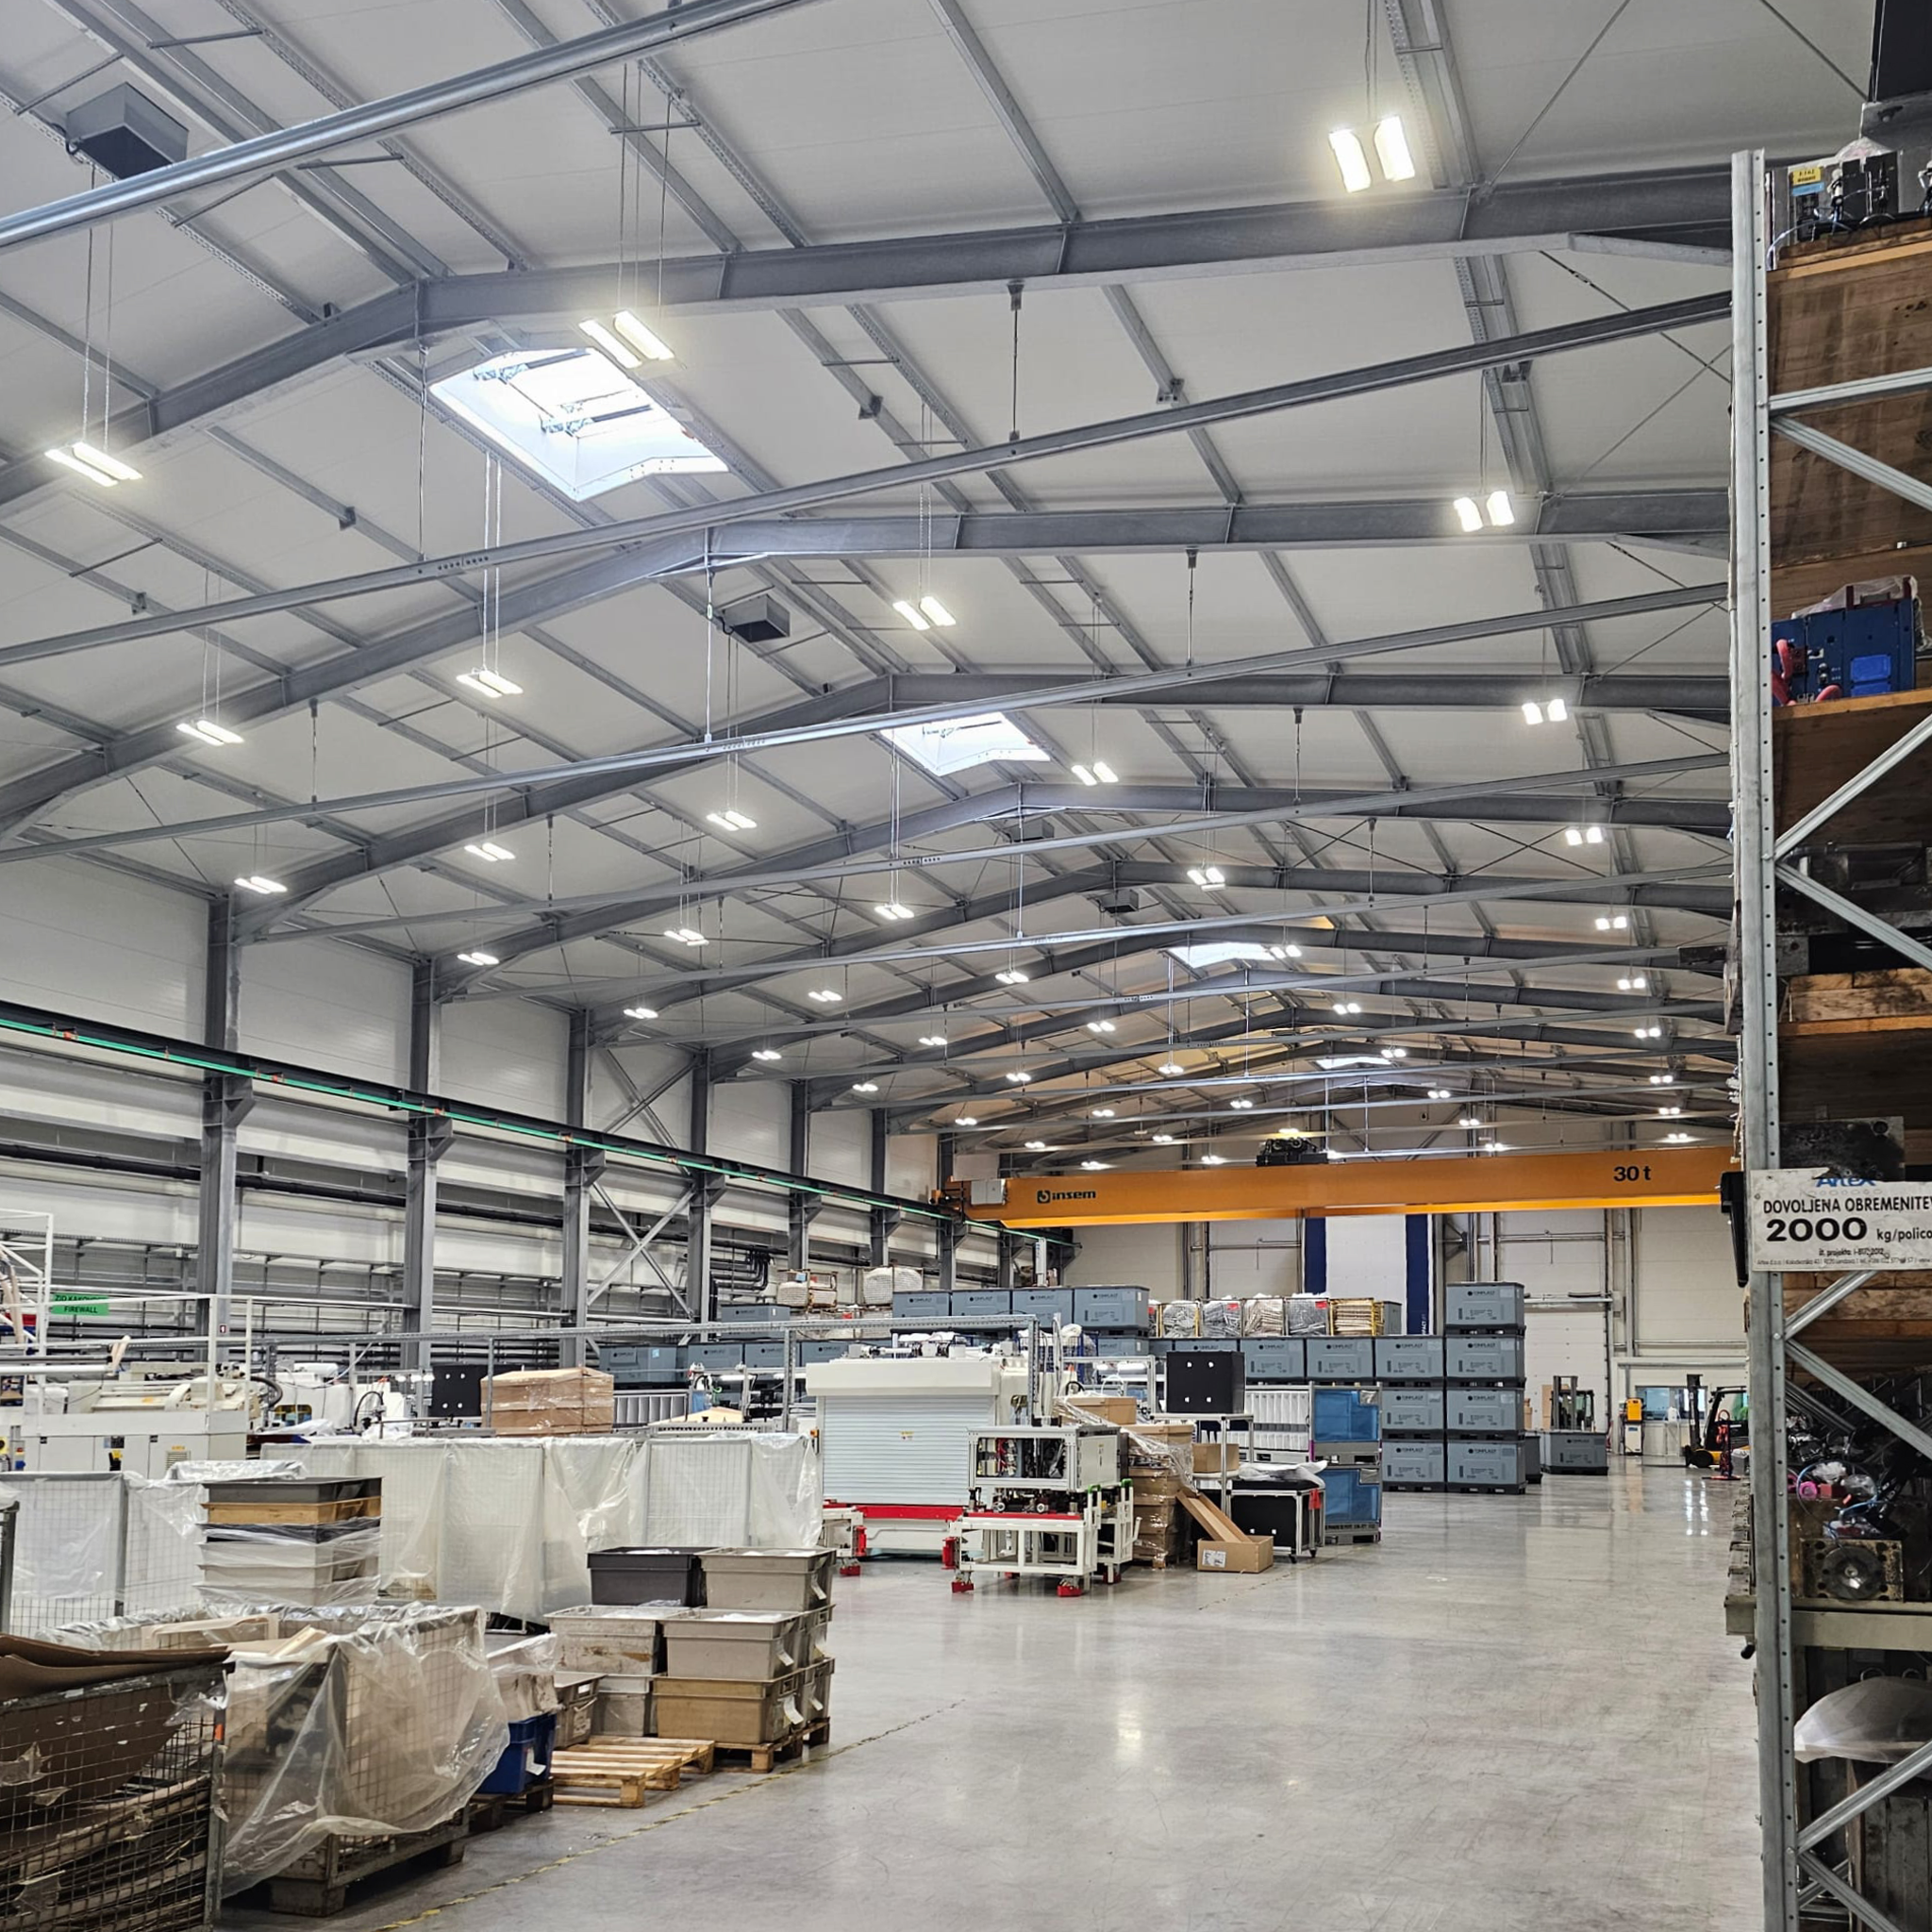
Lichtströme bis 65.000 Lumen und Optiken für Höhen von 4 bis über 15 Meter: Dieselbe Familie deckt die hohe Formgebungshalle und die 5-Meter-Werkstatt ab.
Hier ist Licht ein Messinstrument. Farbwiedergabe Ra ≥ 90 in Lackierereien und überall, wo Oberflächen beurteilt werden, Farbtemperatur 5000 K für die Qualitätskontrolle, mikroprismatische oder abgeschirmte Optiken, um den UGR ≤ 19 an Arbeitsplätzen zu halten, an denen der Mitarbeiter stundenlang auf das Teil schaut. Farbtoleranz SDCM 3, damit zwei benachbarte Plätze dieselbe Farbe zeigen.
Für Lackierkabinen und Zonen mit Lösemitteln Versionen mit hoher Schutzart und — wo die Atmosphäre es verlangt — ATEX-zertifizierte Leuchten.
Ein Werk im Dreischichtbetrieb lässt das Licht 6.000 Stunden im Jahr brennen: Komponenten qualifiziert von −30 bis +70 °C, deklarierte Lebensdauer L80 und am Montageort austauschbare Treiber reduzieren die Wartung in der Höhe auf wenige Einsätze im Jahr. Konformität mit EN 12464-1, EN 60598-1 und EN 60598-2-22 für Notlichtversionen auf Fluchtwegen, CE- und ENEC-Kennzeichnung.
DALI- und Sensorversionen: Eine Abteilung mit unregelmäßigen Schichten und ein Lager, das zehnmal am Tag durchquert wird, brauchen nicht dasselbe ständig brennende Licht — die Seite zur smarten Industriebeleuchtung beziffert die Einsparung.
Die vier Effekte, die die Produktionsleitung nach der Maßnahme misst.
Eine Qualitätskontrolle, die den Fehler wirklich sieht, eine Montage, die zwei gleichfarbige Kabel unterscheidet, eine Lackierung, die eine Nuance erkennt: Das richtige Licht auf der Aufgabe senkt Fehlerteile und Kundenreklamationen. Es ist der Vorteil, der am schwersten in ein Angebot passt und der Qualitätsleitung als Erstes auffällt.
Kein Stroboskopeffekt an rotierenden Teilen, keine Schatten in den Eingriffszonen der Maschinen, korrekte zylindrische Beleuchtungsstärke in den Gängen, wo Stapler und Menschen unterwegs sind. Gleichmäßigkeit und das Fehlen dunkler Zonen zwischen den Abteilungen sind zuallererst Unfallprävention.
Jede Abteilung auf das Niveau zu beleuchten, das sie braucht — und nicht alles auf das Niveau der anspruchsvollsten —, senkt den Verbrauch, noch bevor die LED-Effizienz zählt, die allein bis zu 70 % gegenüber Entladungslampen bringt. Mit Sensoren in unregelmäßig belegten Abteilungen übersteigt die Gesamteinsparung 80 %.
Lange Lebensdauer, ohne Demontage der Leuchte austauschbare Komponenten, sofortiges Einschalten nach einer Netzunterbrechung: Licht hört auf, ein Stillstandsgrund zu sein. Und das Relamping einer bestehenden Anlage erfolgt Abteilung für Abteilung, außerhalb der Schicht, ohne die Linie zu unterbrechen.
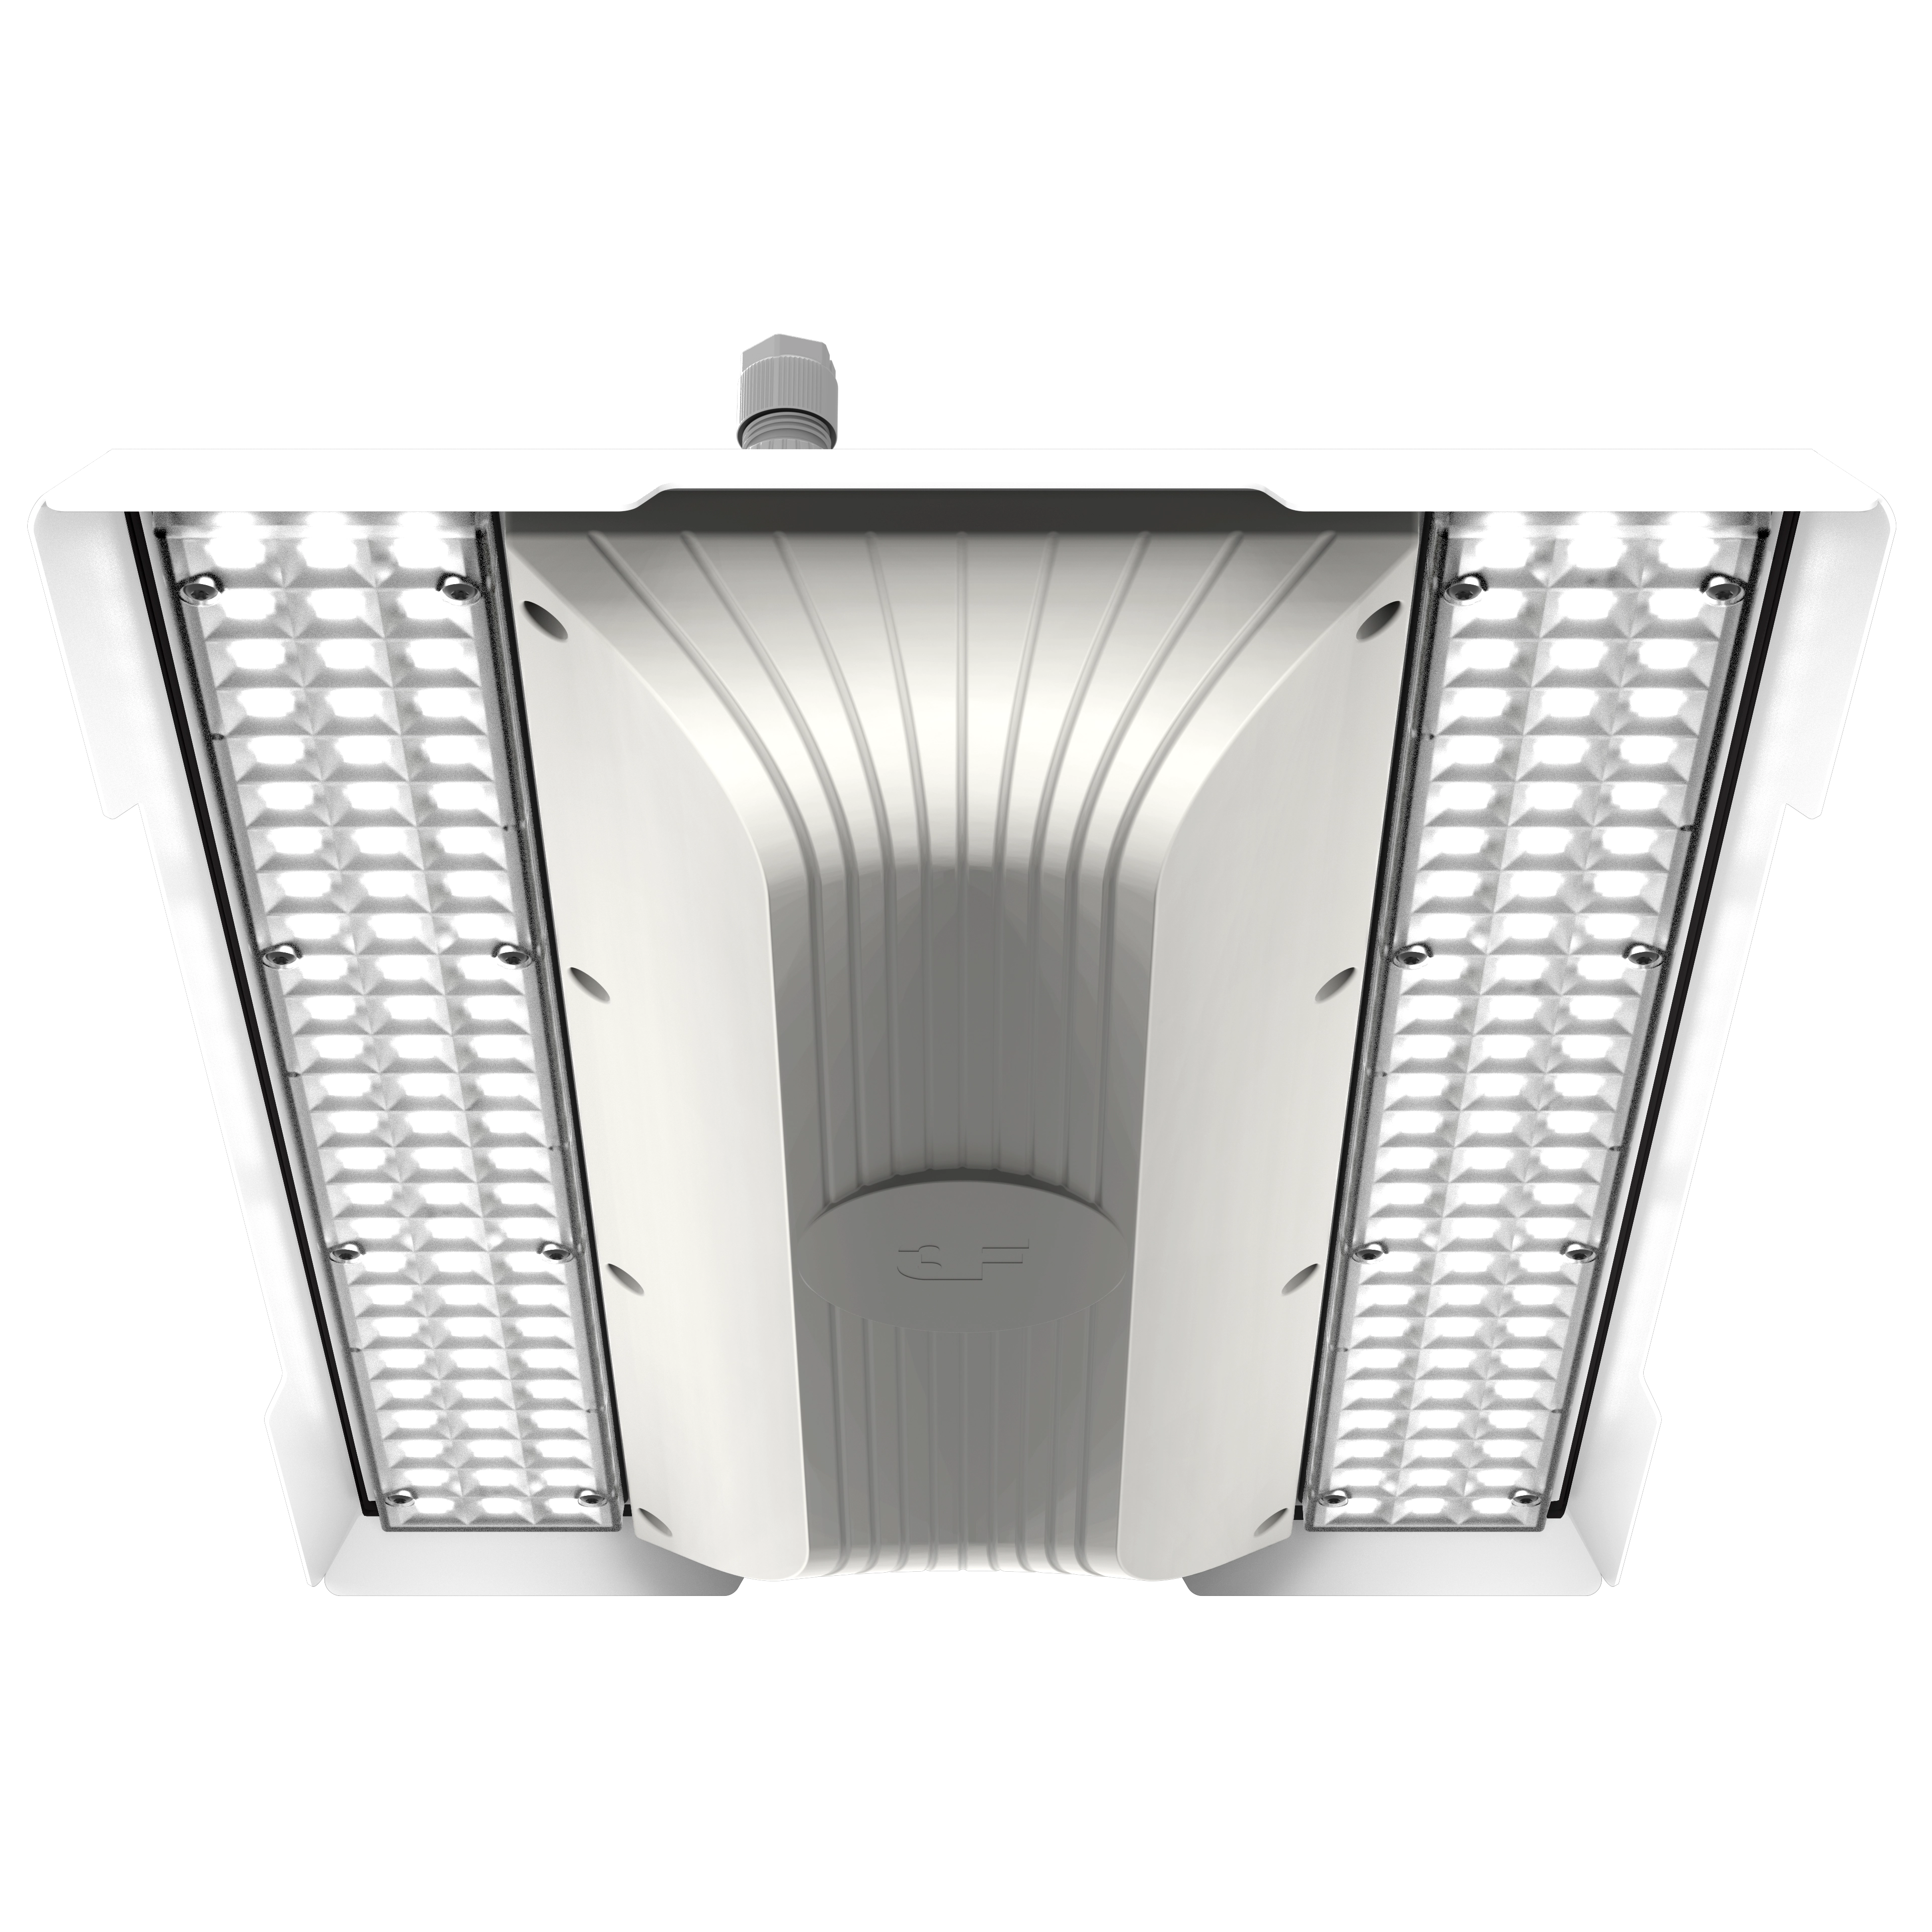
Durchgehende Lichtbänder für Montagelinien, lichtstarke Feuchtraumleuchten für Formgebung und Schwerzerspanung, Leuchten mit hoher Farbwiedergabe für Lackierung und Kontrolle, Stromschienensysteme für wechselnde Arbeitsplätze. Jede Produktseite nennt Fotometrie, IP/IK-Schutzarten, Betriebstemperaturen und Berechnungsdateien.
Weitere Familien für Produktionsabteilungen: Beta 500, 3F Linda, 3F LEM, Beta 235, Beta i3F, 3F Cub, 3F Manta, Retrofit Beta A3F-i3F, Retrofit Beta 430, Retrofit 3F Cub, Retrofit 3F Linda.
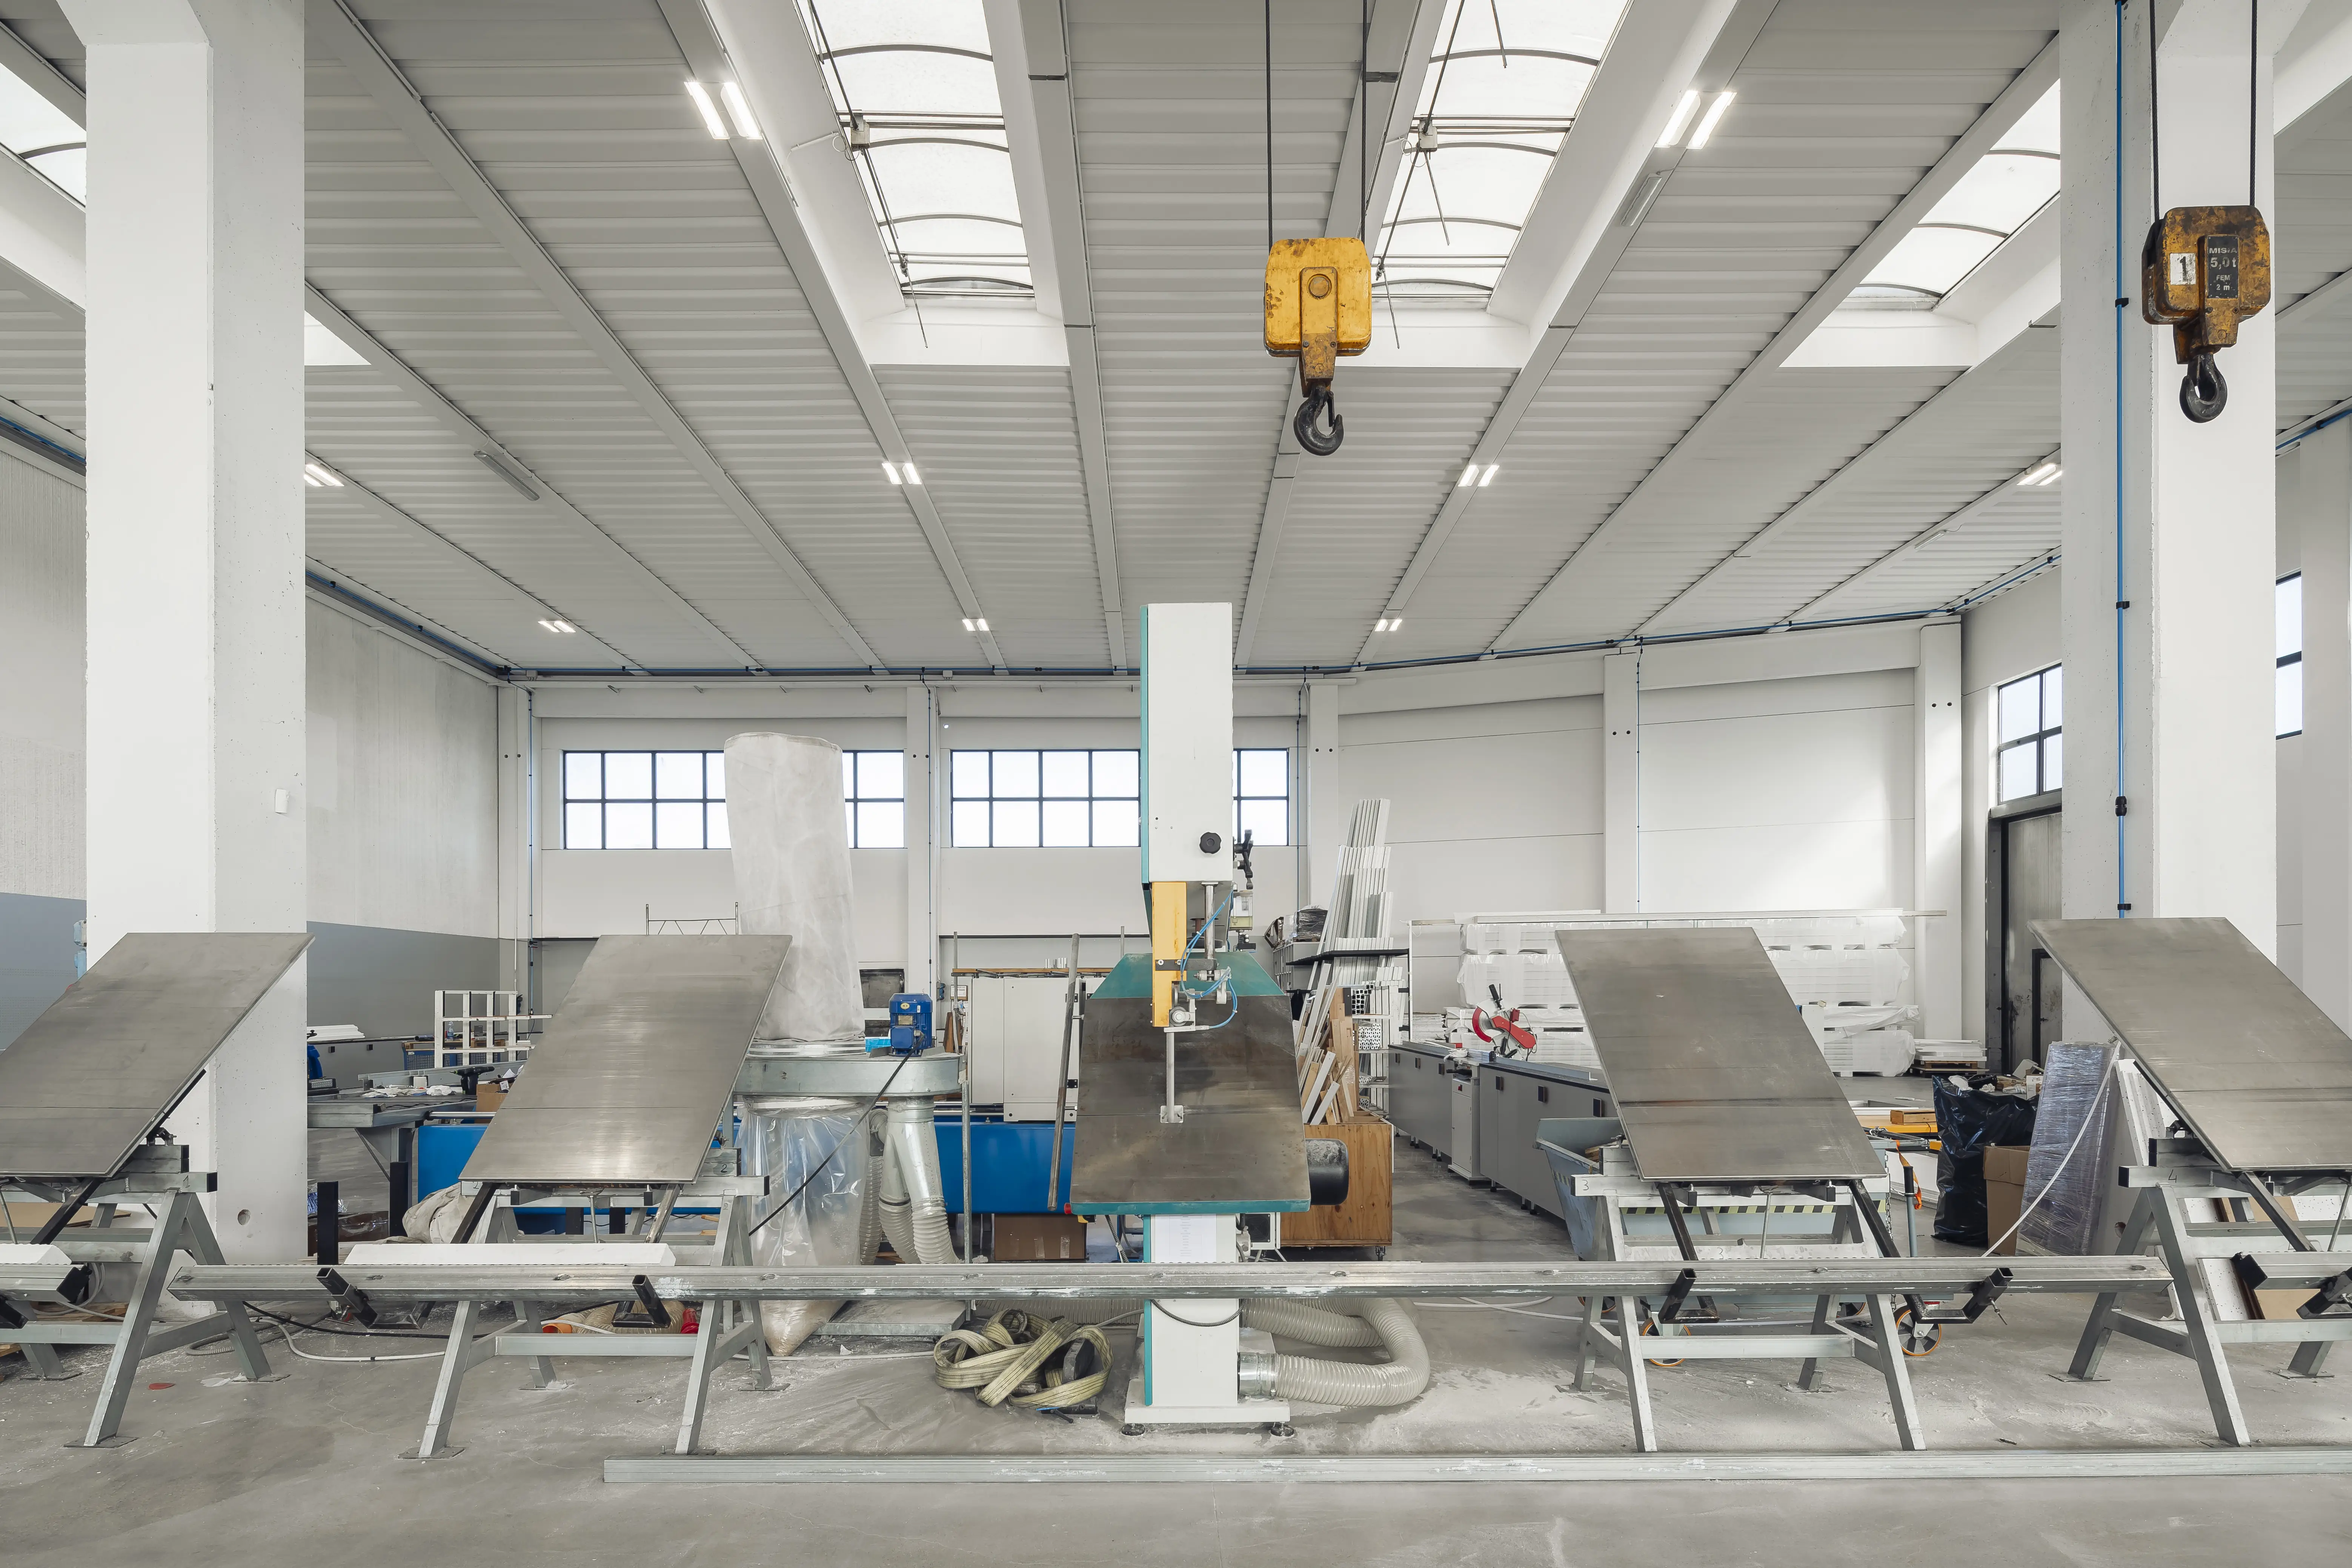
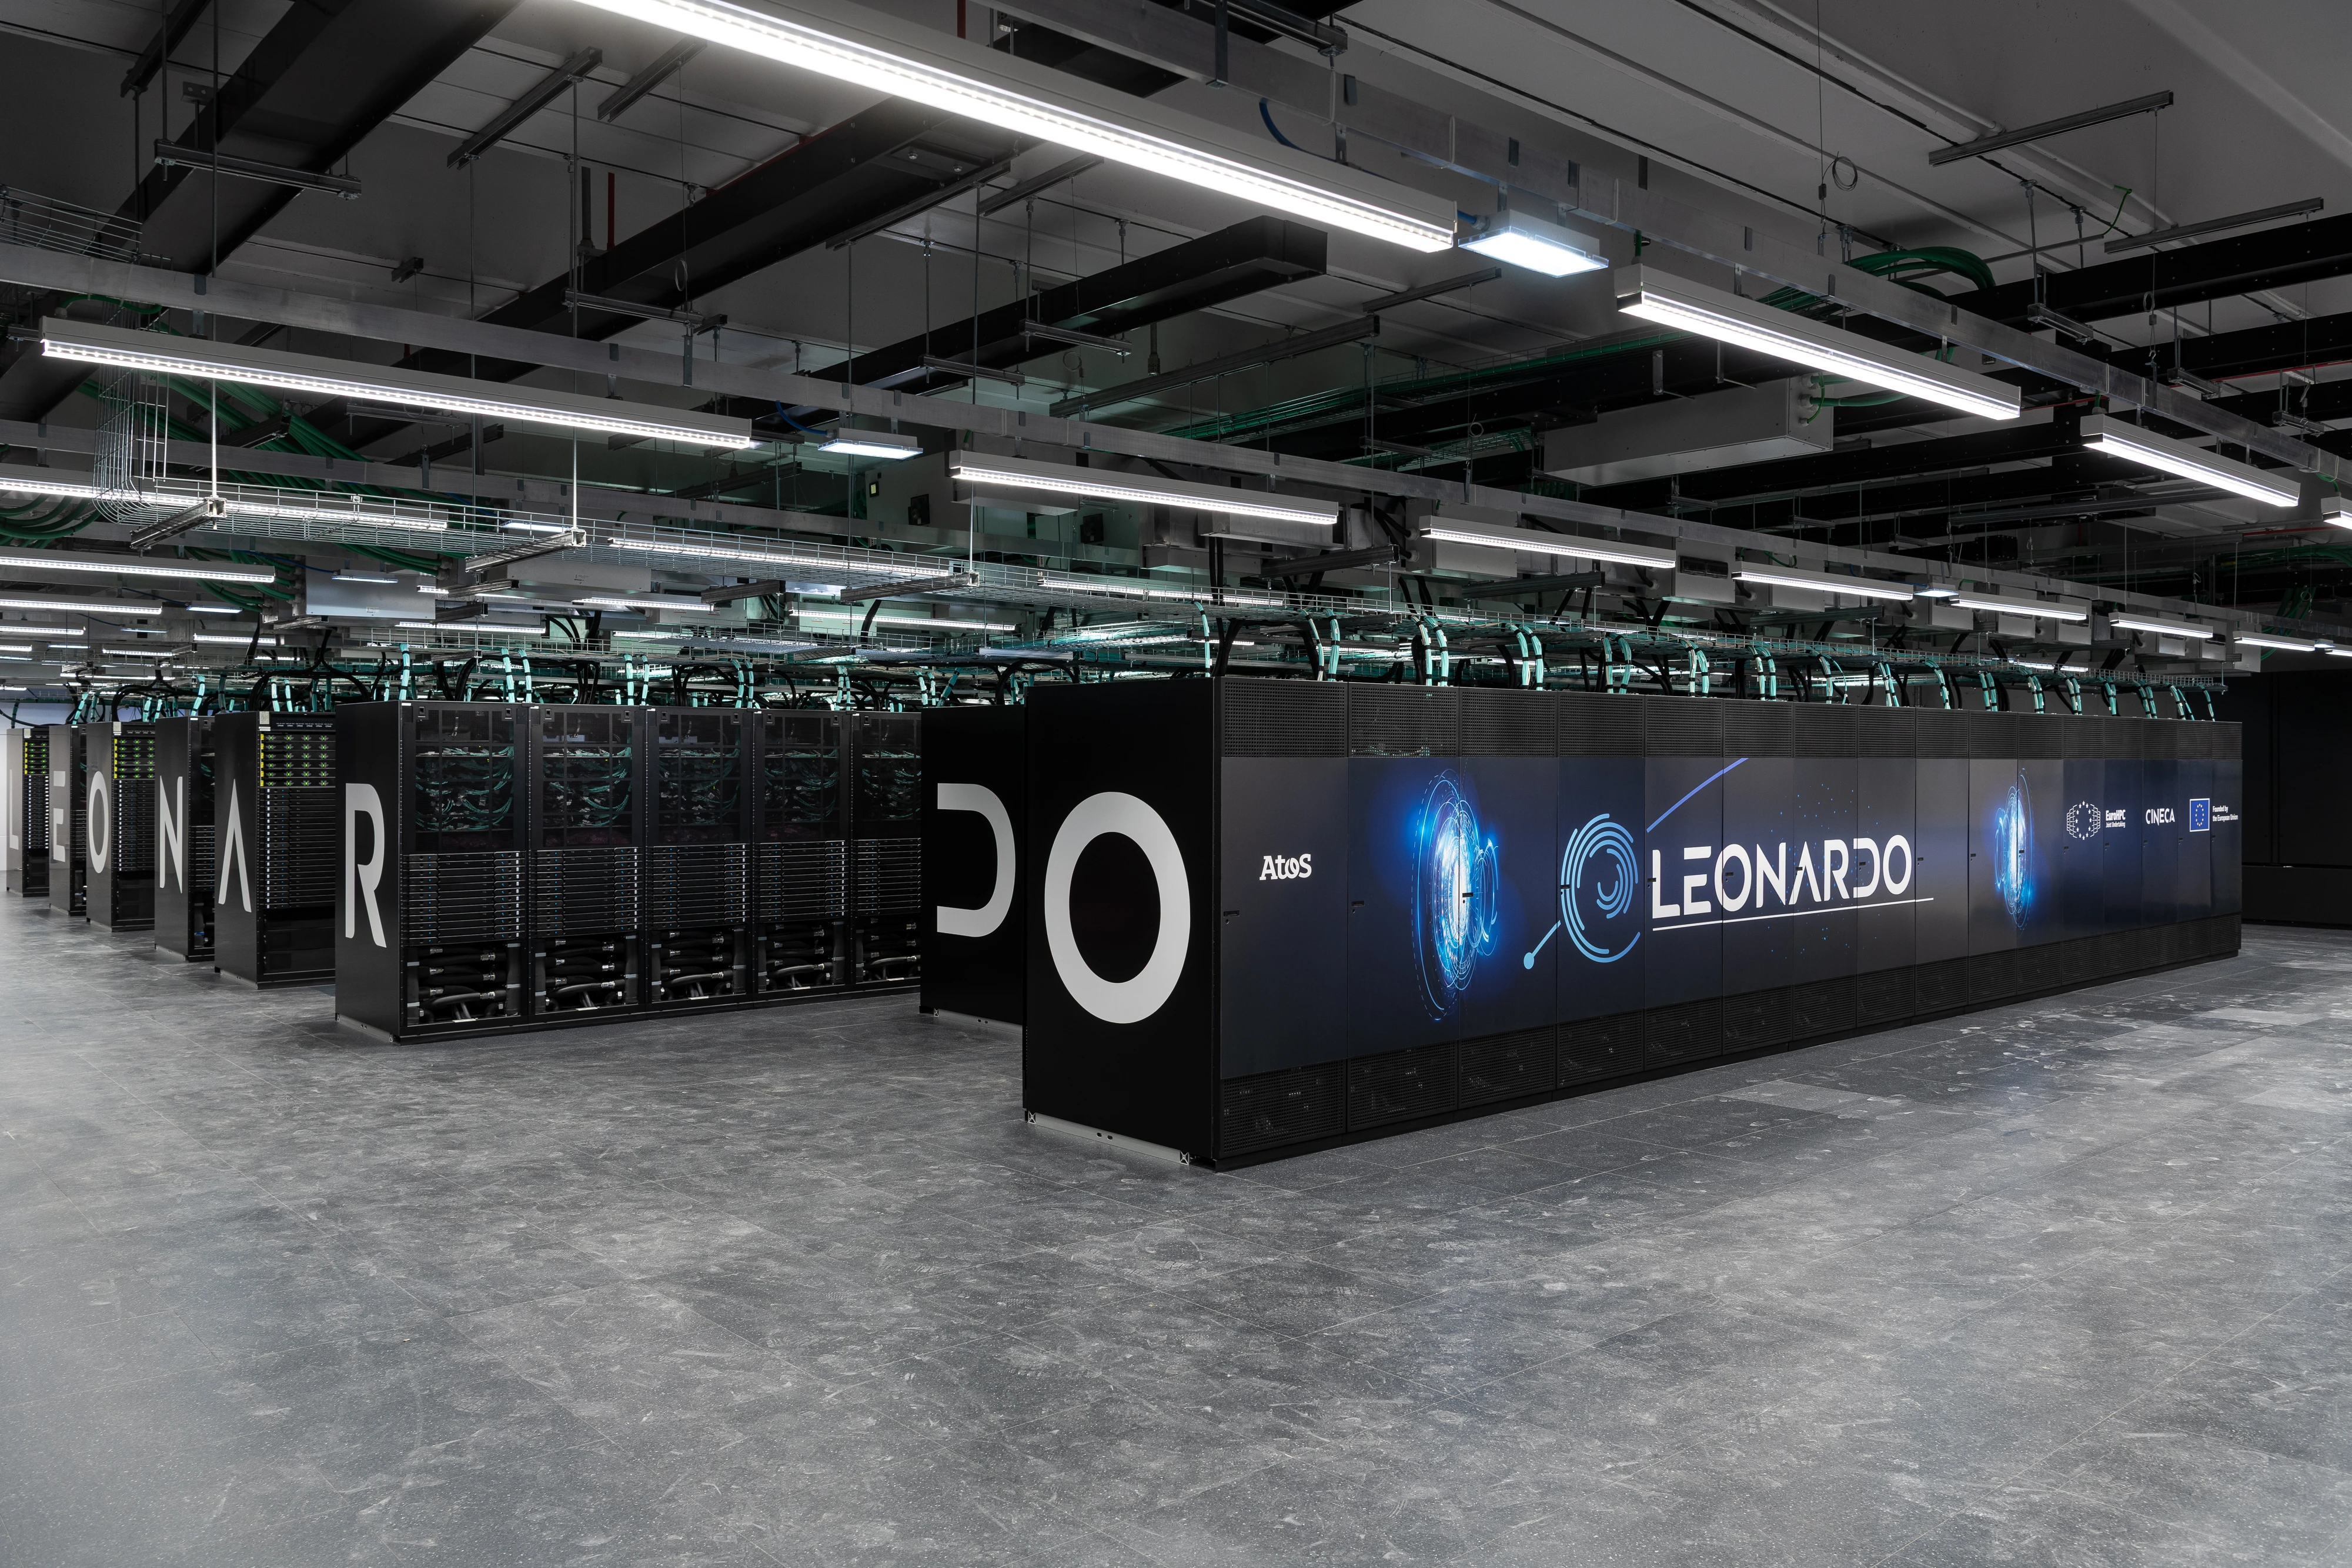
Drei Produktionsstandorte, in denen das Licht dem Fluss folgend geplant wurde — vom Rohstoff bis zur Endprüfung.
Sie muss eine der Tätigkeit jeder Abteilung angemessene Beleuchtungsstärke liefern — von 200 Lux für Grobbearbeitung bis 750–1000 Lux für Kontrolle und Prüfung —, mit hoher Gleichmäßigkeit auf der Arbeitsebene, Beständigkeit gegen die Umgebungsbedingungen (Staub, Vibration, Feuchte, Temperatur) und voller Konformität mit EN 12464-1 und den Sicherheitsnormen. Korrekte Beleuchtung senkt Fehler, Sehermüdung und Betriebsrisiken: Sie ist Teil des Prozesses, keine Nebenleistung.
Weil die Bedingungen in Werken besonders rau sein können: Ölnebel in Werkstätten, Staub in der Holzbearbeitung, Hitze in der Gießerei, Lösemittel in der Lackierung. Für diese Umgebungen entwickelte Leuchten — mit Schutzart IP65–IP66, Stoßfestigkeit IK08–IK10 und für extreme Temperaturen qualifizierten Komponenten — sichern Betriebskontinuität, langfristige Zuverlässigkeit und weniger Stillstände durch Störungen oder Wartung. Der Leitfaden zu anspruchsvollen Umgebungen geht ins Detail.
Ja, an beiden Fronten. Industrielle LED-Lösungen verbessern die Sicht in den Arbeitsbereichen, halten ihre Leistung auch im Dauerbetrieb konstant und senken den Verbrauch um bis zu 70 % gegenüber Entladungs- und Leuchtstofflampen. Das bedeutet mehr Sicherheit für die Mitarbeiter — keine langsame Wiederzündung nach einem Stromausfall, kein Stroboskopeffekt an Maschinen —, bessere Arbeitsqualität und niedrigere Betriebskosten des Werks.
Die EN 12464-1 schreibt 750 Lux für Kontrolle und Anreißen und bis zu 1000 Lux für Farbprüfung und feine Fehler vor, mit UGR ≤ 19 und Farbwiedergabe Ra ≥ 90, wo Oberflächen beurteilt werden. Die ganze Abteilung muss nicht auf diese Werte gebracht werden: An den Plätzen wird eine Arbeitsplatzbeleuchtung über einer Allgemeinbeleuchtung von 300–500 Lux eingesetzt, wobei das Verhältnis der beiden Niveaus innerhalb von 1:3 bleibt, um ermüdende Kontraste zu vermeiden.
Es ist die Täuschung, bei der ein Teil, das mit einer Frequenz nahe der Flimmerfrequenz des Lichts rotiert, stillstehend oder langsam erscheint: An Werkzeugmaschinen ist das eine konkrete Gefahr. Vermieden wird er mit LED-Treibern, die die Stromwelligkeit innerhalb der Werte der europäischen Ökodesign-Verordnung halten (SVM-Index ≤ 0,4 als Referenz), wie sie in den Leuchten von 3F Filippi verbaut sind. In Werkstätten mit Leuchtstofflampen an konventionellen Vorschaltgeräten ist der Effekt dagegen mit 100 Hz vorhanden — einer der Gründe, sie zu ersetzen.
Ja. Das Relamping wird nach Abteilung und Schicht organisiert: Ein Team tauscht die Leuchten einer Zone außerhalb der Arbeitszeit oder während der geplanten Wartung, und die Linie läuft mit dem neuen Licht wieder an. Die Leuchten von 3F Filippi sind dafür ausgelegt, vorhandene Lichtpunkte und Leitungen weiterzunutzen; die Notbeleuchtung auf den Fluchtwegen wird im selben Durchgang aktualisiert. Der Ablauf ist auf der Seite zum Industrie-Relamping beschrieben.
Mit Layout, Tätigkeiten und Höhen jeder Abteilung liefert unsere technische Abteilung die Lichtberechnung je Phase, die Wahl der Leuchten und Optiken und die Verbrauchsschätzung. Unverbindlich.