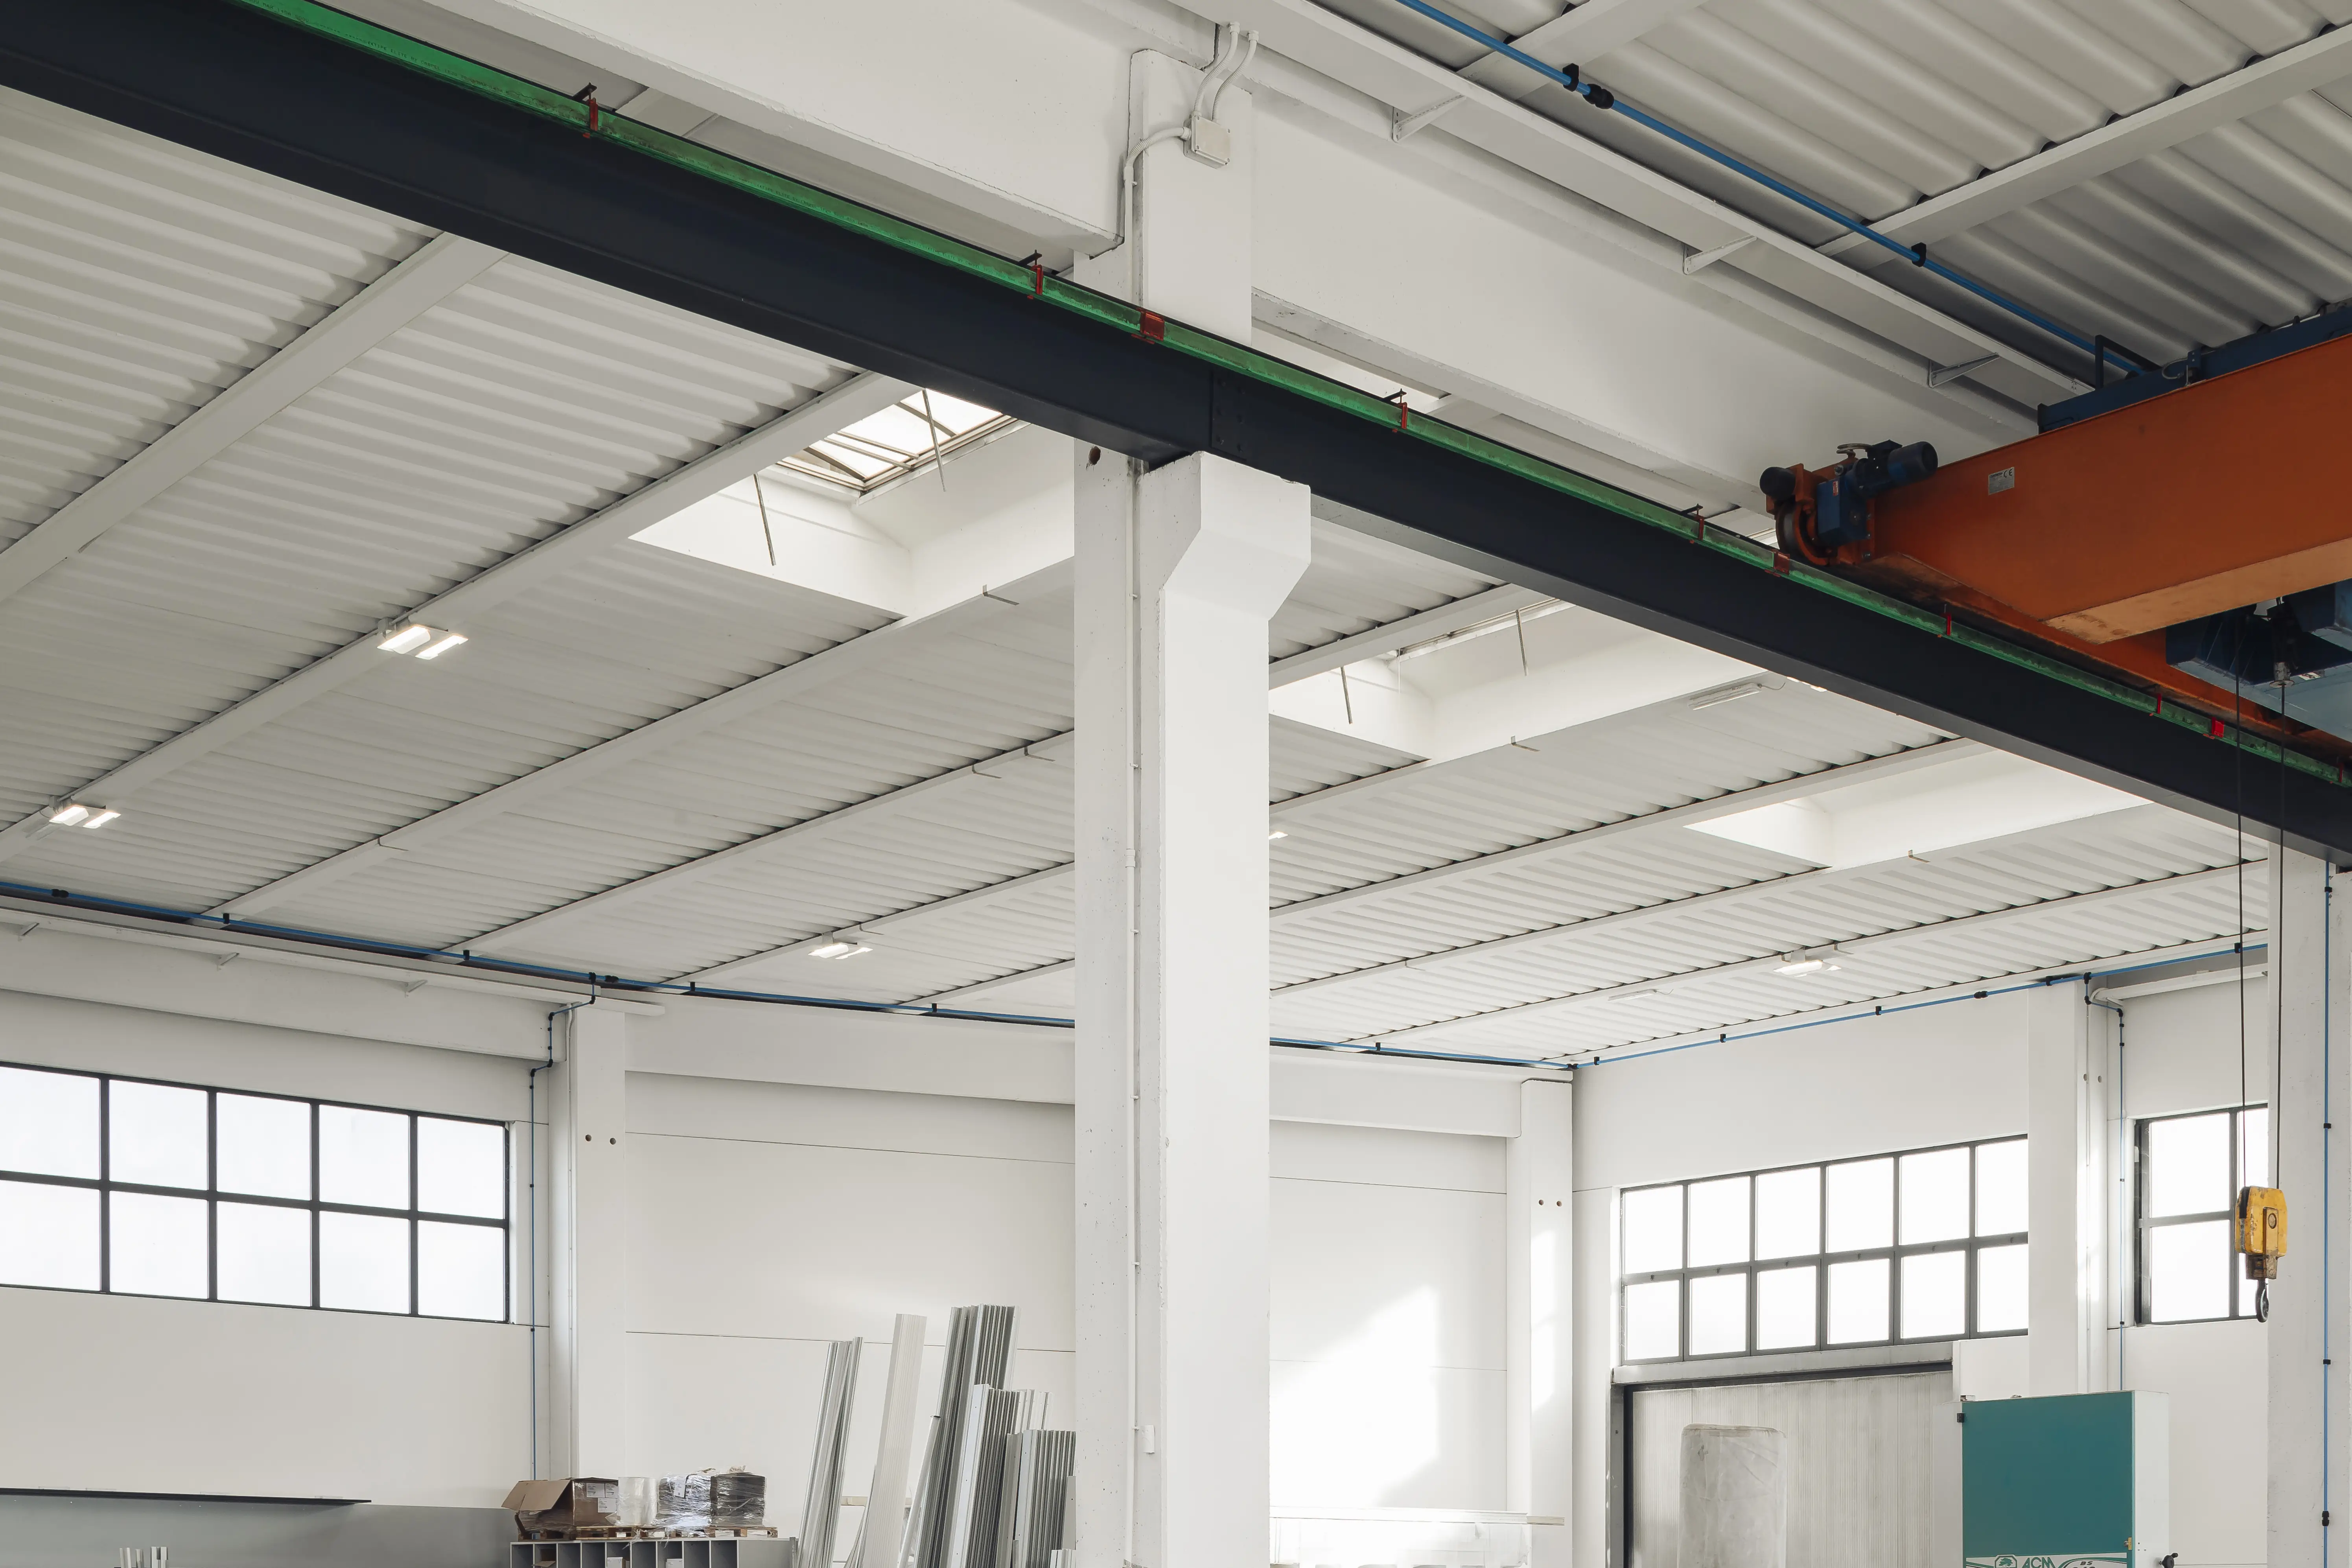
L'errore più comune negli stabilimenti produttivi è illuminarli come se fossero un unico spazio: stessa maglia di apparecchi, stessa potenza, stessa temperatura di colore dal magazzino materie prime al banco di collaudo. Il risultato è un reparto di controllo qualità con la metà della luce che gli serve e un magazzino con il doppio, un consumo che nessuno ha deciso e operatori che portano lampade da banco da casa.
Un buon progetto parte invece dal flusso di produzione e assegna a ogni fase il suo compito visivo: quanto è fine il dettaglio da vedere, quanto contrasto ha con lo sfondo, quanto dura l'attività, se ci sono macchine in movimento. Da lì vengono l'illuminamento, il limite di abbagliamento, la resa cromatica e — spesso dimenticato — il requisito che la luce non sfarfalli sulle parti rotanti. È il metodo della norma EN 12464-1, che infatti non ha una voce «industria» ma decine di voci per lavorazione.
Questa pagina segue quel percorso, fase per fase. I fondamentali dell'illuminazione per industria — altezze, gradi di protezione, ottiche — e la tecnologia LED industriale sono trattati nelle pagine dedicate; per magazzino e spedizioni c'è la guida all'illuminazione per la logistica.
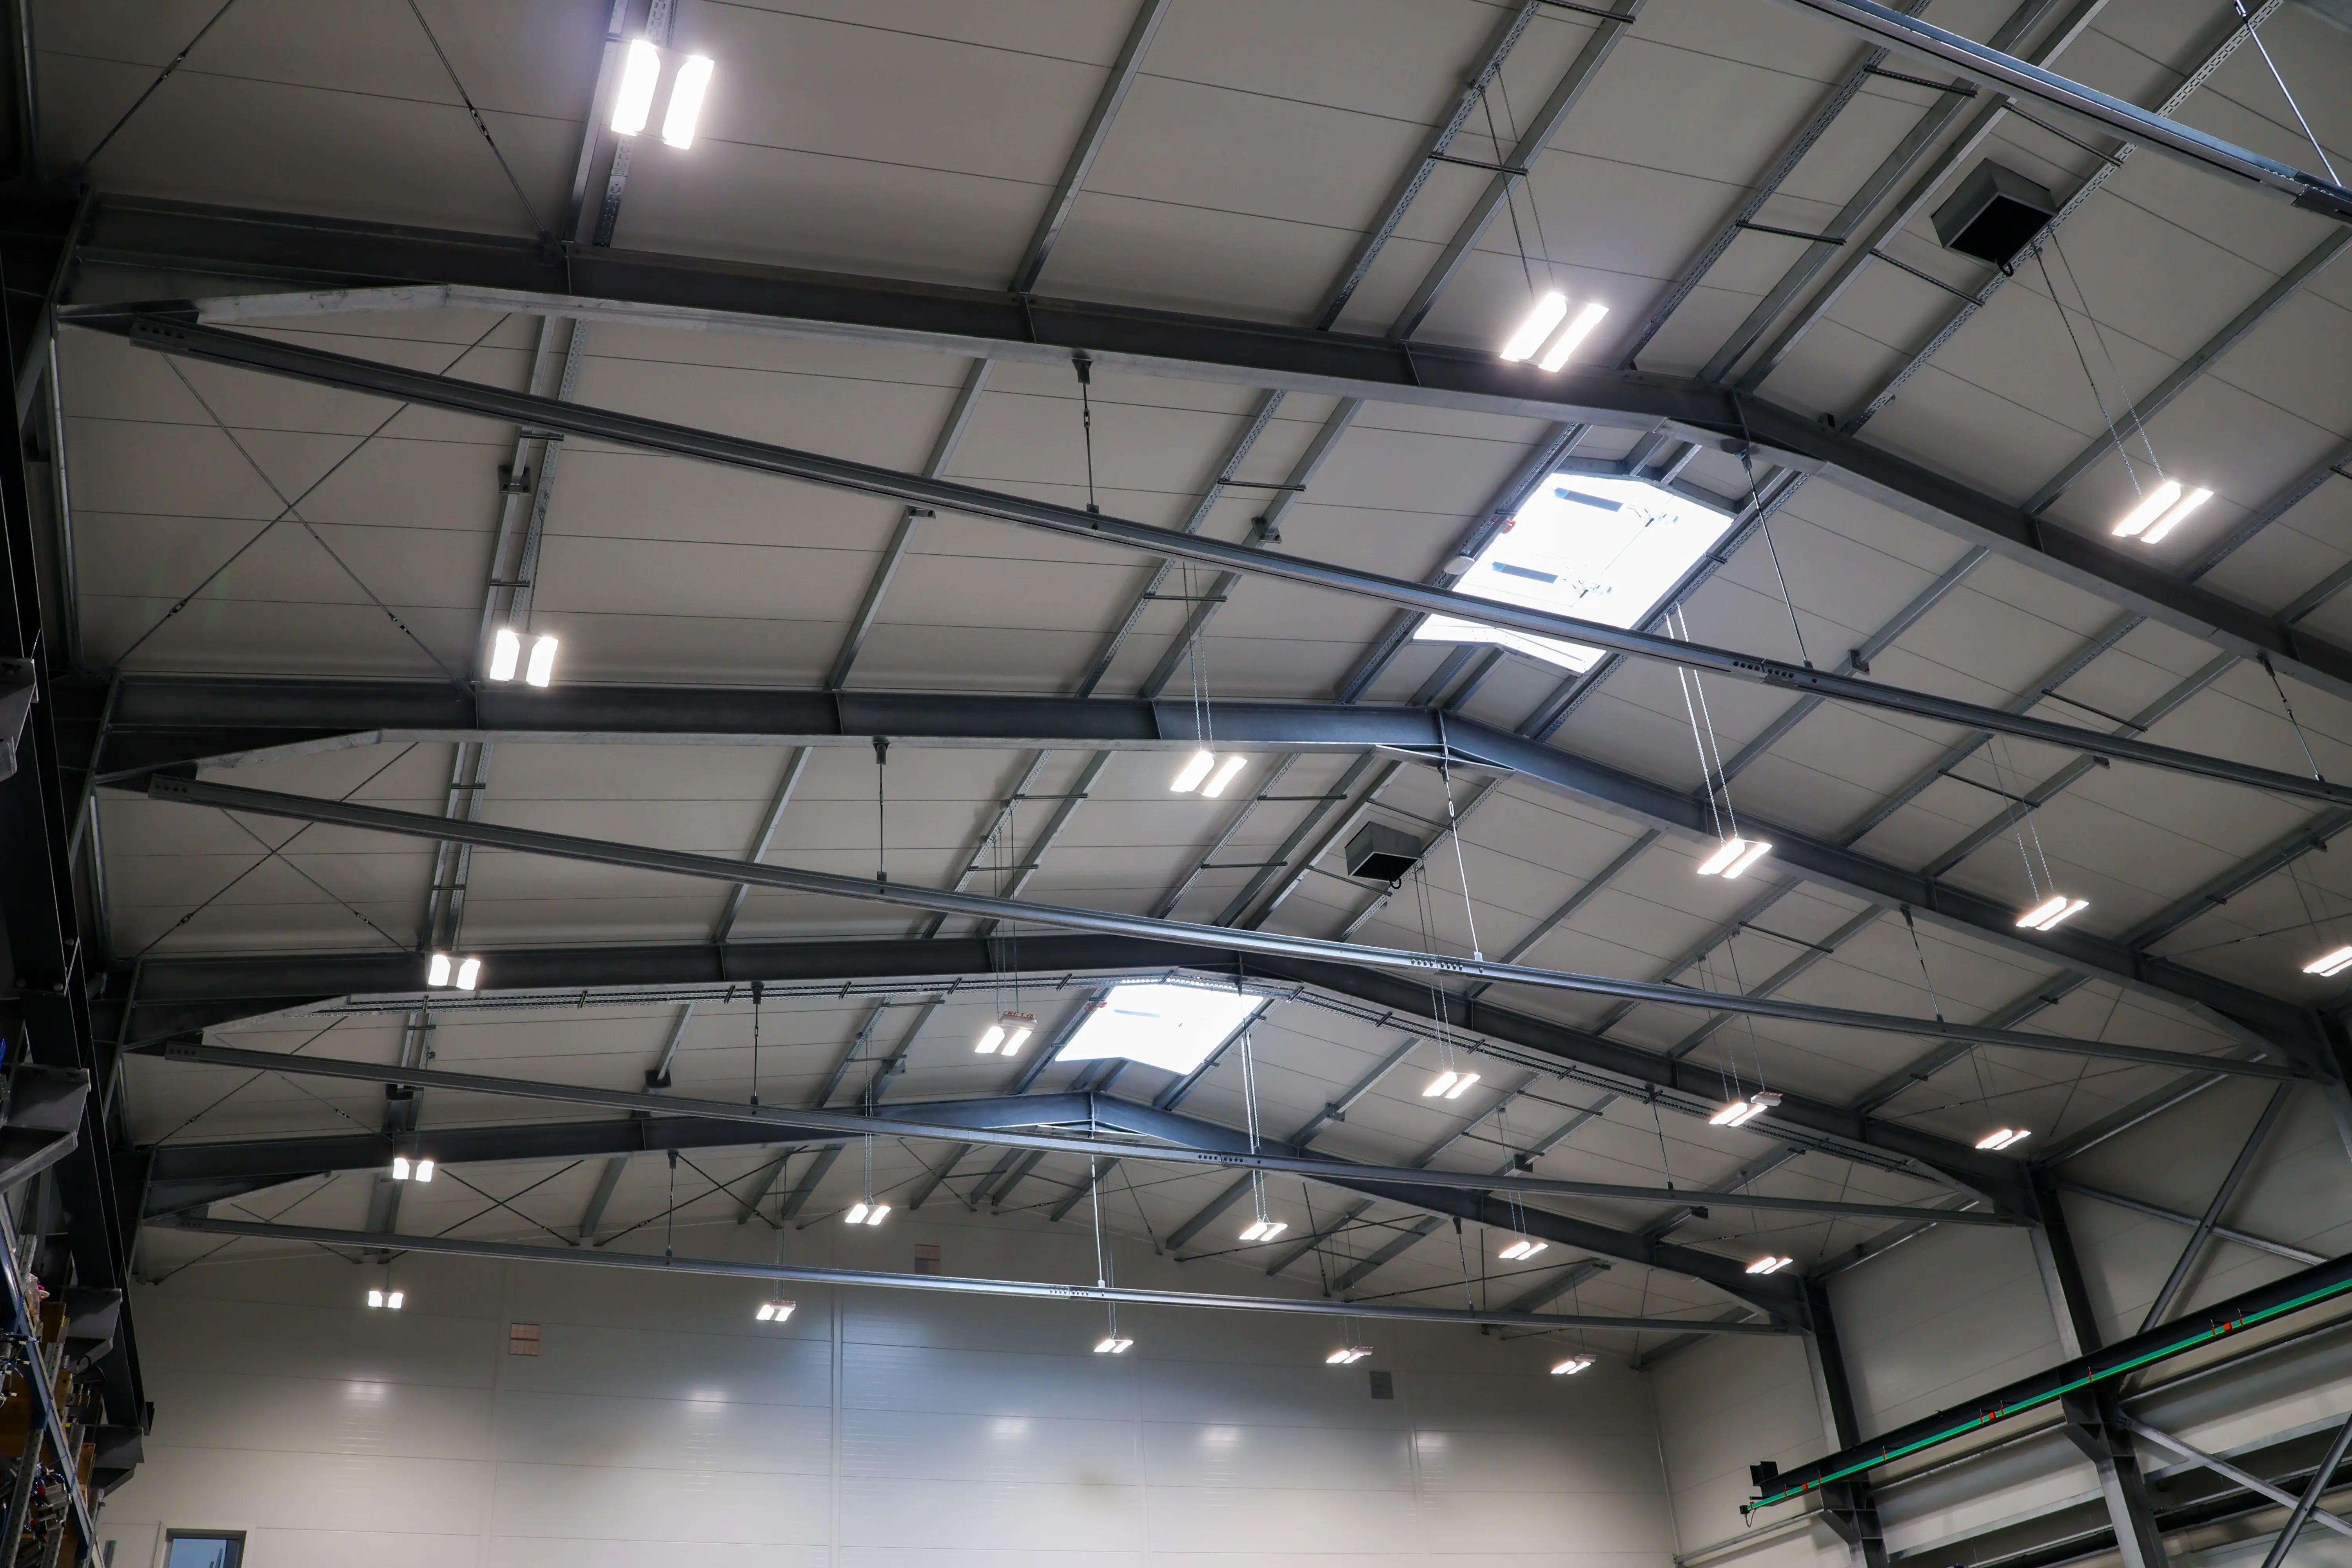
Le fasi tipiche di uno stabilimento manifatturiero nell'ordine in cui la merce le attraversa, con i valori che la EN 12464-1 assegna a ciascuna. L'illuminamento si calcola sul piano di lavoro reale — il banco, il mandrino, il nastro — non sul pavimento.
| Fase / reparto | Ēm (lux) | UGR max | Ra min |
|---|---|---|---|
| Ricevimento materiali e magazzino materie prime | 200 | 25 | 60 |
| Lavorazioni grossolane, stampaggio, forgiatura | 200–300 | 25 | 80 |
| Lavorazioni meccaniche medie (tolleranze ≥ 0,1 mm) | 300 | 22 | 80 |
| Lavorazioni di precisione, rettifica (tolleranze < 0,1 mm) | 500 | 19 | 80 |
| Saldatura | 300 | 25 | 80 |
| Assemblaggio medio / fine / di precisione | 300 / 500 / 750 | 25 / 22 / 19 | 80 |
| Verniciatura e controllo delle finiture | 750 | 22 | 90 |
| Controllo qualità, tracciatura, collaudo | 750–1000 | 19 | 80–90 |
| Imballaggio e spedizione | 300 | 25 | 60 |
Due dettagli decidono la qualità del progetto. Il primo è l'illuminazione localizzata: per il collaudo a 1000 lux non serve portare tutto il reparto a 1000 lux, ma affiancare all'impianto generale (300–500 lux) apparecchi dedicati sulle postazioni di controllo, con un rapporto fra i due livelli che non superi 1:3 per non creare contrasti faticosi. Il secondo è la direzione della luce sulle macchine utensili: un apparecchio allineato con l'asse della macchina evita che la mano o l'utensile facciano ombra sul pezzo, ed è una scelta di posizionamento che nessun lux in più può compensare.
Tre famiglie di requisiti che cambiano lungo la linea di produzione, e come le gamme 3F Filippi le coprono.
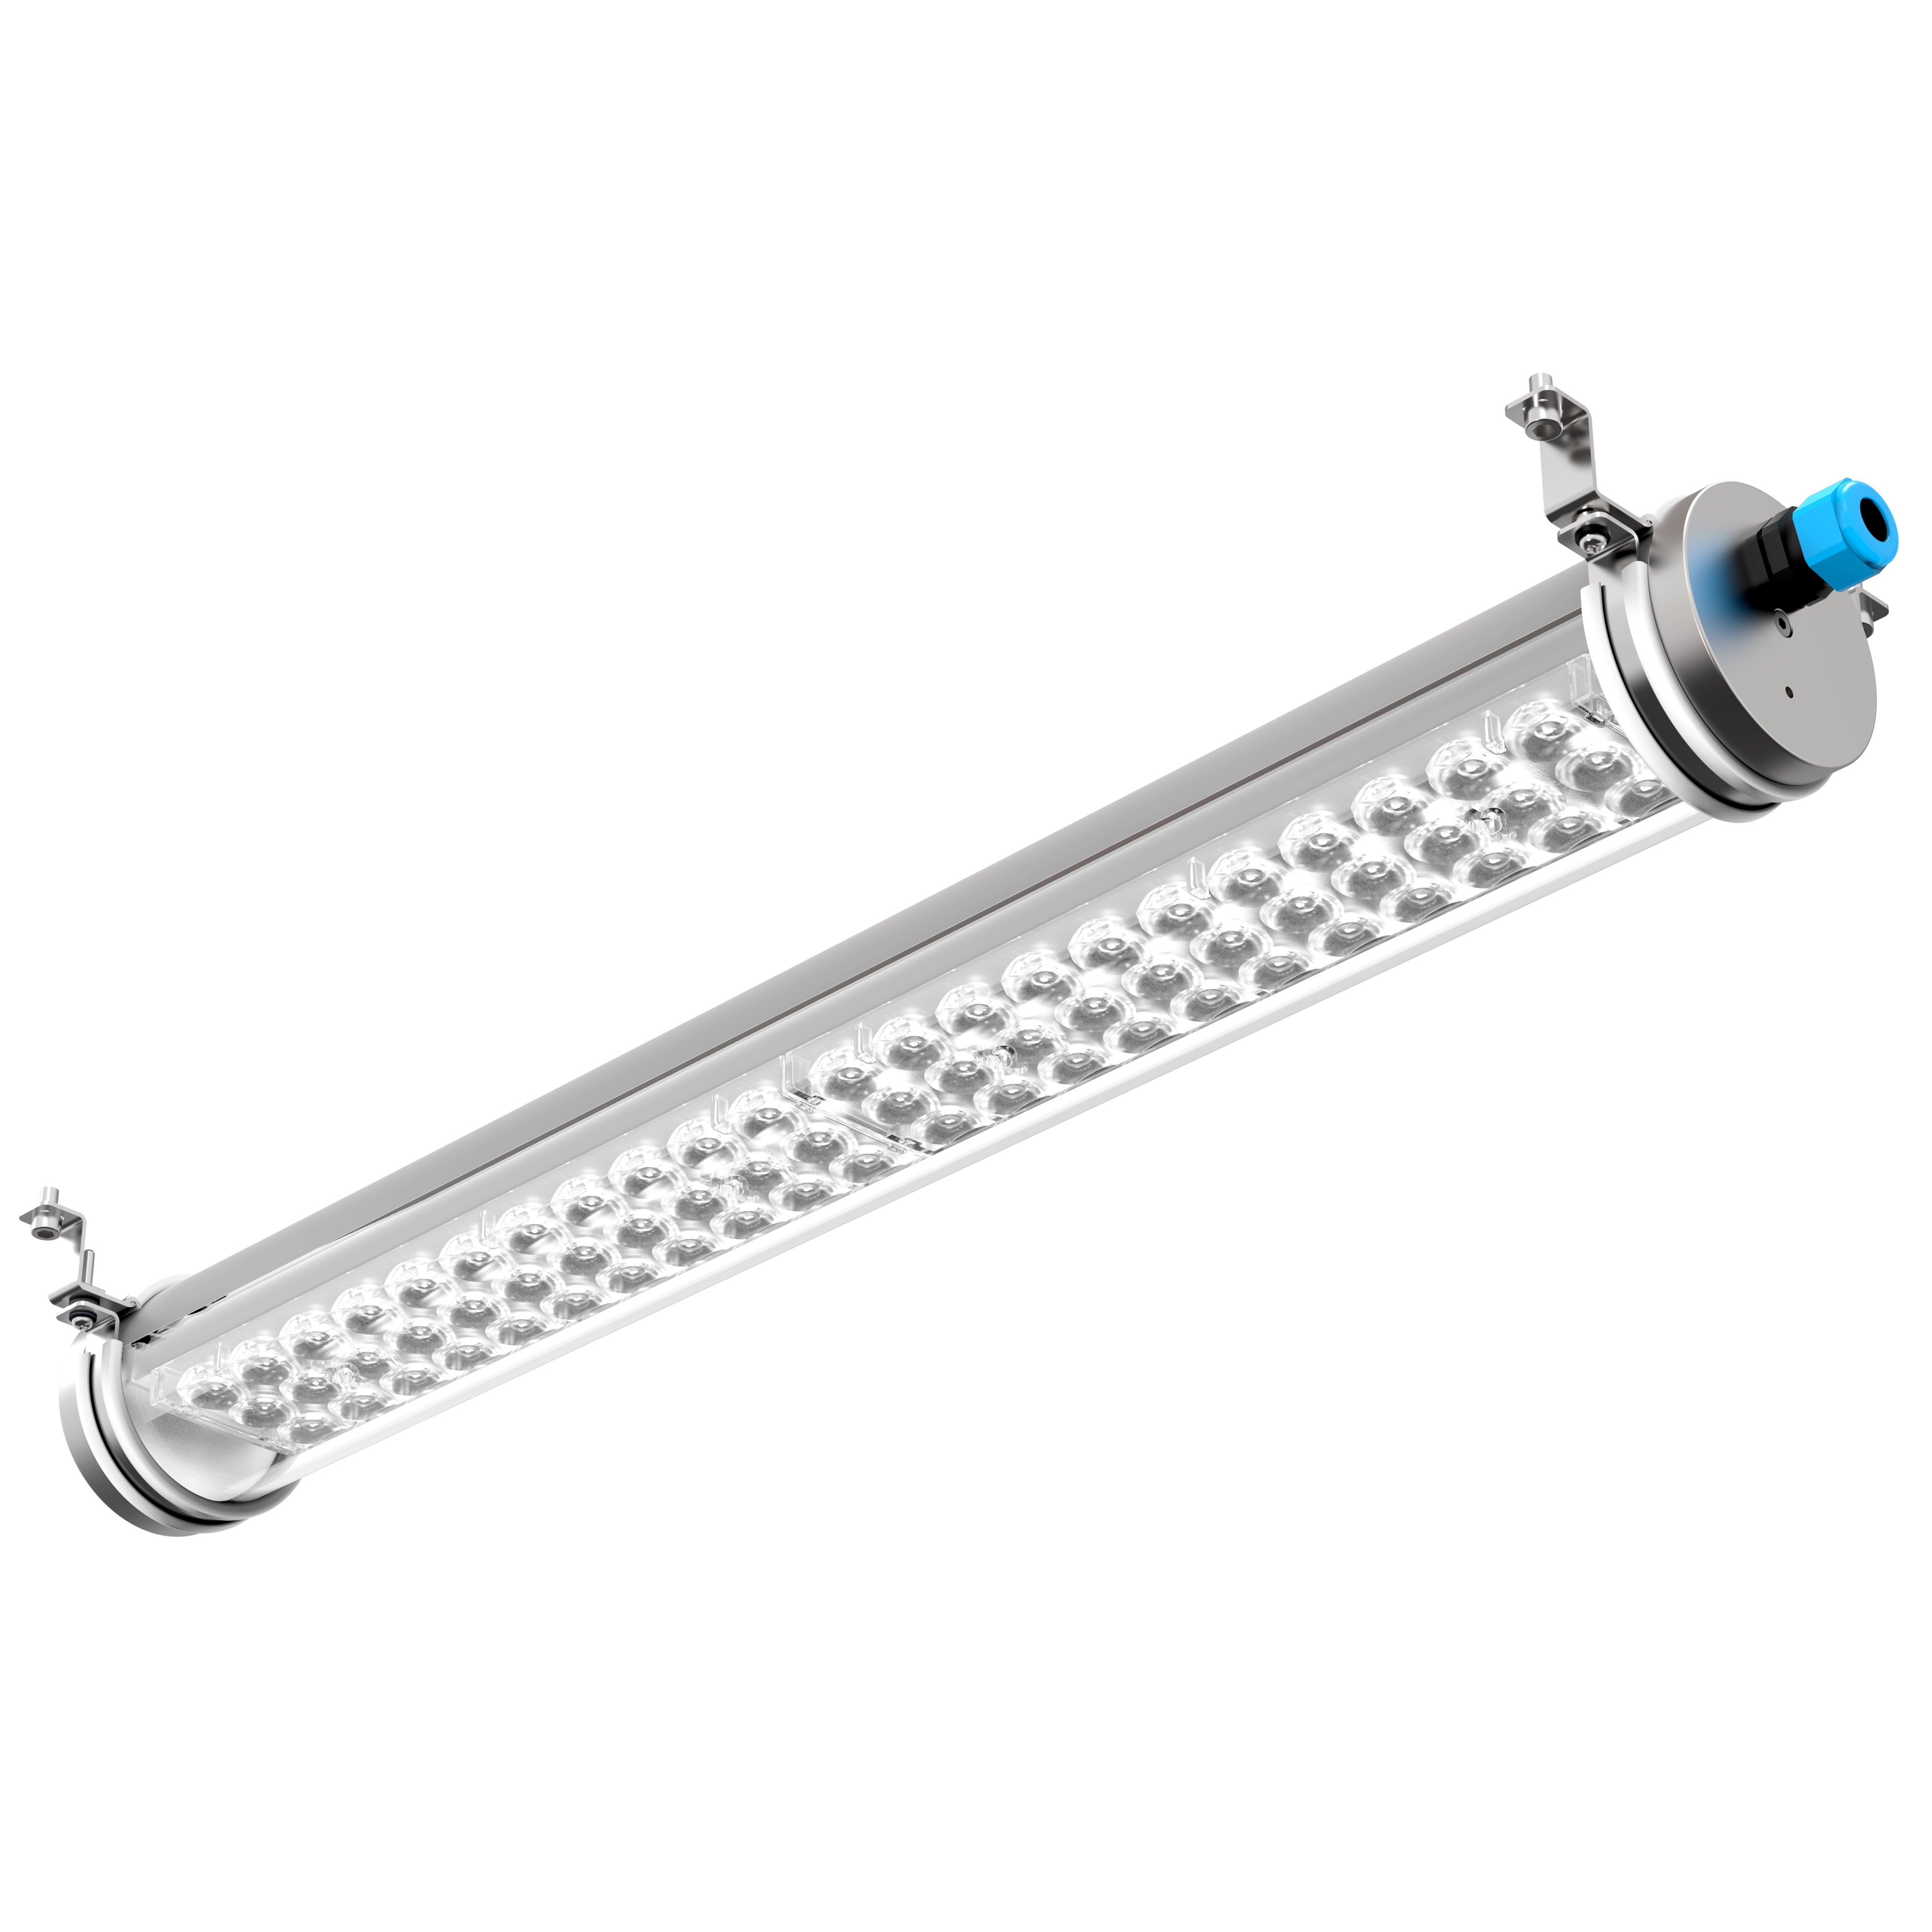
Torni, frese, presse e nastri impongono due cose: nessun effetto stroboscopico — un driver con ondulazione residua può far sembrare ferma una parte che ruota — e resistenza a vibrazioni, nebbie d'olio e polveri metalliche. Gli apparecchi 3F Filippi montano driver conformi ai limiti Ecodesign su sfarfallio e stroboscopia (PstLM ≤ 1, SVM ≤ 0,4) e corpi in alluminio pressofuso o lamiera verniciata con grado IP65–IP66 dove serve.
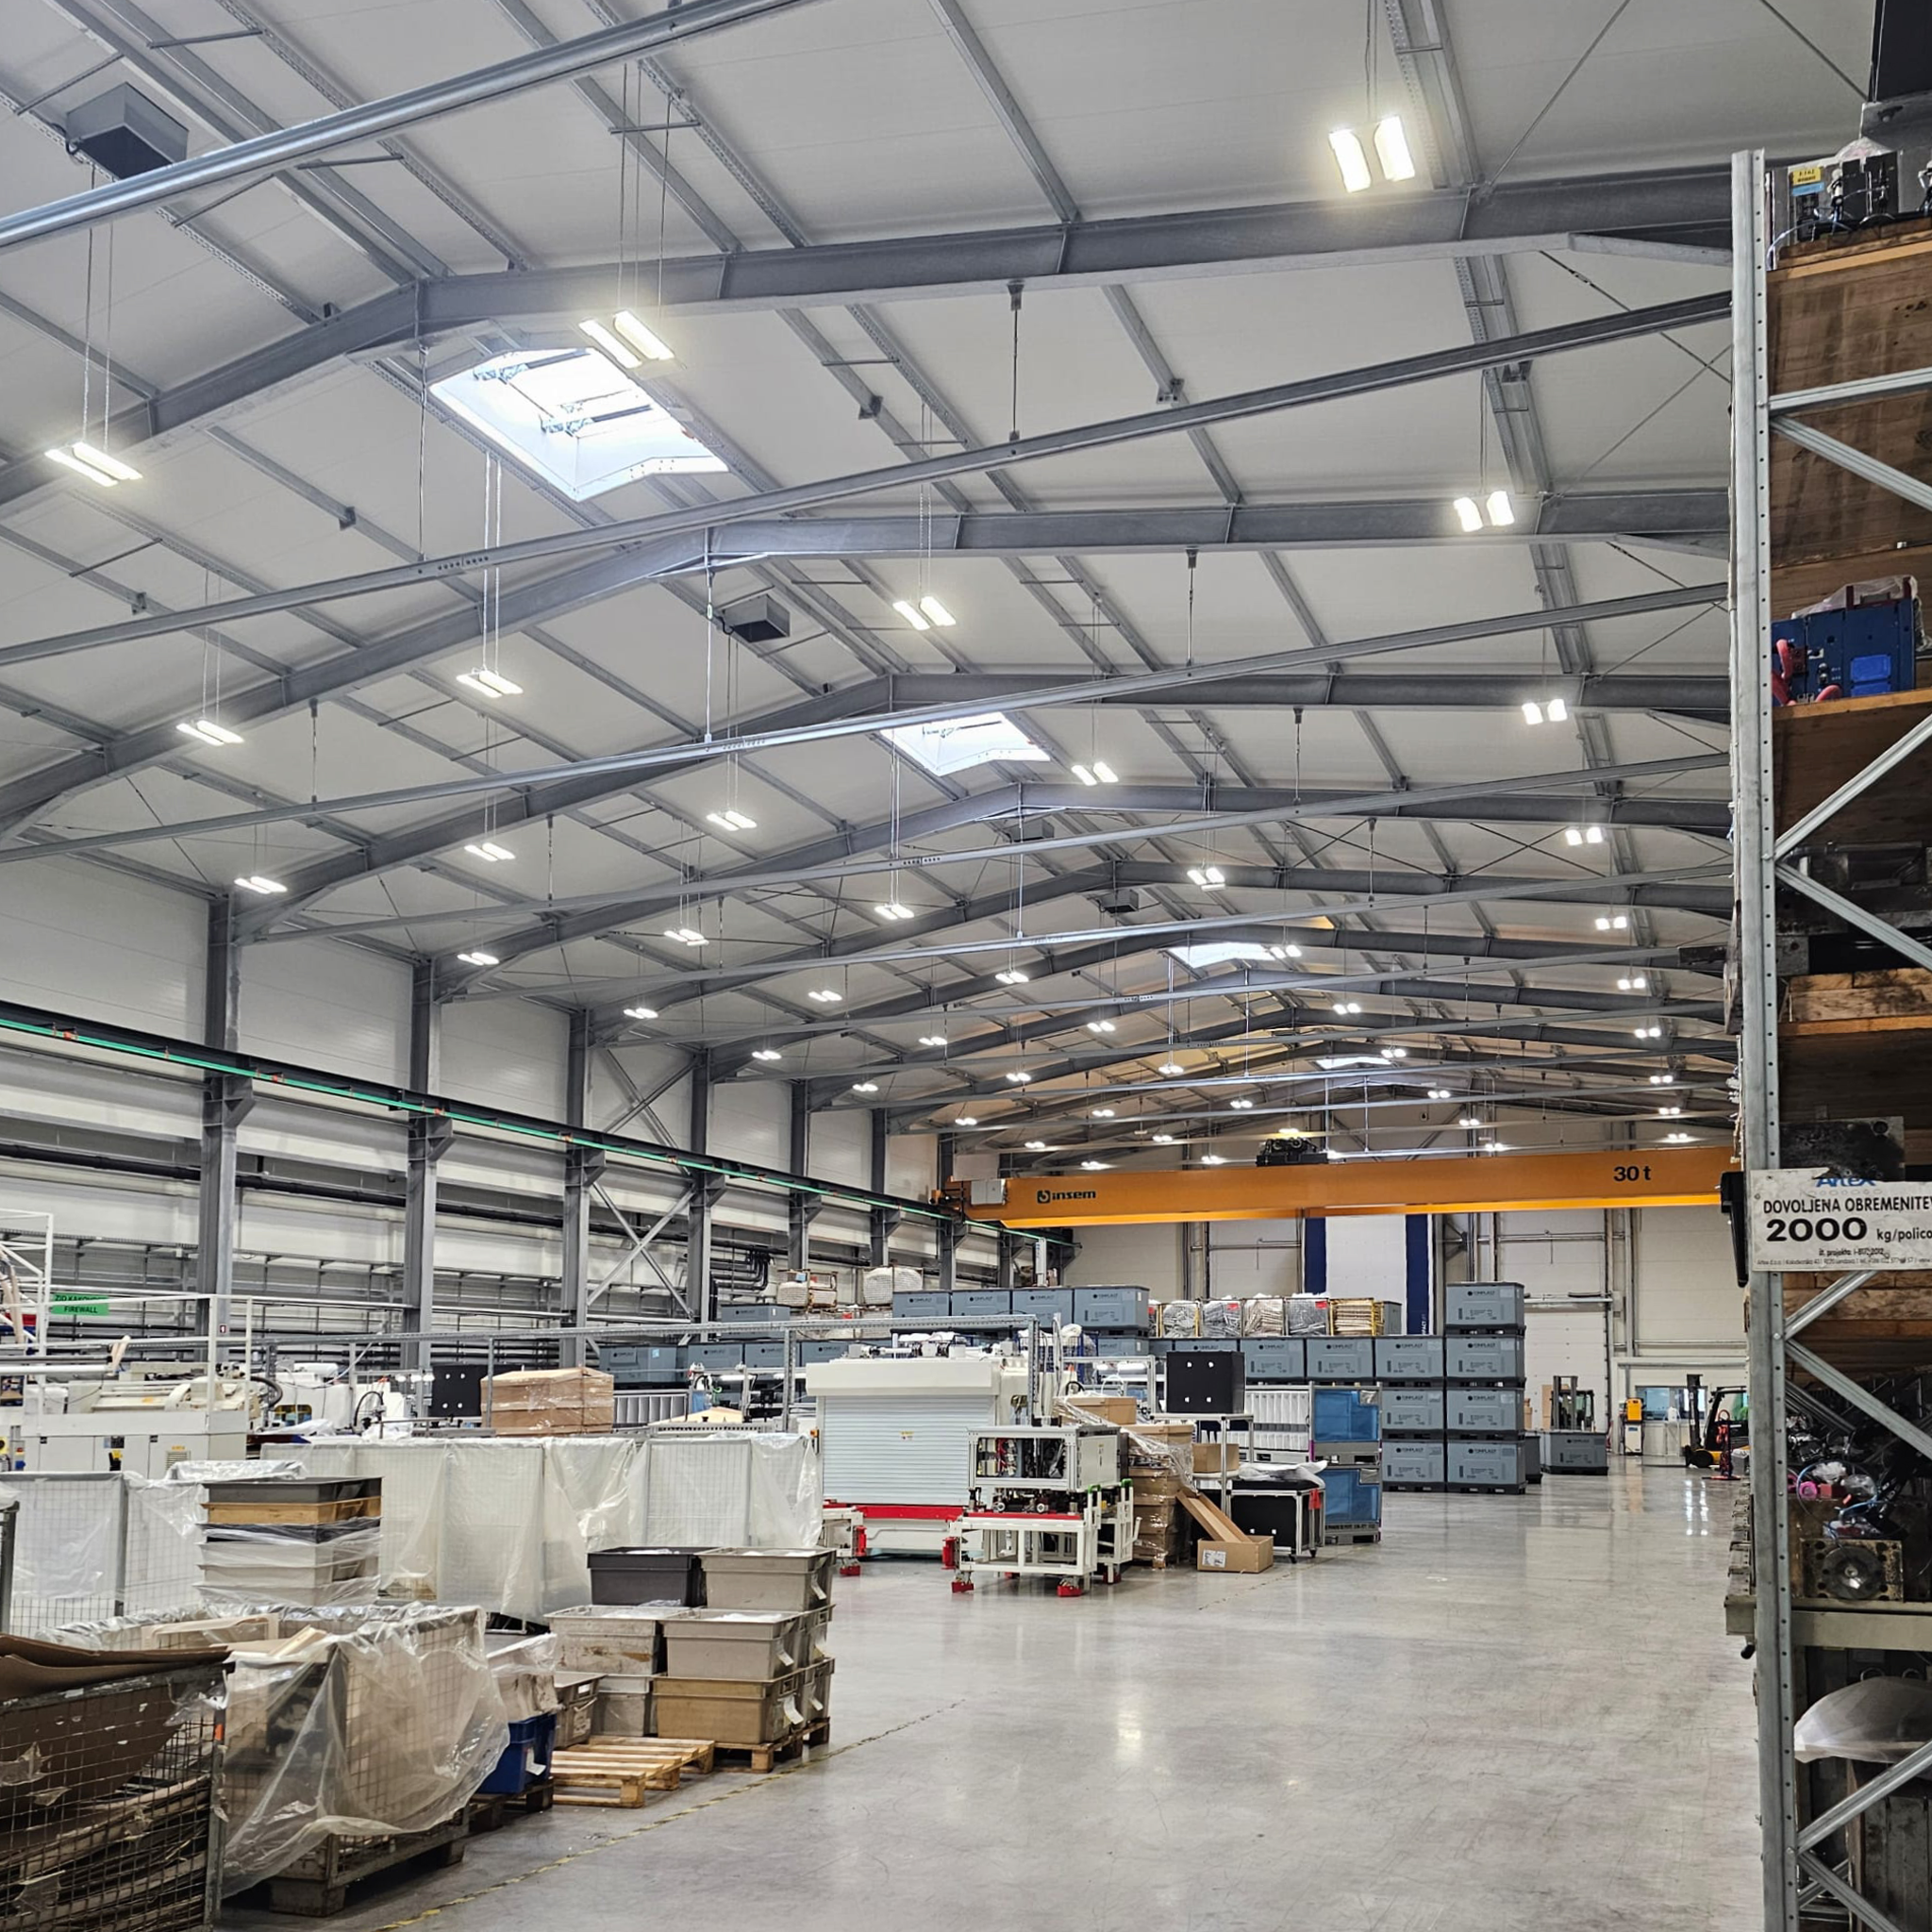
Flussi fino a 65.000 lumen e ottiche per altezze da 4 a oltre 15 metri: la stessa gamma copre il reparto stampaggio a soffitto alto e l'officina a 5 metri.
Qui la luce è uno strumento di misura. Resa cromatica CRI ≥ 90 nei reparti di verniciatura e dove si giudicano le finiture, temperatura di colore 5000 K per il controllo qualità, ottiche microprismatiche o schermate per tenere l'UGR ≤ 19 sulle postazioni dove l'operatore guarda il pezzo per ore. Tolleranza cromatica SDCM 3, così due postazioni affiancate mostrano lo stesso colore.
Per le cabine di verniciatura e le zone con solventi, versioni con grado di protezione elevato e — dove l'atmosfera lo richiede — apparecchi certificati ATEX.
Uno stabilimento su tre turni accende la luce 6.000 ore l'anno: componenti qualificati da −30 a +70 °C, vita utile dichiarata L80 e driver sostituibili in posizione riducono a poche visite l'anno la manutenzione in quota. Conformità a EN 12464-1, EN 60598-1 e EN 60598-2-22 per le versioni di emergenza sulle vie di esodo, marcatura CE ed ENEC.
Versioni DALI e con sensore: un reparto che lavora a turni discontinui e un magazzino attraversato dieci volte al giorno non hanno bisogno della stessa luce sempre accesa — la pagina sull'illuminazione smart per l'industria quantifica il risparmio.
I quattro effetti che la direzione di produzione misura dopo l'intervento.
Il controllo qualità che vede davvero il difetto, l'assemblaggio che distingue due cavi dello stesso colore, la verniciatura che riconosce una sfumatura: la luce giusta sul compito riduce i non conformi e i ritorni dal cliente. È il vantaggio più difficile da mettere in un preventivo e il primo che il responsabile qualità nota.
Nessun effetto stroboscopico sulle parti rotanti, ombre eliminate sulle zone di intervento delle macchine, illuminamento cilindrico corretto nei corridoi dove passano carrelli e persone. Uniformità e assenza di zone buie fra reparto e reparto sono prima di tutto prevenzione degli infortuni.
Illuminare ogni reparto al livello che gli serve — e non tutto al livello del reparto più esigente — taglia i consumi ancora prima di considerare l'efficienza del LED, che vale da sola fino al 70% rispetto alle lampade a scarica. Con i sensori nei reparti a occupazione discontinua il risparmio complessivo supera l'80%.
Vita utile lunga, componenti sostituibili senza smontare l'apparecchio, accensione istantanea dopo un'interruzione di rete: la luce smette di essere una causa di fermo. E il relamping di un impianto esistente si fa reparto per reparto, fuori turno, senza interrompere la linea.
Lineari continui per le linee di assemblaggio, stagni ad alto flusso per stampaggio e lavorazioni pesanti, apparecchi ad alta resa cromatica per verniciatura e controllo, sistemi a binario per le postazioni che cambiano. Ogni scheda riporta fotometrie, gradi IP/IK, temperature di esercizio e file per il calcolo.
Altre gamme adatte ai reparti produttivi: Beta 500, 3F Linda, 3F LEM, Beta 235, Beta i3F, 3F Cub, 3F Manta, Retrofit Beta A3F-i3F, Retrofit Beta 430, Retrofit 3F Cub, Retrofit 3F Linda.
Tre siti produttivi in cui la luce è stata progettata seguendo il flusso, dalla materia prima al collaudo.
Deve garantire un illuminamento adeguato all'attività svolta in ciascun reparto — da 200 lux per le lavorazioni grossolane a 750–1000 per controllo e collaudo — con uniformità elevata sul piano di lavoro, resistenza alle condizioni ambientali (polveri, vibrazioni, umidità, temperatura) e piena conformità alla EN 12464-1 e alle norme di sicurezza. Una corretta illuminazione riduce errori, affaticamento visivo e rischi operativi: è parte del processo, non un servizio accessorio.
Perché negli stabilimenti le condizioni possono essere particolarmente gravose: nebbie d'olio nelle officine, polveri nella lavorazione del legno, calore in fonderia, solventi in verniciatura. Apparecchi progettati per questi ambienti — con gradi di protezione IP65–IP66, resistenza agli urti IK08–IK10 e componenti qualificati per temperature estreme — assicurano continuità di funzionamento, affidabilità nel tempo e meno fermi impianto per guasti o manutenzione. La guida agli ambienti difficili entra nel dettaglio.
Sì, su entrambi i fronti. Le soluzioni LED industriali migliorano la visibilità nelle aree di lavoro, mantengono prestazioni costanti anche in funzionamento continuo e riducono i consumi fino al 70% rispetto alle lampade a scarica e fluorescenti. Si traduce in maggiore sicurezza per gli operatori — niente riaccensioni lente dopo un blackout, niente effetto stroboscopico sulle macchine — migliore qualità del lavoro e minori costi di gestione dello stabilimento.
La EN 12464-1 prescrive 750 lux per il controllo e la tracciatura e fino a 1000 lux per l'ispezione dei colori e dei difetti fini, con UGR ≤ 19 e resa cromatica CRI ≥ 90 dove si valutano le finiture. Non serve portare tutto il reparto a questi livelli: si usa un'illuminazione localizzata sulle postazioni, sopra un impianto generale a 300–500 lux, tenendo il rapporto fra i due livelli entro 1:3 per evitare contrasti affaticanti.
È l'illusione per cui una parte che ruota a una frequenza vicina a quella dello sfarfallio della luce sembra ferma o lenta: sulle macchine utensili è un rischio concreto. Si evita con driver LED che limitano l'ondulazione della corrente entro i valori del regolamento Ecodesign europeo (indice SVM ≤ 0,4 come riferimento), come quelli montati sugli apparecchi 3F Filippi. Nelle officine con lampade fluorescenti a reattore magnetico, invece, l'effetto è presente a 100 Hz ed è uno dei motivi per sostituirle.
Sì. Il relamping si organizza per reparto e per turno: una squadra sostituisce gli apparecchi di una zona fuori orario o durante la manutenzione programmata, e la linea riparte con la luce nuova. Gli apparecchi 3F Filippi sono progettati per riusare i punti luce e le linee esistenti; l'illuminazione di emergenza sulle vie di esodo si aggiorna nello stesso passaggio. Il percorso è descritto nella pagina sul relamping industriale.
Con il layout, le lavorazioni e le altezze di ogni reparto il nostro ufficio tecnico restituisce il calcolo illuminotecnico per fase, la scelta degli apparecchi e delle ottiche e la stima dei consumi. Senza impegno.